Pourquoi le fil MIG se coince, patine ou fait un nid d’oiseau, et comment y remédier
Les problèmes d’avance causent l’essentiel des arrêts sur un poste semi-automatique, et presque tous viennent des consommables plutôt que de la machine. Suivez le trajet du fil et vous trouverez.
Le tube contact
Commencez toujours par là. Le tube contact transmet le courant au fil par un trou sur lequel le fil frotte en permanence. Il s’use en ovale, puis le fil fait un arc à l’intérieur au lieu de glisser, et les symptômes sont un arc qui bégaie, un courant qui flotte et, à la fin, le collage du fil — le fil fondu sur le tube contact.
Le tube contact est la pièce la moins chère du système et la cause la plus fréquente de problèmes. Si le trou est passé de rond à ovale, ou si vous voyez une rainure usée d’un côté, remplacez-le. Sur du travail lourd, un tube contact peut durer un poste ; personne n’a jamais regretté d’en avoir changé un trop tôt.
La gaine

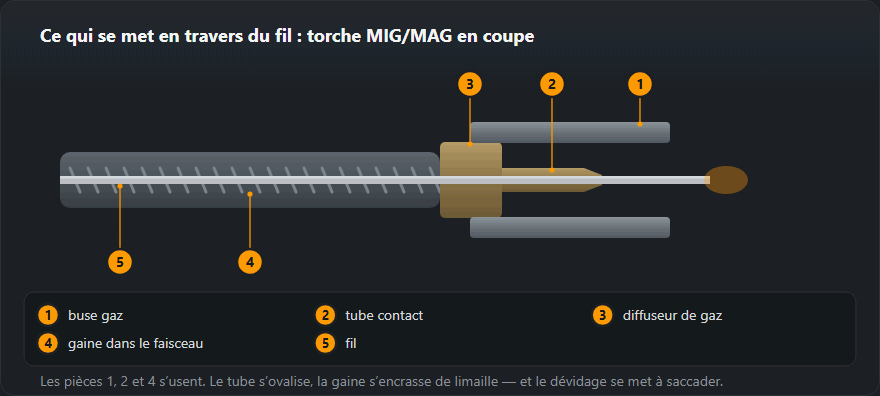
La spirale en acier ou le tube en PTFE dans lequel le fil circule à l’intérieur du câble de torche. Elle se remplit de limaille et de poussière du fil, se plie si la torche est enroulée trop serré, et finit par opposer un frottement que les galets d’entraînement ne peuvent plus vaincre.
Soufflez-la à l’air comprimé côté machine. Remplacez-la si la torche est tombée, a été écrasée ou a été enroulée autour de quelque chose de serré. Et étendez la torche bien droite pendant le soudage plutôt qu’en boucle sur le sol — un câble de torche enroulé, c’est une gaine qui travaille en permanence dans de mauvaises conditions.
Deux règles de gaine qui piègent les gens : une gaine acier est pour le fil acier, une gaine PTFE pour l’aluminium et l’inox, et la gaine doit être coupée à la bonne longueur pour venir en appui contre le fond du tube contact. Une gaine coupée trop court laisse un jeu où le fil flambe.
Les galets d’entraînement
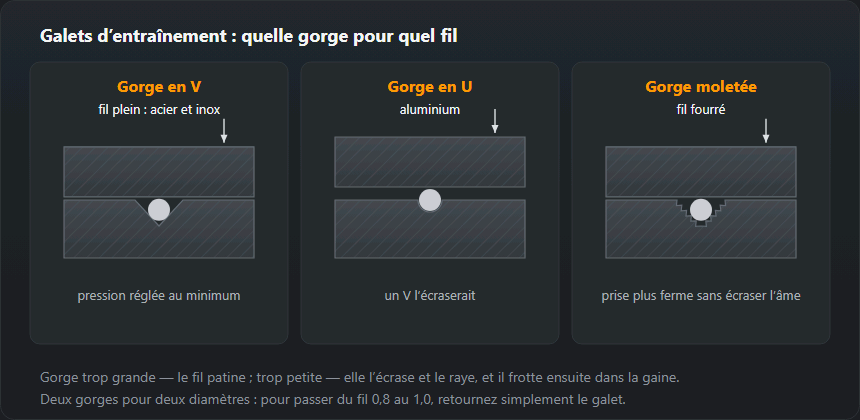
Trois points à régler. Le profil de gorge : une gorge en V pour le fil plein acier, une gorge moletée pour le fil fourré, une gorge en U pour l’aluminium. Un galet en V sur un fil aluminium tendre l’aplatit. La taille : les galets portent le diamètre du fil gravé, et un galet de 1,0 mm sur un fil de 0,8 mm patine. La pression : assez pour que le fil ne patine pas, et pas plus.
La bobine et le frein
Trop de frein et les galets luttent contre la bobine ; trop peu et la bobine continue de tourner quand vous relâchez la gâchette, jetant une boucle lâche qui se coince au démarrage suivant. Réglez-le pour que la bobine s’arrête en un quart de tour environ après le relâchement de la gâchette.
Vérifiez aussi que le fil n’a pas glissé sur le côté de la bobine et ne s’est pas coincé sous une spire. Cela provoque un arrêt net et brutal qui ressemble exactement à un bouchon dans la gaine.
| Ce qui se passe | Où chercher | Que faire |
|---|---|---|
| L’arc danse, sa longueur change sans cesse | Un tube contact usé | Remplacez-le : l’alésage s’ovalise et ne maintient plus le fil centré |
| Le fil avance par à-coups | La gaine de la torche | Soufflez-la ou remplacez-la ; vérifiez qu’elle convient au diamètre du fil |
| Le galet tourne, le fil reste immobile | Pression des galets ou mauvaise gorge | Serrez la pression, montez le galet adapté au diamètre et au type de fil |
| Le fil se froisse devant les galets | Trop de pression, ou un blocage plus loin | Relâchez la pression et dégagez le blocage, sinon il revient aussitôt |
| Le fil s’est soudé au tube contact | Longueur de fil sorti trop faible, tension trop élevée | Fil sorti de 10–15 mm ; vérifiez les réglages par rapport à l’épaisseur |
| Le fil se déroule de la bobine en boucle | Le frein de la bobine s’est relâché | Serrez le frein : la bobine ne doit pas continuer à tourner sur son élan |
| Copeaux et poussière de cuivre dans le dévidoir | Le galet ronge le fil | Cherchez le blocage plus loin sur le trajet du fil ; n’augmentez pas la pression |
Ordre de diagnostic
- Changez le tube contact. La moitié des cas s’arrêtent là.
- Faites avancer le fil torche bien droite et sans charge : s’il avance maintenant sans à-coups, le problème venait du cheminement du câble.
- Retirez le tube contact et sortez le fil en actionnant la gâchette à la main — sans à-coups, la gaine est bonne ; avec des accrocs, elle ne l’est pas.
- Vérifiez le profil, la taille et la pression des galets.
- Vérifiez le frein de bobine et que le fil n’est pas coincé sur la bobine.
Les consommables et leurs symptômes sont décrits plus en détail dans les consommables de torche MIG/MAG.
Le test des cinq minutes : où est le problème
- Débranchez la torche du raccord Euro et faites avancer le fil à vide, sans arc. S’il passe sans à-coups, la cause est dans le câble ou la torche. S’il saccade en sortant du dévidoir, regardez la bobine, le frein et les galets.
- Vérifiez la pression à la main. Pincez le fil dans une main gantée après les galets : les galets doivent patiner pendant que le fil reste en place. Si vous ne pouvez pas l’arrêter, la pression est trop forte.
- Tirez le fil dans le câble. Tube contact retiré, le fil dans un câble droit glisse à la main avec une résistance légère et régulière. Un accroc localisé indique une gaine pliée ou encrassée.
- Tenez le tube contact face à la lumière. Un alésage ovale, fondu ou une goutte de projection collée — remplacez-le.
L’ordre est voulu : le moins cher et le plus rapide d’abord. La plupart des cas s’arrêtent au tube contact ou à la gaine.
Vérifiez la vitesse réelle de dévidage du fil
Réglez le dévidoir sur, par exemple, 6 m/min, coupez le gaz, appuyez sur la gâchette pendant 10 secondes et mesurez le fil sorti. Il doit y en avoir 1,0 m (6 m/min × 10/60 min). Nettement moins avec une avance régulière signifie des galets qui patinent ou un frottement dans la ligne ; moins avec des saccades signifie un accroc dans la gaine. Le test montre aussi si le cadran est gradué en vrais mètres par minute, ce qui n’est pas acquis sur les machines bon marché. La vitesse dont un courant donné a besoin se calcule avec le calculateur de vitesse de fil.
La gaine : choisir et remplacer
- Type. Spirale acier pour le fil acier, PTFE (Téflon) pour l’aluminium et l’inox. L’alésage correspond à la plage de diamètres de fil imprimée sur l’emballage de la gaine.
- Longueur. Coupez une gaine neuve câble étendu bien droit et ébavurez l’extrémité. Trop courte, elle laisse un jeu au raccord où le fil se plie ; trop longue, elle est comprimée et frotte.
- Nettoyage. À chaque changement de bobine, soufflez la gaine à l’air comprimé côté torche. La poussière de cuivre et les copeaux des galets sont la principale cause d’une avance saccadée sur un vieux câble.
- Quand la remplacer. Quand le soufflage ne change rien, quand le câble a été plié net, ou quand vous passez du fil acier au fil aluminium — une gaine qui a servi pour l’acier ne sert pas pour l’aluminium.
Le nid d’oiseau — d’où il vient
Un enchevêtrement de fil entre les galets et le raccord relève toujours du même mécanisme : le fil s’est coincé plus loin et les galets ont continué de pousser. Le blocage est le plus souvent un fil collé par fusion sur le tube contact, une gaine encrassée ou un tube contact trop petit. Une pression de galets trop forte fait pousser les galets à pleine force au lieu de patiner — et le nid grossit en une seconde. Une fois démêlé, couper le fil ne suffit pas : trouvez et supprimez d’abord le blocage, puis relâchez la pression.
Galets d’entraînement : gorges en V, en U et moletées
Une gorge en V convient au fil plein acier et inox, en U à l’aluminium, qu’un V aplatirait, et moletée au fil fourré, qui demande une prise plus ferme sans être écrasé. Les galets portent en général deux gorges pour deux diamètres, repérées sur le côté ; passer du fil 0,8 au fil 1,0 se fait simplement en retournant le galet. Une gorge trop grande pour le fil patine ; trop petite, elle écrase et raye le fil, qui se met alors à frotter dans la gaine.

Le tube contact : taille et usure
L’alésage du tube contact porte le diamètre du fil. Pour un fil aluminium, le choix habituel est une taille au-dessus (un tube de 1,2 pour un fil de 1,0, par exemple), car l’aluminium se dilate en chauffant et grippe facilement. Remplacez le tube contact dès que l’alésage commence à s’ovaliser — n’attendez pas que le fil se soude dessus. Les longues séquences à fort courant chauffent davantage le tube et l’usent plus vite ; quelques pièces de rechange à l’établi coûtent moins cher qu’une heure d’arrêt.
Si l’avance est régulière et que la soudure est quand même poreuse, c’est le gaz le responsable, pas le fil — voir les porosités dans les soudures. Les réglages MIG par épaisseur sont sur la page soudage MIG/MAG, et ce qu’il reste sur la bobine se calcule avec le calculateur de longueur de fil sur une bobine.
Questions fréquentes
Qu’est-ce qu’un nid d’oiseau ?
Le fil se coince quelque part en aval des galets d’entraînement, les galets continuent de tourner et le fil s’entasse entre eux et le guide d’entrée en un enchevêtrement. C’est un symptôme, pas une panne : quelque chose en aval a arrêté le fil, presque toujours un tube contact usé ou une gaine pliée.
Quelle pression faut-il sur les galets d’entraînement ?
Juste assez pour que le fil ne patine pas. Réglez-la en faisant avancer le fil contre votre main gantée : le fil doit s’arrêter ou patiner quand vous appuyez dessus, sans se déformer. Un serrage excessif aplatit le fil, qui ne passe alors plus dans la gaine — le remède devient la cause.
L’arc bégaie mais le fil avance bien.
Alors c’est un problème de contact électrique, pas d’avance. Le tube contact est usé en ovale et le fil fait un arc à l’intérieur au lieu d’avoir un contact franc. Un tube contact est un consommable qui ne coûte presque rien ; changez-le avant de chercher ailleurs.
Comment remplacer la gaine d’une torche MIG ?
Retirez le fil, dévissez le tube contact et la buse, retirez l’écrou de gaine au raccord Euro et sortez l’ancienne gaine. Enfilez la neuve par le côté raccord, câble bien droit, coupez-la à longueur en laissant un peu de marge pour l’écrou, ébavurez l’extrémité et serrez.
Comment vérifier la vitesse de dévidage du fil ?
Réglez, par exemple, 6 m/min, appuyez sur la gâchette pendant 10 secondes sans arc et mesurez le fil : il doit y en avoir 1,0 m. Nettement moins signifie des galets qui patinent ou un frottement dans la gaine.
Quel tube contact pour un fil aluminium ?
En général une taille au-dessus du fil, p. ex. un tube de 1,2 pour un fil de 1,0 mm : l’aluminium se dilate en chauffant et grippe dans un alésage trop juste.
Mis à jour :