Spawanie pionowe z dołu do góry: prąd, kąt i zakosy
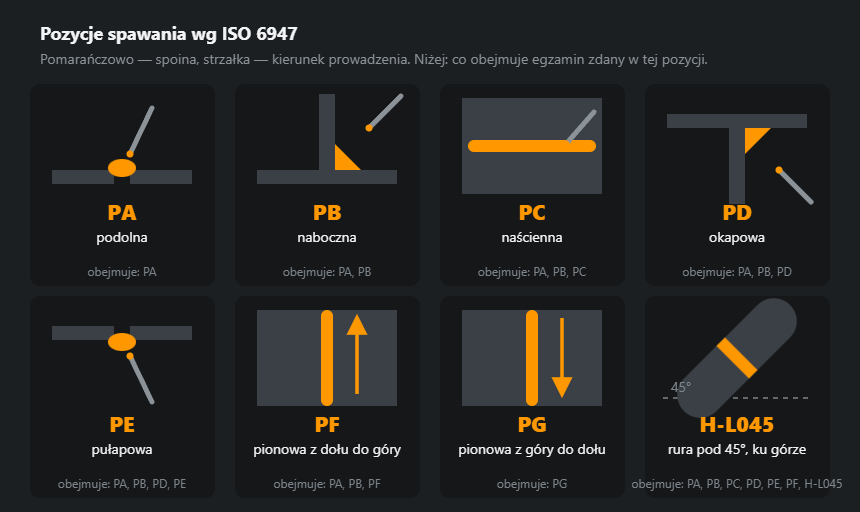
Pozycja PF wg ISO 6947. Cała trudność sprowadza się do jednego: grawitacja ciągnie jeziorko w dół, a zadaniem spawacza jest nie pozwolić mu spłynąć, zanim metal zakrzepnie. Stąd wszystkie zabiegi, które w pozycji podolnej wydają się dziwne.
Krótka odpowiedź
Z dołu do góry prąd schodzi o 15 % względem pozycji podolnej, bo jeziorko musi być mniejsze; ten kierunek daje przetop i nadaje się do nośnych złączy. Z góry na dół prąd bierze się wyższy niż w górę, a spoina idzie szybko — to sposób na cienką blachę, na grubszej grozi brakiem przetopu.

Parametry
Zasada podstawowa: od wartości dla pozycji podolnej odejmuje się 15 %. Elektroda nie grubsza niż 4 mm — inaczej jeziorko robi się szersze, niż pozwala mu utrzymać się napięcie powierzchniowe.
| Grubość | Elektroda | Podolna, A | Pionowa, A |
|---|---|---|---|
| 3 mm | 2,5 mm | 70–100 | 60–85 |
| 4–5 mm | 3,2 mm | 90–140 | 75–120 |
| 6–8 mm | 3,2 mm | 110–140 | 95–120 |
| 10 mm i więcej | 4,0 mm | 130–190 | 110–160 |
Kolumna podolna pochodzi z tablicy prądu i średnicy, pionowa to ta sama wartość mniejsza o 15 % — regułę tę stosuje cała strona.
Dokładną wartość z poprawką na otulinę policzysz w kalkulatorze prądu: pozycja jest tam osobnym polem.
Technika prowadzenia
| Sposób | Jak wygląda | Kiedy stosować |
|---|---|---|
| Schodek | Podjazd o pół jeziorka, przystanek, podjazd | Uniwersalny, najłatwiejszy do opanowania |
| Choinka | Zygzak z przystankiem w punktach skrajnych | Szeroka spoina, ściegi wypełniające |
| Półksiężyc | Łuk od krawędzi do krawędzi wypukłością do góry | Spoiny pachwinowe w pionie |
| Prosty ścieg | Krótkie podjazdy bez zakosów | Ścieg graniowy |
Główny błąd to prowadzić ciągle i szybko, „żeby nie spłynęło”. Wychodzi odwrotnie: jeziorko nie zdąży zakrzepnąć i tak spływa, a po bokach zostaje podtopienie. Pomaga coś odwrotnego: krótkie zatrzymanie w skrajnym punkcie pozwala metalowi zastygnąć i wypełnia krawędź.
Jak spawać elektrodą w pionie — krok po kroku
Poniżej pełna kolejność dla spoiny PF elektrodą otuloną, od sczepienia do wypełnienia krateru. Liczby wzięte z tabeli parametrów tej strony.
1. Sczepy i przygotowanie startu
Złożyć element i sczepić go na obu końcach, przy dłuższym złączu — także pośrodku. Sprawdzić odstęp: w pionie nadmiarowy odstęp od razu daje przepalenie, a za mały — brak przetopu w grani. Dolny sczep zeszlifować na klin: spoina, która zaczyna się na garbie sczepu, ma na starcie przyklejenie zamiast przetopu. Przed właściwą spoiną położyć próbny ścieg na odpadzie tej samej grubości, ustawionym pionowo — w pozycji podolnej ten sam prąd zachowuje się inaczej.
2. Start od dołu
Zajarzyć łuk na dolnym sczepie albo tuż nad dolną krawędzią, przytrzymać chwilę, aż powstanie jeziorko na całą szerokość rowka, i dopiero wtedy ruszyć w górę. Pierwszy centymetr to najczęstsze miejsce braku przetopu: metal jest jeszcze zimny, a spawacz ma ochotę od razu iść. Przy zmianie elektrody — zbić żużel z krateru, zajarzyć nieco wyżej, wrócić łukiem do krateru i dopiero z niego iść dalej.
3. Kąt elektrody: wzdłużny i poprzeczny
Kąt wzdłużny — w płaszczyźnie spoiny. Elektroda stoi prawie prostopadle do blachy, końcem skierowana lekko w górę, o 5–10° od prostopadłej (poradnik Lincoln Electric podaje 5–10°, Miller — 0–15°). Łuk wtedy podpiera jeziorko od dołu. Duże pochylenie, jak w pozycji podolnej, kładzie łuk wzdłuż spoiny: grzeje metal nad jeziorkiem, a samego jeziorka nie trzyma.
Kąt poprzeczny — w przekroju złącza. Przy złączu doczołowym elektroda jest prostopadła do blachy i dzieli ciepło równo na obie krawędzie. W złączu teowym elektroda leży na dwusiecznej kąta, czyli pod 45° do każdej ze ścianek; przy ściankach różnej grubości kieruje się łuk nieco bardziej na grubszą. Przechylenie na jedną stronę daje nierówne ramiona spoiny i podtopienie na ściance, na którą idzie więcej ciepła.
4. Długość łuku
Łuk krótki: 0,8–1,0 średnicy elektrody, dla 3,2 mm to 2,6–3,2 mm. Po dźwięku: równe „smażenie”, bez trzasków i bez szumu. Długi łuk w pionie od razu widać po odpryskach, kroplach pod jeziorkiem i podtopieniach na krawędziach.
5. „Półka” i rytm podejścia
Każdy ruch w górę kładzie się na górnej krawędzi zakrzepłego metalu — to jest półka, na której stoi nowe jeziorko. Patrzy się na górny brzeg jeziorka: powinien być prostą, poziomą linią. Kiedy brzeg zaczyna wybrzuszać się w dół „językiem” i robi się błyszczący, jeziorko jest przegrzane — czas podejść wyżej albo przytrzymać łuk na krawędzi. Podejście o pół jeziorka, zatrzymanie na krawędziach, podejście. Rytm ma być równy: miarą są jednakowej wysokości łuski na licu.
6. Koniec spoiny i czyszczenie
Na końcu wypełnić krater ruchem powrotnym albo opadaniem prądu. Między ściegami zbijać żużel do końca — w pionie trzyma się mocniej, szczególnie w rowkach przy krawędziach.
Zakosy dokładnie: która trajektoria do czego

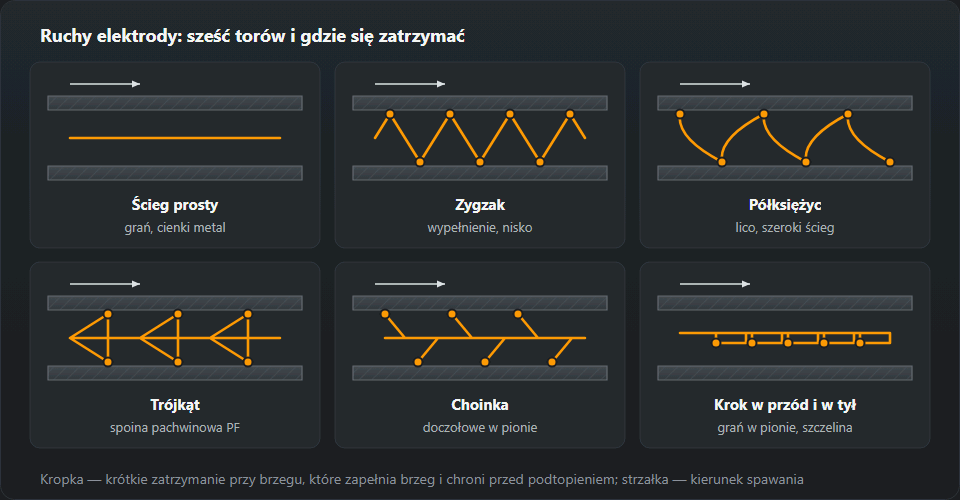
Wybór zakosu zależy od złącza i ściegu, a nie od gustu:
- Prosty ścieg — bez ruchu poprzecznego, tylko krótkie podejścia. Grań i cienka blacha, np. elektroda 2,5 mm na 3 mm.
- Zygzak — wąski, równomierny, z zatrzymaniem na brzegach. Pierwsze ściegi wypełniające w wąskim rowku.
- Półksiężyc wypukłością do góry — ścieg pachwinowy i lico, gdy trzeba szerzej rozprowadzić metal.
- Trójkąt — złącze teowe. Jeden wierzchołek w kącie złącza, dwa na ściankach. W kącie krótkie zatrzymanie na przetop grani, na ściankach — przeciw podtopieniu.
- Choinka — zygzak z zatrzymaniami w skrajnych punktach, ściegi wypełniające i lico w szerszym rowku doczołowym.
- Schodek — podejście o pół jeziorka i przystanek. Jego odmiana „w przód i z powrotem” to krótkie wyjście łukiem w górę z jeziorka, żeby dać mu przestygnąć, i powrót — na grań z odstępem i cienki metal, gdy jeziorko ma skłonność do przepalania.
Szerokość zakosu ogranicza jedno: trzeba zdążyć wrócić do przeciwległej krawędzi, zanim ta ostygnie. Jeśli lico wychodzi szersze, lepiej położyć dwa ściegi obok siebie niż jeden za szeroki.
Przykład z liczbami: 3,2 mm na 8 mm i 2,5 mm na 3 mm
Blacha 8 mm, elektroda 3,2 mm. W tabeli to wiersz 6–8 mm: w pozycji podolnej 110–140 A, w pionie 95–120 A. Środek dla 3,2 mm w ogólnej tabeli prądu to 115 A, minus 15 % daje 100 A po zaokrągleniu do 5 A — od tego startuje się z elektrodą rutylową. Zasadowa w kalkulatorze dostaje +5 % za otulinę: 105 A. Łuk 2,6–3,2 mm. Złącze doczołowe z ukosowaniem spawa się kilkoma ściegami: grań prostym ściegiem albo schodkiem, wypełnienie choinką, lico półksiężycem. Korekta po 5 A: jeziorko spływa — w dół, spoina garbata — 5–10 A w górę.
Blacha 3 mm, elektroda 2,5 mm. Wiersz 3 mm: 70–100 A podolnie, 60–85 A w pionie, zalecane 70 A. Łuk 2,0–2,5 mm. Tu problemem nie jest spływanie, tylko przepalenie: jeden ścieg, prosty albo schodkiem, bez szerokiego zakosu. Jeśli blacha się przepala, zejść do dolnej granicy pasa i skrócić przystanki. Poniżej 3 mm częściej wybiera się spawanie z góry na dół.
Pion półautomatem (MIG/MAG)
W pionie w górę półautomat pracuje tylko łukiem zwarciowym: 16–22 V, drut zwiera się z jeziorkiem 50–200 razy na sekundę, jeziorko zostaje małe i zimne — dlatego ten rodzaj przenoszenia nadaje się do wszystkich pozycji. Natryskowy (od 26–28 V) daje strumień drobnych kropel i duże, bardzo płynne jeziorko — jest przeznaczony do pozycji podolnej i w pionie po prostu spływa. Kroplowy (22–26 V) pryska i jest niestabilny.
W tabeli parametrów MIG/MAG wiersz 8–10 mm ma 26–29 V — to parametry natryskowe do pozycji podolnej. W pionie trzeba zostać w zakresie łuku zwarciowego, czyli w obszarze wiersza 3 mm: drut 0,8–1,0 mm, 110–150 A, 19–21 V — a grubszą blachę wypełnia się kilkoma ściegami. Uchwyt prawie prostopadle do blachy, lekko pchający w górę, w złączu teowym — na dwusiecznej. Zakos trójkątem albo wąskim zygzakiem z przystankami na brzegach. Pułapka łuku zwarciowego na grubszym metalu to przyklejenie: lico wygląda ładnie, a brzegi nie są stopione. Im zimniejszy i szybszy ścieg, tym większe ryzyko. Impulsowy łuk (jedna kropla na impuls, mało ciepła) to alternatywa, jeśli urządzenie go ma.
PF czy PG i co mówi WPS
PF to pion z dołu do góry, PG — z góry na dół. To dwie różne pozycje i w normie, i w dokumentach. Egzamin w PF wg EN ISO 9606-1 uznaje PA, PB i PF, a PG nie obejmuje: spawanie w dół wymaga osobnego egzaminu w PG. Działa to też odwrotnie — świadectwo w PG uznaje tylko PG. WPS podaje pozycję i kierunek; jeśli jest w niej PF, spoina położona w dół jest odstępstwem od technologii, nawet gdy z wierzchu wygląda dobrze.
Kiedy co: PF — złącza nośne, grubsza blacha, wszędzie tam, gdzie liczy się przetop. PG — cienka blacha i grań rurociągów elektrodą celulozową, gdzie liczy się szybkość. Szczegóły techniki w dół — na stronie spawanie pionowe z góry na dół, a zakres uprawnień policzysz w kalkulatorze zakresu kwalifikacji.
Typowe błędy
| Objaw | Przyczyna | Co zmienić |
|---|---|---|
| Jeziorko spływa kroplą | Prąd za duży, łuk długi, brak przystanków | Zmniejsz prąd, skróć łuk, dodaj przystanki |
| Spoina garbata, wąska i wypukła | Prąd za mały, prowadzenie zbyt wolne | Dodaj 5–10 A, szersze zakosy |
| Podtopienia na krawędziach | Brak przystanku w punktach skrajnych | Zatrzymuj się na krawędzi, zobacz podtopienie |
| Brak przetopu w grani | Gruba elektroda, mały odstęp | Cieńsza elektroda na grań, sprawdź złożenie |
| Pęknięcie w kraterze | Gwałtowne urwanie łuku | Zaspawaj krater, włącz opadanie prądu |
Jak czytać spoinę pionową i co kręcić
- Naciek, krople pod ściegiem — jeziorko przegrzane. Najpierw ręka: krótszy łuk, przystanki na krawędziach, a nie pośrodku. Dopiero potem prąd — w dół o 5 A.
- Podtopienie przy krawędziach — rowek wzdłuż brzegu, lico jakby „wisiało” na środku. Za krótkie przystanki na brzegach albo za długi łuk; sprawdzić też kąt poprzeczny.
- Garb pośrodku — lico wypukłe, brzegi nie zwilżone. Za zimno albo zatrzymania w środku zamiast na brzegach: +5–10 A, szerszy zakos, przystanek na krawędzi.
- Brak przetopu — przy złączu doczołowym brak grani od spodu, w teowym nie przetopiony kąt, widoczny na przełomie. Cieńsza elektroda na grań, większy odstęp, zatrzymanie w kącie przy trójkącie.
- Żużel między ściegami — ciemne wtrącenia przy krawędziach poprzedniego ściegu. Garbaty ścieg zostawia przy brzegach rowki, których następny nie przetopi: czyścić do metalu, rowki wyszlifować, prowadzić z przystankami na brzegach.
Kolejność korekty: najpierw długość łuku i przystanki, potem prąd po 5 A, na końcu średnica elektrody.
Jak się nauczyć
Podstawy pionu łapie się w kilka sesji ćwiczeń, jeśli ćwiczy się właściwie. Weź płytę 6–8 mm, ustaw pionowo i napawaj ściegi bez złącza — chodzi nie o spoinę, lecz o rytm: podejście, zatrzymanie, podejście. Gdy ścieg pójdzie równo bez nawisów, przejdź na złącze teowe, potem na czołowe z ukosowaniem. Uprawnienie w PF wg EN ISO 9606-1 zwykle obejmuje pozycje łatwiejsze — szczegóły w omówieniu pozycji spawania.
Ćwiczenie 1: ściegi na pionowej płycie
Płyta 6–8 mm, elektroda 3,2 mm, prąd z wiersza 6–8 mm (95–120 A). Ściegi od dołu do góry, każdy następny zachodzi na połowę poprzedniego — tak powstaje napoina z kilku ściegów. Dobrze jest, gdy łuski mają równą wysokość, szerokość się nie zmienia, a pod ściegiem nie ma kropel. Po każdym ściegu zbić żużel i obejrzeć brzegi: rowki przy krawędziach to sygnał, że brakuje przystanków.
Ćwiczenie 2: złącze teowe w PF
Dwie płyty zespawane w teownik, spoina pachwinowa od dołu do góry zakosem trójkątem. Ocena: ramiona równe, bez podtopienia na ściance pionowej, lico płaskie lub lekko wklęsłe. Potem złamać próbkę przez spoinę: na przełomie widać, czy kąt złącza jest przetopiony — tego z wierzchu nie widać.
Ćwiczenie 3: złącze doczołowe PF z podkładką
Dwie płyty z ukosowaniem, pod spodem podkładka ze stali. Grań prostym ściegiem albo schodkiem, wypełnienie choinką, lico półksiężycem. Podkładka wybacza odstęp i pozwala uczyć się wypełniania bez strachu przed przepaleniem. Ocena: próbkę przeciąć w poprzek i obejrzeć przekrój — stopienie z podkładką i brzegami ukosowania, brak żużla między ściegami. To już układ zbliżony do egzaminu na uprawnienia spawacza.
Częste pytania
Pion spawa się w górę czy w dół?
Domyślnie w górę (PF): przetop jest głęboki, złącze wytrzymałe. W dół (PG) spawa się cienką blachę i grań elektrodą celulozową — szybko, ale przetop płytki, dlatego do konstrukcji nośnych PG zwykle się nie stosuje.
Co zrobić, gdy jeziorko spływa mimo obniżonego prądu?
Sprawdź po kolei trzy rzeczy: długość łuku (krócej), średnicę elektrody (nie więcej niż 4 mm) i obecność zatrzymań na krawędziach. Spływa najczęściej nie od prądu, tylko dlatego, że jeziorku nie daje się zakrzepnąć — prowadzi się za szybko i bez przerw.
Która technika łatwiejsza dla początkującego?
Schodki: ruch jest prosty i rytmiczny, trudniej się pomylić. Choinka daje szerszą i równiejszą spoinę, ale wymaga wyczucia jeziorka. Na ściegu graniowym obie ustępują prostemu ściegowi krótkimi podejściami.
Jaki prąd na elektrodę 3,2 mm w pionie?
Na blasze 6–8 mm w pozycji podolnej elektroda 3,2 mm pracuje w pasie 110–140 A, w pionie — 95–120 A, czyli 15 % mniej. Na start weź około 100 A (rutylowa) albo 105 A (zasadowa) i koryguj po 5 A według tego, jak zachowuje się jeziorko.
Czy da się spawać pion półautomatem?
Tak, ale tylko łukiem zwarciowym: 16–22 V, jeziorko jest wtedy małe i zimne. Łuk natryskowy (od 26–28 V) daje duże, bardzo płynne jeziorko, które w pionie spływa — nadaje się do pozycji podolnej. Na grubszej blasze pion MAG wypełnia się kilkoma ściegami.
Czy uprawnienie w PF obejmuje spawanie w dół (PG)?
Nie. Egzamin w PF wg EN ISO 9606-1 obejmuje PA, PB i PF, a PG uznaje tylko egzamin zdany w PG. Kierunek w pionie to osobna pozycja — zarówno w świadectwie spawacza, jak i w WPS.
Aktualizacja: