Вертикальный шов снизу вверх: ток, угол и колебания
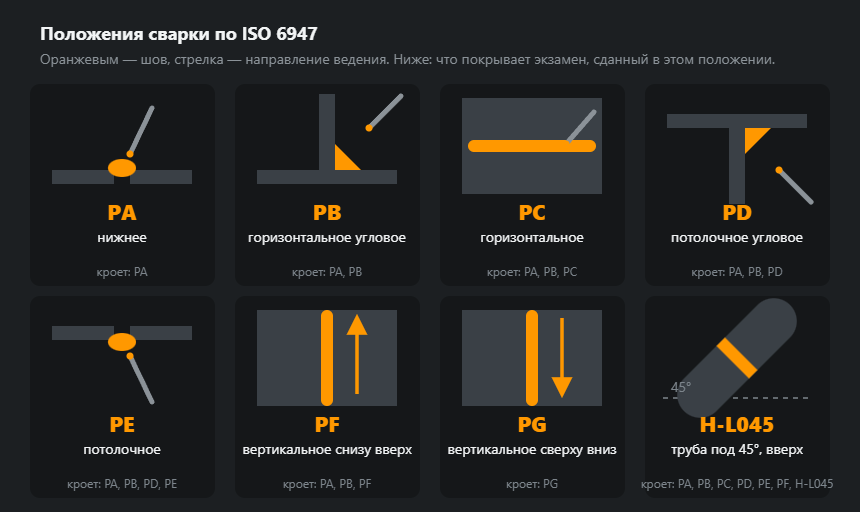
Положение PF по ISO 6947. Вся сложность в одном: сила тяжести тянет ванну вниз, и задача сварщика — не дать ей стечь, пока металл не схватился. Отсюда все приёмы, которые кажутся странными на нижнем положении.
Короткий ответ
Снизу вверх ток снижают на 15 % против нижнего положения: ванна должна быть меньше; так получается провар, и это путь для несущих соединений. Сверху вниз ток берут выше, чем снизу вверх, и шов идёт быстро — это способ для тонкого листа, на толстом он грозит непроваром.

Режимы
Базовое правило: от значения для нижнего положения отнимают 15 %. Электрод не толще 4 мм — иначе ванна получается шире, чем ей позволяет держаться поверхностное натяжение.
| Толщина | Электрод | Нижнее, А | Вертикаль, А |
|---|---|---|---|
| 3 мм | 2,5 мм | 70–100 | 60–85 |
| 4–5 мм | 3,2 мм | 90–140 | 75–120 |
| 6–8 мм | 3,2 мм | 110–140 | 95–120 |
| 10 мм и более | 4,0 мм | 130–190 | 110–160 |
Колонка нижнего положения взята из таблицы тока и диаметра (для листа 6–8 мм — верхняя часть диапазона 3,2 мм), вертикаль — она же минус 15 %.
Точное значение с поправкой на покрытие считается в калькуляторе тока: там положение задаётся отдельным полем.
Главная ошибка — вести непрерывно и быстро, «чтобы не потекло». Получается обратное: ванна не успевает схватиться и всё равно стекает, а по краям остаётся подрез. Работает наоборот: короткая остановка в крайней точке даёт металлу застыть и заполняет кромку.
Как варить вертикальный шов электродом: по шагам
Полный порядок для шва PF покрытым электродом — от прихватки до заварки кратера. Числа взяты из таблицы режимов этой страницы.
1. Прихватки и подготовка старта
Собрать деталь и прихватить с обоих концов, на длинном шве — ещё и посередине. Проверить зазор: в вертикали лишний зазор сразу даёт провал, недостаточный — непровар корня. Нижнюю прихватку сточить на клин: шов, который начинается на горбе прихватки, в начале имеет несплавление вместо провара. Перед рабочим швом положить пробный валик на обрезке той же толщины, поставленном вертикально, — в нижнем положении тот же ток ведёт себя иначе.
2. Старт снизу
Зажечь дугу на нижней прихватке или чуть выше нижнего края, задержаться, пока ванна не растечётся на всю ширину разделки, и только потом идти вверх. Первый сантиметр — самое частое место непровара: металл ещё холодный, а рука торопится. При смене электрода — сбить шлак с кратера, зажечь чуть выше, вернуться дугой в кратер и уже из него продолжать.
3. Угол электрода: продольный и поперечный
Продольный угол — в плоскости шва. Электрод почти перпендикулярен листу, концом слегка вверх, на 5–10° от перпендикуляра (руководство Lincoln Electric даёт 5–10°, Miller — 0–15°). Дуга при этом подпирает ванну снизу. Большой наклон, как в нижнем положении, укладывает дугу вдоль шва: она греет металл над ванной, а саму ванну не держит.
Поперечный угол — в сечении соединения. В стыке электрод перпендикулярен листу и делит тепло поровну на обе кромки. В тавре электрод идёт по биссектрисе угла, то есть под 45° к каждой полке; при разной толщине полок дугу чуть больше направляют на толстую. Завал на одну сторону даёт разные катеты и подрез на полке, куда уходит больше тепла.
4. Длина дуги
Дуга короткая: 0,8–1,0 диаметра электрода, для 3,2 мм это 2,6–3,2 мм. На слух — ровное «шкварчание» без треска и шипения. Длинная дуга в вертикали видна сразу: брызги, капли под ванной, подрезы по кромкам.
5. «Полка» и ритм подъёма
Каждый шаг вверх кладётся на верхний край застывшего металла — это полка, на которой стоит новая ванна. Смотрят на верхний край ванны: он должен быть ровной горизонтальной линией. Когда край начинает выпирать вниз «языком» и блестеть, ванна перегрета — пора подниматься или задержаться на кромке. Подъём на половину ванны, задержка на кромках, подъём. Ритм ровный: мерило — одинаковая высота чешуек на лицевой стороне.
6. Окончание шва и зачистка
В конце заварить кратер обратным движением или спадом тока. Между проходами сбивать шлак полностью — в вертикали он держится крепче, особенно в канавках у кромок.
Колебания подробно: какая траектория для чего

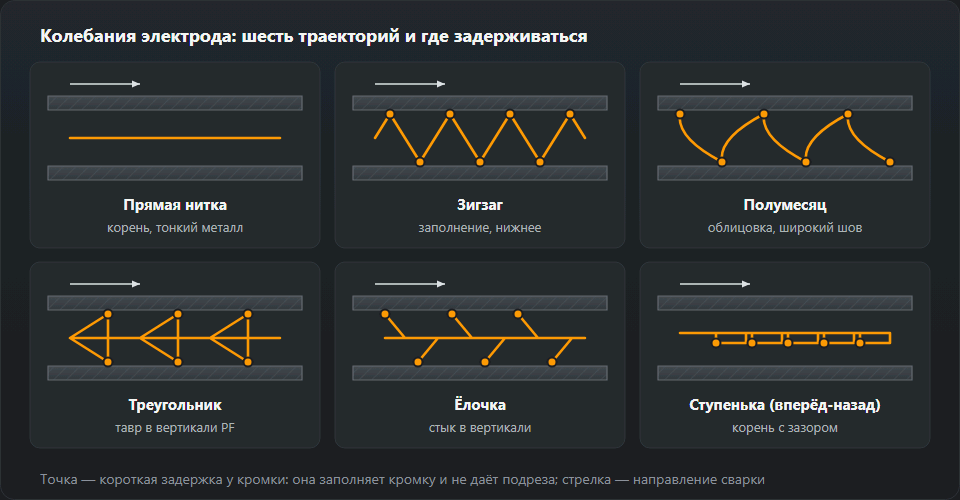
Траекторию выбирают по соединению и проходу, а не по вкусу:
- Прямая нитка — без поперечного движения, только короткие подъёмы. Корень и тонкий металл, например электрод 2,5 мм на 3 мм.
- Зигзаг — узкий, равномерный, с задержкой по краям. Первые заполняющие проходы в узкой разделке.
- Полумесяц выпуклостью вверх — угловой шов и облицовка, когда металл надо разложить шире.
- Треугольник — тавр. Одна вершина в углу соединения, две на полках. В углу короткая задержка на провар корня, на полках — против подреза.
- Ёлочка — зигзаг с задержками в крайних точках, заполнение и облицовка в широкой стыковой разделке.
- Ступенька («вперёд-назад») — короткий вынос дуги вверх из ванны, чтобы она подостыла, и возврат. Корень с зазором и тонкий металл, когда ванна норовит прожечь.
Ширину колебаний ограничивает одно: надо успеть вернуться к противоположной кромке, пока она не остыла. Если облицовка выходит шире — лучше положить два валика рядом, чем один слишком широкий.
Разбор примера: 3,2 мм на 8 мм и 2,5 мм на 3 мм
Лист 8 мм, электрод 3,2 мм. В таблице это строка 6–8 мм: в нижнем положении 110–140 А, в вертикали 95–120 А. Середина для 3,2 мм в общей таблице тока — 115 А, минус 15 % даёт 100 А после округления до 5 А — с этого стартуют на рутиловом электроде. Основному калькулятор добавляет 5 % за покрытие: 105 А. Дуга 2,6–3,2 мм. Стык с разделкой варят в несколько проходов: корень прямой ниткой или ступенькой, заполнение ёлочкой, облицовка полумесяцем. Поправка шагом 5 А: ванна течёт — вниз, шов горбом — на 5–10 А вверх.
Лист 3 мм, электрод 2,5 мм. Строка 3 мм: 70–100 А в нижнем, 60–85 А в вертикали, рекомендуемый 70 А. Дуга 2,0–2,5 мм. Здесь опасно не стекание, а прожог: один проход, прямой ниткой или ступенькой, без широких колебаний. Если прожигает — уйти к нижней границе полосы и сократить задержки. Тоньше 3 мм чаще выбирают сварку сверху вниз.
Вертикаль полуавтоматом (MIG/MAG)
В вертикали снизу вверх полуавтомат работает только короткой дугой: 16–22 В, проволока замыкается на ванну 50–200 раз в секунду, ванна остаётся маленькой и холодной — поэтому этот перенос годится для всех положений. Струйный (от 26–28 В) даёт поток мелких капель и большую жидкую ванну — он рассчитан на нижнее положение, а в вертикали ванна просто стекает. Крупнокапельный (22–26 В) брызжет и нестабилен.
В таблице режимов MIG/MAG у строки 8–10 мм стоит 26–29 В — это струйный режим для нижнего положения. В вертикали остаются в пределах короткой дуги, то есть в районе строки 3 мм: проволока 0,8–1,0 мм, 110–150 А, 19–21 В, — а толстый металл заполняют несколькими проходами. Горелка почти перпендикулярно листу с лёгким наклоном «углом вперёд» вверх, в тавре — по биссектрисе. Колебания треугольником или узким зигзагом с задержками по краям. Ловушка короткой дуги на толстом металле — несплавление: лицо шва красивое, а кромки не расплавлены. Чем холоднее и быстрее проход, тем выше риск. Импульсный режим (одна капля на импульс, мало тепла) — альтернатива, если он есть в аппарате.
PF или PG и что скажет WPS
PF — вертикаль снизу вверх, PG — сверху вниз. Это два разных положения и в стандарте, и в документах. Экзамен в PF по EN ISO 9606-1 закрывает PA, PB и PF, а PG не покрывает: сварка сверху вниз требует отдельного экзамена в PG. И наоборот — свидетельство в PG закрывает только PG. WPS указывает положение и направление; если там стоит PF, шов, сваренный сверху вниз, — отступление от технологии, даже если снаружи он выглядит хорошо.
Когда что: PF — несущие соединения, толстый металл, всё, где важен провар. PG — тонкий лист и корень трубопроводов целлюлозным электродом, где важна скорость. Техника сверху вниз разобрана на странице вертикальный шов сверху вниз, а область допуска считает калькулятор области аттестации.
Типовые ошибки
| Признак | Причина | Что менять |
|---|---|---|
| Ванна стекает каплей | Ток велик, дуга длинная, нет задержек | Убавить ток, укоротить дугу, добавить паузы |
| Шов горбом, узкий и выпуклый | Ток мал, ведение слишком медленное | Добавить 5–10 А, шире колебания |
| Подрез по кромкам | Нет задержки в крайних точках | Останавливаться на кромке, см. подрез |
| Непровар в корне | Толстый электрод, мал зазор | Тоньше электрод на корень, проверить сборку |
| Трещина в кратере | Резкий обрыв дуги | Заваривать кратер, включить спад тока |
Что крутить и в каком порядке
Сначала рука — длина дуги и задержки на кромках, а не в середине; потом ток шагом 5 А; в последнюю очередь диаметр электрода. При подрезе проверьте ещё и поперечный угол, при непроваре в тавре — задержку в углу при треугольнике. Отдельный случай — шлак между проходами: горбатый валик оставляет у кромок канавки, которые следующий проход не проплавит, поэтому их выбирают шлифмашиной до металла.
Как научиться
Вертикаль ставится за несколько часов практики, если тренироваться правильно. Возьмите пластину 6–8 мм, закрепите вертикально и наплавляйте валики без соединения — задача не в шве, а в ритме: подъём, задержка, подъём. Когда валик пойдёт ровным без наплывов, переходите на тавровое соединение, затем на стыковое с разделкой. Аттестация в PF по EN ISO 9606-1 обычно перекрывает нижние положения — подробнее в разборе положений сварки.
Упражнение 1: валики на вертикальной пластине
Пластина 6–8 мм, электрод 3,2 мм, ток из строки 6–8 мм (95–120 А). Валики снизу вверх, каждый следующий перекрывает половину предыдущего — получается наплавка из нескольких валиков. Хорошо, когда чешуйки одной высоты, ширина не гуляет, а под валиком нет капель. После каждого валика сбить шлак и осмотреть края: канавки у кромок — знак, что не хватает задержек.
Упражнение 2: тавр в PF
Две пластины тавром, угловой шов снизу вверх треугольником. Оценка: катеты равные, подреза на вертикальной полке нет, лицо плоское или слегка вогнутое. Потом сломать образец по шву: на изломе видно, проварен ли угол соединения, — снаружи этого не видно.
Упражнение 3: стык PF на подкладке
Две пластины с разделкой, снизу стальная подкладка. Корень прямой ниткой или ступенькой, заполнение ёлочкой, облицовка полумесяцем. Подкладка прощает зазор и позволяет учиться заполнению, не боясь прожога. Оценка: образец разрезать поперёк и посмотреть сечение — сплавление с подкладкой и кромками разделки, нет шлака между проходами. Это уже схема, близкая к экзамену на допуск сварщика.
Частые вопросы
Вертикаль варят снизу вверх или сверху вниз?
По умолчанию снизу вверх (PF): провар глубокий, шов прочный. Сверху вниз (PG) варят тонкий металл и корневые проходы целлюлозными электродами — быстро, но провар мелкий, поэтому для несущих конструкций PG обычно не применяют.
Ванна всё равно течёт, хотя ток снижен
Проверьте три вещи по порядку: длину дуги (короче), диаметр электрода (не больше 4 мм) и наличие задержек на кромках. Течёт чаще всего не от тока, а от того, что ванне не дают схватиться — ведут слишком быстро и без пауз.
Какая техника проще для новичка — ступенька или ёлочка?
Ступенька: движение простое и ритмичное, ошибиться сложнее. Ёлочка даёт более широкий и ровный шов, но требует чувства ванны. На корневом проходе обе техники уступают прямой нитке короткими подъёмами.
Какой ток ставить на электрод 3,2 мм в вертикали?
На металле 6–8 мм в нижнем положении тройка работает в полосе 110–140 А, в вертикали — 95–120 А, то есть на 15 % меньше. Для старта возьмите около 100 А (рутиловый) или 105 А (основной) и подстраивайте шагом 5 А по поведению ванны.
Можно ли варить вертикальный шов полуавтоматом?
Да, но только короткой дугой: 16–22 В, ванна маленькая и холодная. Струйный перенос (от 26–28 В) даёт большую жидкую ванну, которая в вертикали стекает, — он для нижнего положения. Толстый металл в вертикали полуавтоматом заполняют в несколько проходов.
Допуск в PF разрешает варить сверху вниз (PG)?
Нет. Экзамен в PF по EN ISO 9606-1 закрывает PA, PB и PF, а PG признаёт только экзамен, сданный в PG. Направление в вертикали — отдельное положение и в свидетельстве сварщика, и в WPS.
Обновлено: