Как варить профильную трубу: рама, ворота, каркас
Профиль от 20×20 до 60×40 — самый ходовой материал в мастерской: ворота, калитки, навесы, столы, теплицы. Главная сложность не в шве, а в том, чтобы после сварки рама осталась прямоугольной.
Короткий ответ
Ток подбирают по стенке, а не по габариту профиля. Полуавтоматом при стенке 2,0 мм — 90–110, 3,0 мм — 120–140 А, электродом при стенке 2,0 мм — 70–90, 3,0 мм — 90–120 А. Углы прихватывают крест-накрест, иначе рамку поведёт.
Режимы по стенке
| Стенка, мм | Профиль | MIG/MAG | MMA |
|---|---|---|---|
| 1,2 | 20×20, 20×40 | 0,8 мм · 50–70 А · 16–17 В | 2,0 мм · 50–65 А, прерывистым швом |
| 1,5 | 40×20, 40×40 | 0,8 мм · 70–90 А · 17–18 В | 2,0 мм · 55–70 А, прерывистым швом |
| 2,0 | 40×40, 60×40 | 0,8 мм · 90–110 А · 17–19 В | 2,5 мм · 70–90 А |
| 3,0 | 60×40, 80×40 | 0,8–1,0 мм · 120–140 А · 19–21 В | 3,2 мм · 90–120 А |
| 4,0 | 80×40, 100×50 | 1,0 мм · 140–170 А · 19–21 В | 3,2 мм · 110–140 А |
Стенка 1,2–1,5 мм — это тонкий металл со всеми его особенностями: приёмы против прожога разобраны в статье о тонком листе.
Сборка — половина результата
- Рез в размер. Под 90° для стыка встык, под 45° для рамки «в ус». Косой рез даёт клиновидный зазор, который потом прожигается.
- Заусенцы снять. После болгарки остаётся кромка, которая мешает деталям сойтись плотно.
- Собрать на плите. Ровное основание и угольник — не роскошь. Диагонали рамы измеряют рулеткой до прихваток: разница более 2 мм на метр означает, что рама уже собрана криво.
- Прижать струбцинами. Профиль легко уводит при первом же нагреве.
Первый раз — до прихваток, второй — сразу после них, пока ещё можно подбить. После сплошных швов геометрию не исправить: останется только резать и переваривать.
Порядок швов

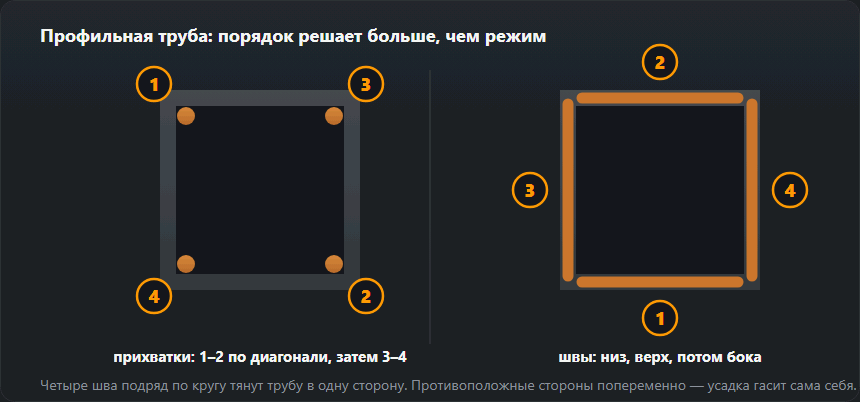
Именно он решает, поведёт раму или нет. Металл стягивается в сторону остывающего шва, поэтому тепло распределяют.
- Прихватки по углам крест-накрест: первый угол, противоположный, затем два оставшихся.
- Проверить диагонали, при необходимости подбить киянкой.
- Варить короткими участками, переходя между разными углами, а не подряд по периметру.
- На противоположных сторонах вести швы в противоположных направлениях.
- Дать раме остыть на плите под прижимом, а не снимать горячей.
Углы и стыки
В углу профиля концентрируются напряжения, поэтому это худшее место для начала шва или концевого кратера — там начинаются дефекты и трещины. Лекции ESDEP по узлам из прямоугольных труб (на основе работ CIDECT) требуют начинать сварку с середины грани: старт в углу снижает усталостную прочность. Поэтому шов начинают на плоской грани, угол проходят одним ровным движением, не ускоряясь, и заканчивают на следующей грани. Если нужно переставить руки, останавливаются на плоской грани, а не в углу, и начинают снова по кратеру.
| Соединение | Как варить | Замечание |
|---|---|---|
| Рамка на ус (45°) | Шов по наружному углу, при нагрузке с двух сторон | Красиво, но требует точной резки |
| Встык под 90° | Угловой шов по трём сторонам | Проще в сборке, прочнее при перекосе |
| Тавровое (стойка к балке) | Шов по контуру прилегания | Основной узел каркасов |
| Открытый торец | Заглушка или заварить наглухо | Иначе внутрь попадёт вода и зимой разорвёт профиль |
Незакрытая профильная труба на улице набирает воду. Замерзая, вода рвёт стенку изнутри, и никакой шов этому не помешает. Торцы заваривают или ставят пластиковые заглушки.
Типовые ошибки
| Что вышло | Причина | Как избежать |
|---|---|---|
| Раму повело | Швы подряд с одной стороны | Чередовать углы, варить отрезками |
| Разошлись диагонали | Не проверили перед прихваткой | Мерить рулеткой дважды |
| Прожжена стенка | Ток велик для 1,2–1,5 мм | Убавить, варить точками с паузами |
| Шов только с одной стороны угла | Экономия времени | Обваривать с двух сторон там, где узел нагружен с двух сторон |
| Ржавчина изнутри через год | Открытые торцы | Заглушки или заварить |
Прикинуть массу готовой конструкции и понять, поднимут ли её вдвоём, удобно в калькуляторе массы металлопроката: там есть профильная труба с расчётом по стенке.
Пример: створка ворот 3000×1500 мм
Рама из профиля 60×40×3 на ус, посередине одна перемычка 40×40×2, приваренная встык к стойкам. Считаем по тем же таблицам, на которых стоят калькулятор массы и таблица режимов выше:
- Металл. Рама — 9,0 м профиля по 4,25 кг/м, то есть 38,3 кг; перемычка 2,92 м по 2,31 кг/м — 6,7 кг. Всего около 45 кг без заполнения, петель и замка: вдвоём поднимут, но петли и столб должны держать этот вес с плечом на всю ширину.
- Длина швов. Каждый угол на ус — это периметр сечения 60×40, итого 800 мм на четыре угла, плюс 320 мм на два торца перемычки. В сумме 1,12 м шва — это немного, время уходит на резку, сборку и контроль диагоналей, а не на саму сварку.
- Режимы. Углы рамы (стенка 3 мм): проволока 0,8–1,0 мм, 120–140 А, 19–21 В или электрод 3,2 мм, 90–120 А. Перемычка (стенка 2 мм) требует снизить до 90–110 А и 17–19 В или взять электрод 2,5 мм, 70–90 А. Кто оставит режим от рамы, прожжёт стенку перемычки на первом сантиметре.
Порядок для этой створки: четыре угла прихватить крест-накрест, проверить диагонали, прихватить перемычку с двух сторон, снова диагонали. Затем швы углов парами по диагонали, а перемычку в конце — её швы самые короткие и тянут меньше всего.
Та же профильная труба работает в готовых проектах с раскроем и списком деталей — забор, козырёк над входом и металлическая лестница; все такие калькуляторы собраны на странице «Калькуляторы проектов».
Тонкий профиль к толстой детали
Самое частое соединение на практике — не профиль к такому же профилю, а профиль 2 мм к столбу 3 мм, к полосе петли или к пластине опоры. Правило одно: режим выбирают по более тонкой стенке, а дугу направляют на более толстую деталь. Толстая примет тепло без прожога и отведёт его, а ванна сама натечёт на тонкую стенку.
- Выставить ток из таблицы для более тонкой стенки.
- Наклонить горелку так, чтобы проволока смотрела в толстую деталь у самой кромки профиля.
- На опоре столба начинать с середины грани, а не с угла профиля — угол греется быстрее всего.
- Варить грани поочерёдно, как рамку: перед, зад, левая, правая.
Опора столба под ворота — несущий узел: здесь шов идёт по кругу, а катет углового шва проверяют, а не угадывают — калькулятор углового шва.
Столбы на объекте: вертикаль и ветер
Столб, забетонированный или прикрученный к фундаменту, варят на месте — то есть в вертикали и часто на ветру. Тонкие ненесущие элементы — штакетник, заполнение — в вертикали можно варить сверху вниз короткой дугой, быстро и с малым теплом; техника — сварка сверху вниз. Несущий столб и его опору ведут снизу вверх: шов сверху вниз даёт мелкое проплавление и непровар, которого глазом не видно.
Ветер сдувает газовую защиту полуавтомата и даёт поры. На открытой площадке лучше работает электрод или самозащитная проволока 114 — порошковая проволока. Минимум для полуавтомата — щит из листа или брезента с наветренной стороны.
Оцинкованный и крашеный профиль
Цинк испаряется в дуге и даёт белый дым, после которого грозит литейная лихорадка. Зону шва зачищают с обеих сторон до чистой стали и варят с вытяжкой или в маске с фильтром — сварочный дым. На цинке шов ещё и получает поры: пары цинка проходят через ванну.
Если готовую раму отдают на горячее цинкование, заваривать профили наглухо — ошибка: замкнутый объём в ванне расплавленного цинка может разорвать. Норма EN ISO 14713-2 требует вентиляционных и сливных отверстий в каждом замкнутом участке — их расположение согласуют с цинковальным цехом до сварки. Раме под порошковую покраску, наоборот, нужны сплошные швы без щелей, в которых соберётся химия подготовки поверхности.
Контроль после сварки
- Диагонали — последний замер после остывания на плите; разница больше 2 мм на метр — рама кривая.
- Плоскостность — рама на ровной плите не должна качаться по диагонали; скрученная створка не прижмётся к столбу.
- Углы — кратер в конце шва прямо в углу — типичное место трещины; кратер заполняют, задержав горелку на мгновение перед обрывом дуги.
- Подрезы на тонкой стенке — при 1,5 мм канавка вдоль шва съедает заметную часть толщины; как её распознать — подрез.
Частые вопросы
Какой ток на профиль 40×20 со стенкой 1,5 мм?
Полуавтоматом проволокой 0,8 мм — 70–90 А при 17–18 В. Электродом 2,0 мм — 55–70 А с отрывом дуги. Стенка 1,5 мм — это уже тонкий металл, и приёмы те же, что для листа.
Почему раму ведёт винтом?
Сварка велась подряд по одной стороне. Металл стягивается в сторону остывающего шва. Лечится порядком: прихватки крест-накрест, потом короткие участки в разных углах по очереди, и всё это на ровной плите с прижимом.
Нужно ли заваривать профиль по всему периметру?
Для несущих узлов — да, шов по периметру. Для лёгких каркасов и декоративных решёток достаточно швов по двум-трём сторонам: сплошной шов по кругу на тонкой стенке вносит много тепла и ведёт конструкцию сильнее, чем нужно.
Каким электродом варить профиль со стенкой 2 мм?
Рутиловым 2,5 мм на 70–90 А. При стенке 1,5 мм переходят на электрод 2,0 мм и 55–70 А, ведя шов участками. Полуавтоматом на 2 мм: проволока 0,8 мм, 90–110 А, 17–19 В.
Полуавтомат или электрод для профильной трубы?
На стенках 1,2–2 мм удобнее полуавтоматом: меньше тепла, нет шлака и проще попасть в тонкую кромку. Электрод выигрывает на ветру, на объекте и на стенках от 3 мм, где прожог уже не главная проблема.
Как приварить профиль к пластине опоры столба?
Режим выбирают по стенке профиля, а дугу направляют на пластину. Начинают с середины грани, не с угла, и варят грани поочерёдно: перед, зад, левая, правая. Шов по кругу — это несущий узел.
Можно ли заварить наглухо раму под горячее цинкование?
Нет. Замкнутый профиль в цинковой ванне может разорвать, поэтому EN ISO 14713-2 требует вентиляционных и сливных отверстий в каждом замкнутом участке. Их расположение согласуют с цинковальщиками до сварки.
Обновлено: