Sudarea țevii rectangulare fără deformare: ordinea punctelor
Profilul închis este metal subțire într-o formă care ține căldura și concentrează tensiunea în colțuri. Două probleme, și amândouă se rezolvă înainte de amorsarea arcului, nu în timpul sudării.
Pe scurt
Curentul se alege după perete, nu după gabaritul profilului. Cu sârmă la perete de 2,0 mm — 90–110, 3,0 mm — 120–140 A, cu electrod la perete de 2,0 mm — 70–90, 3,0 mm — 90–120 A. Colțurile se punctează în cruce, altfel rama se strâmbă.
Tăiere și asamblare
Țeava rectangulară nu iartă tăieturile. Un colț tăiat cu un grad în plus lasă rost pe o parte și contact strâns pe cealaltă, iar la răcire cusătura trage rama spre partea strânsă. Taie contra unui opritor, verifică cu echerul și pilește bavura și pe exteriorul, și pe interiorul tăieturii.
Pentru un colț ai două opțiuni: îmbinare la 45° pentru aspect, sau o țeavă sprijinită cap la cap pe latura celeilalte, pentru rezistență și simplitate. La majoritatea ramelor ușoare îmbinarea cap la cap este mai rezistentă și mult mai ușor de tăiat precis.
Punctarea este toată lucrarea
Punctează două colțuri opuse, verifică unghiul drept măsurând ambele diagonale, apoi punctează celelalte două. Măsoară diagonalele în loc să te încrezi în echer: la o ramă de orice dimensiune, diagonalele spun adevărul, iar echerul nu.
Orice ajustare se face acum, cât există doar puncte de rupt. Cu rama sudată, corectarea înseamnă tăiere.
Ordinea de sudare

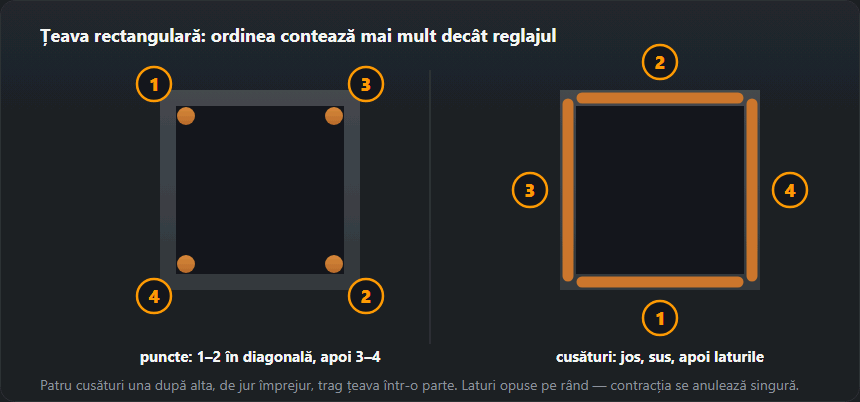
Sudează o față, apoi pe cea opusă, apoi cele două rămase, tot una în fața celeilalte. Fiecare cusătură se contractă la răcire și trage în direcția ei; sudarea perechilor opuse face ca acele trageri să se anuleze. Ocolirea perimetrului față după față le lasă să se adune, iar rama iese paralelogram.
La perete subțire, pe porțiuni și nu continuu — aceeași logică ca la tabla subțire. Lasă fiecare porțiune să își piardă culoarea înainte de următoarea.
Colțul propriu-zis
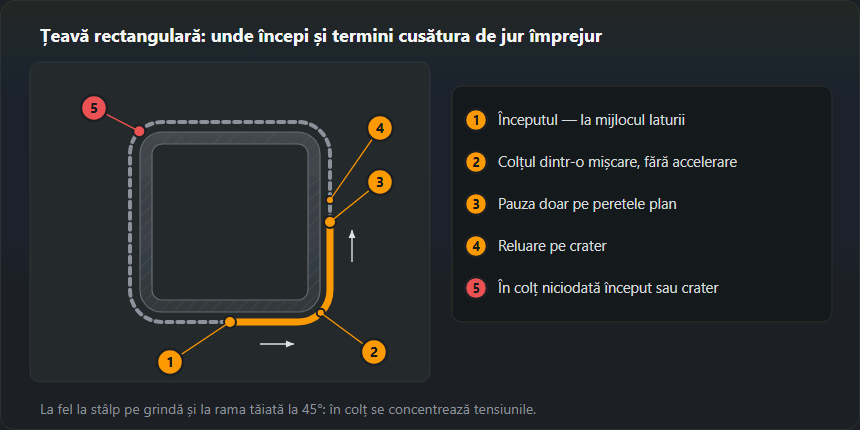
În colț se concentrează tensiunile, deci e cel mai prost loc pentru un început de cusătură sau un crater final: acolo pornesc defectele și fisurile. Lecțiile ESDEP despre îmbinările profilelor tubulare (pe baza lucrărilor CIDECT) cer ca sudarea să înceapă la mijlocul laturii, fiindcă pornirea din colțuri scade rezistența la oboseală.
De aceea pornești de pe fața plană și ocolești colțul dintr-o mișcare egală — fără să grăbești, motivul obișnuit pentru care colțul iese subțire — și termini pe fața următoare. Dacă trebuie să-ți muți mâinile, te oprești pe fața plană, nu în colț, și repornești peste crater, ca trecerea nouă să se topească în cea veche.
| Îmbinare | Cum se sudează | Observație |
|---|---|---|
| Ramă tăiată la 45° | Cusătură pe colțul exterior, când sarcina vine din două părți | Arată bine, dar cere tăiere precisă |
| Cap la cap la 90° | Cusătură în colț pe trei laturi | Mai ușor de asamblat, mai rezistent la abateri |
| În T (stâlp la grindă) | Cusătură pe conturul de contact | Nodul de bază al scheletelor |
| Capăt deschis | Capac sudat sau închidere completă | Altfel intră apa și iarna sparge profilul |

Reglaje
Un profil închis ține căldura: a doua și a treia față vor cere ceva mai puțin curent decât prima, pentru că rama este deja caldă. Dacă ultima față se străpunge cu reglajele care au mers la prima, acesta este motivul.
| Perete, mm | Profil | MIG/MAG | MMA |
|---|---|---|---|
| 1,2 | 20×20, 20×40 | 0,8 mm · 50–70 A · 16–17 V | 2,0 mm · 50–65 A, cusătură intermitentă |
| 1,5 | 40×20, 40×40 | 0,8 mm · 70–90 A · 17–18 V | 2,0 mm · 55–70 A, cusătură intermitentă |
| 2,0 | 40×40, 60×40 | 0,8 mm · 90–110 A · 17–19 V | 2,5 mm · 70–90 A |
| 3,0 | 60×40, 80×40 | 0,8–1,0 mm · 120–140 A · 19–21 V | 3,2 mm · 90–120 A |
| 4,0 | 80×40, 100×50 | 1,0 mm · 140–170 A · 19–21 V | 3,2 mm · 110–140 A |
Greșeli tipice
| Ce a ieșit | Cauza | Cum eviți |
|---|---|---|
| Rama s-a răsucit | Cusături una după alta pe aceeași parte | Alternează colțurile, sudează pe porțiuni |
| Diagonalele nu mai coincid | Nu au fost verificate înainte de punctare | Măsoară ambele diagonale de două ori |
| Perete ars | Curent prea mare pentru 1,2–1,5 mm | Redu curentul, sudează în puncte, cu pauze |
| Cusătură doar pe o latură a colțului | Economie de timp | Sudează pe ambele părți acolo unde nodul e încărcat din două direcții |
| Rugină din interior după un an | Capete deschise | Capace sau sudare completă |
Exemplu: canat de poartă 3000×1500 mm
Ramă din țeavă 60×40×3 îmbinată la 45°, la mijloc o traversă 40×40×2 sudată cap la cap de montanți. Calculăm cu aceleași tabele pe care stau calculatorul de profile închise și tabelul de reglaje de mai sus:
- Material. Rama înseamnă 9,0 m de țeavă la 4,25 kg/m, adică 38,3 kg; traversa 2,92 m la 2,31 kg/m — 6,7 kg. În total circa 45 kg fără umplutură, balamale și broască: doi oameni o ridică, dar balamalele și stâlpul trebuie să o țină cu brațul de pârghie pe toată lățimea.
- Lungimea sudurilor. Fiecare colț la 45° este perimetrul secțiunii 60×40, în total 800 mm pentru patru colțuri, plus 320 mm pentru cele două capete ale traversei. Împreună 1,12 m de sudură — puțin, așa că timpul se duce pe tăiere, asamblare și verificarea diagonalelor, nu pe sudura propriu-zisă.
- Reglaje. Colțurile ramei (perete 3 mm): sârmă 0,8–1,0 mm, 120–140 A, 19–21 V sau electrod 3,2 mm, 90–120 A. Traversa (perete 2 mm) cere coborâre la 90–110 A și 17–19 V sau electrod 2,5 mm, 70–90 A. Cine lasă reglajul de la ramă găurește peretele traversei în primul centimetru.
Ordinea pentru acest canat: cele patru colțuri punctate în cruce, verificarea diagonalelor, traversa punctată pe ambele părți, din nou diagonalele. Apoi sudurile colțurilor în perechi pe diagonală, iar traversa la final — sudurile ei sunt cele mai scurte și trag cel mai puțin.
Aceeași țeavă rectangulară lucrează în proiecte gata făcute, cu debitare și listă de piese — gard, copertină de intrare și scară metalică; toate aceste calculatoare sunt adunate pe pagina calculatoare de proiecte.
Țeavă subțire pe piesă groasă
Îmbinarea cea mai frecventă în practică nu e țeavă pe aceeași țeavă, ci țeavă de 2 mm pe stâlp de 3 mm, pe platbanda balamalei sau pe placa de bază. Regula e una: reglajul se alege după peretele mai subțire, iar arcul se îndreaptă spre piesa mai groasă. Cea groasă preia căldura fără să se găurească și o disipă, iar baia curge singură pe peretele subțire.
- Se pune curentul din tabel pentru peretele mai subțire.
- Pistoletul se înclină astfel încât sârma să țintească piesa groasă chiar lângă muchia țevii.
- La placa de bază a stâlpului se începe de la mijlocul feței, nu din colțul țevii — colțul se încălzește cel mai repede.
- Fețele se sudează alternat, ca la ramă: față, spate, stânga, dreapta.
Placa de bază a stâlpului de poartă e un nod portant: aici sudura merge de jur împrejur, iar grosimea sudurii de colț se verifică, nu se ghicește — calculatorul sudurii de colț.
Stâlpi pe șantier: verticala și vântul
Stâlpul betonat sau prins în șuruburi de fundație se sudează pe loc — adică în poziție verticală și adesea în vânt. Elementele subțiri neportante — ulucii, umplutura — se pot suda pe verticală descendent cu arc scurt, repede și cu căldură puțină; tehnica — sudarea descendentă. Stâlpul portant și placa lui se sudează ascendent: sudura descendentă dă pătrundere mică și lipsă de topire care nu se vede cu ochiul.
Vântul suflă protecția de gaz a aparatului MIG/MAG și dă pori. În aer liber merg mai bine electrodul sau sârma autoprotejată 114 — sârma tubulară. Minimul la MIG/MAG este un paravan din tablă sau prelată pe partea vântului.
Țeavă zincată și vopsită
Zincul se evaporă în arc și dă fum alb, după care apare riscul de febră a fumului metalic. Zona sudurii se polizează pe ambele părți până la oțel curat și se sudează cu exhaustor sau cu mască cu filtru — fumul de sudură. Pe zinc sudura face și pori, pentru că vaporii de zinc trec prin baie.
Dacă rama gata sudată merge la zincare termică, închiderea etanșă a țevilor e o greșeală: un volum închis în baia de zinc topit poate exploda. Norma EN ISO 14713-2 cere găuri de aerisire și de scurgere în fiecare tronson închis — poziția lor se stabilește cu zincătoria înainte de sudare. Rama pentru vopsire în câmp electrostatic are nevoie, dimpotrivă, de suduri continue fără fante în care să se adune chimicalele de pregătire a suprafeței.
Verificarea după sudare
- Diagonalele — ultima măsurătoare după răcirea pe masă; o diferență de peste 2 mm pe metru înseamnă ramă strâmbă.
- Planeitatea — rama pusă pe o masă plană nu trebuie să se legene pe diagonală; un canat răsucit nu se va închide pe stâlp.
- Colțurile — craterul de la capătul sudurii chiar în colț este locul tipic de fisură; craterul se umple ținând pistoletul o clipă pe loc înainte de stingerea arcului.
- Crestăturile pe perete subțire — la 1,5 mm un șanț de-a lungul sudurii mănâncă o parte reală din grosime; cum se recunoaște — crestătura marginală.
Întrebări frecvente
Ce reglaje la perete de 2 mm?
MIG în arc scurt, sârmă de 0,8 mm, circa 90–110 A la 17–19 V. Încearcă pe un capăt din același profil: 2 mm de perete se comportă altfel decât 2 mm de tablă plană, pentru că profilul închis nu are pe unde pierde căldura.
Trebuie sudat de jur împrejur?
Doar dacă o cere desenul. Un profil etanșat nu lasă umezeala să intre, ceea ce contează afară; dar o cusătură continuă de jur împrejur bagă mult mai multă căldură și trage mai tare rama. La rame ușoare, o cusătură întreruptă cu capetele etanșate este de multe ori soluția tehnică mai bună.
Rama îmi iese mereu strâmbă.
Este ordinea, nu îndemânarea. Punctează în diagonală, sudează fețe opuse pe rând și folosește un dispozitiv sau un opritor. O ramă sudată față după față de jur împrejur va trage întotdeauna spre ultima cusătură.
Ce electrod pentru țeavă rectangulară cu perete de 2 mm?
Rutilic de 2,5 mm la 70–90 A. La perete de 1,5 mm se trece la electrod de 2,0 mm și 55–70 A, sudând în porțiuni. Cu sârmă pe 2 mm: 0,8 mm, 90–110 A, 17–19 V.
MIG/MAG sau electrod pentru țeavă rectangulară?
La pereți de 1,2–2 mm e mai comod cu sârmă: căldură mai puțină, fără zgură și e mai ușor de nimerit muchia subțire. Electrodul câștigă în vânt, pe șantier și la pereți de la 3 mm în sus, unde găurirea nu mai e problema principală.
Cum se sudează țeava pe placa de bază a stâlpului?
Reglajul se alege după peretele țevii, iar arcul se îndreaptă spre placă. Se începe de la mijlocul feței, nu din colț, și se sudează fețele alternat: față, spate, stânga, dreapta. Sudura de jur împrejur, fiindcă e un nod portant.
Se poate închide etanș o ramă care merge la zincare termică?
Nu. O țeavă închisă în baia de zinc poate exploda, de aceea EN ISO 14713-2 cere găuri de aerisire și de scurgere în fiecare tronson închis. Găurile se dau înainte de sudare, nu după.
Actualizat: