Положения при сварке труб: 1G, 2G, 5G и 6G
С трубой всё решают две вещи: как она лежит и вращается ли. Поворотная труба — это сварка в одном удобном положении, неповоротная — обход по кругу через потолок, вертикаль и нижнее, и всё это в одном шве.
Четыре схемы, которые надо знать
Американские обозначения 1G–6G говорят о том, как уложена труба, европейские по EN ISO 6947 — о положении, в котором фактически лежит шов. Поэтому одной схеме 5G отвечают две европейские записи: PH, когда идут снизу вверх, и PJ, когда сверху вниз (в старых WPS их пишут как PF и PG).
| EN ISO 6947 | AWS | Труба | Шов идёт |
|---|---|---|---|
| PA | 1G | вращается, горизонтально | нижнее |
| PC | 2G | неподвижна, вертикально | горизонтальное |
| PH | 5G | неподвижна, горизонтально | снизу вверх через потолок |
| PJ | 5G | неподвижна, горизонтально | сверху вниз |
| H-L045 | 6G | неподвижна, под 45° | все подряд |
Положение 5G: что это и как в нём варят
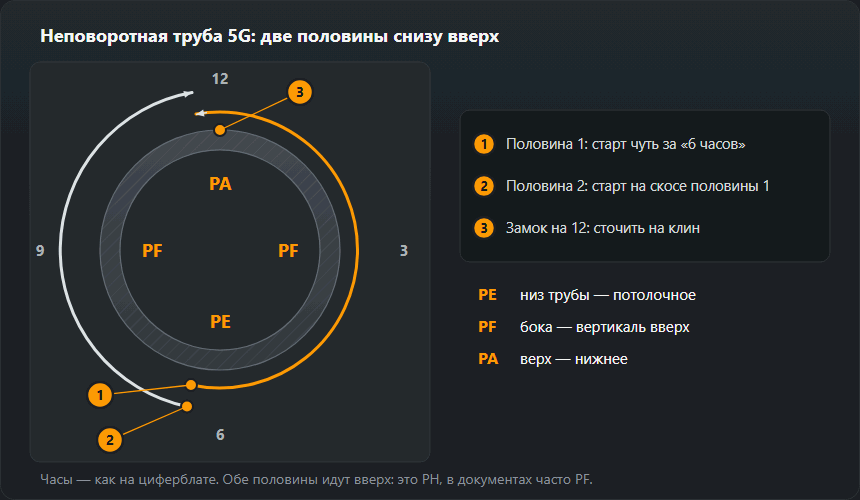
Положение 5G — это неповоротная труба с горизонтальной осью, шов по всему кругу без поворота. Окружность мысленно делят на четверти и варят снизу вверх с обеих сторон, двумя буквами «С». Начинают на несколько миллиметров раньше нижней точки, чтобы начало валика не пришлось ровно на корень. Положение меняется по ходу: низ потолочный, бока вертикальные, верх нижний — и ток приходится брать компромиссом между ними.
Корень неповоротного стыка по часам: порядок по шагам
Окружность трубы описывают как циферблат: 12 — верх, 6 — низ, 3 и 9 — бока. В схеме 5G (PH) шов проходит все эти точки одним валиком, поэтому техника меняется каждые несколько сантиметров. Порядок ниже — для корня штучным электродом снизу вверх; заполнение и облицовка идут тем же путём.

1. Прихватки вне точек старта
Шесть и двенадцать часов — места, где половины начинаются и замыкаются, поэтому прихваток там не ставят: они уходят на бока. Каждую прихватку стачивают на клин с обоих концов — корень должен её проплавить, а не карабкаться через горб. Перед прихваткой проверяют зазор по всей окружности: труба, которую стянуло на одной прихватке, получает в одном месте зазор слишком широкий, а напротив — слишком узкий.
2. Старт первой половины чуть за «6 часов»
Первую половину начинают на несколько миллиметров до нижней точки, со стороны, противоположной той, по которой пойдут вверх. Так начало валика — всегда самое холодное и хуже всего проваренное — лежит вне самого низа, и на нём можно замкнуть вторую половину. Дугу зажигают в разделке, держат, пока ванна не захватит обе кромки и не пройдёт в зазор, и только потом двигаются вверх.
3. Низ трубы: с 5 до 7 — потолок
Внизу работают как над головой: электрод почти перпендикулярно поверхности трубы, с наклоном 10–15° в сторону движения, дуга самая короткая, какую удаётся удержать. Сила тяжести здесь вытягивает корень обратно из зазора, и изнутри остаётся вогнутость корня (дефект 515). Лечится тем, что дугу заводят глубже в зазор и не тащат её по поверхности.
4. Бока: с 4 до 2 и с 8 до 10 — вертикаль
На боках действует техника вертикали снизу вверх: конец электрода смотрит чуть вверх, на 5–10° от перпендикуляра, ванна стоит на полочке застывшего металла. Движения и задержки на кромках подробно разобраны в статье о вертикальном шве снизу вверх. Угол меняют плавно, поворачивая кисть вместе с окружностью: сварщик, который держит один угол от 6 до 12, заканчивает с электродом, лежащим вдоль трубы.
5. Верх и замок на двенадцати
Выше 2 и 10 часов шов переходит в нижнее положение: ванна становится жидкой, а сила тяжести продавливает корень внутрь трубы. Здесь легко получить избыточный проплав (дефект 504) или прожог, поэтому ведут быстрее и сокращают задержки. Первая половина заканчивается на несколько миллиметров за двенадцатью, её конец стачивают на клин. Вторая половина начинается на сточенном начале первой внизу, идёт другой стороной и замыкается на клине вверху — дугу задерживают на замке, пока оба конца не сплавятся.
Ток в 5G и 6G: таблица и пример
На неповоротной трубе нет одного положения, поэтому ток — компромисс между вертикалью и потолком: ×0,85 и ×0,8 от значения для нижнего положения. Теми же коэффициентами считает калькулятор тока и обзор положений сварки. Таблица ниже пересчитана из общей таблицы тока этими коэффициентами с округлением до 5 А.
| Толщина, мм | Электрод, мм | PA (поворотная), А | PF / PH, А | PE (низ трубы), А |
|---|---|---|---|---|
| 1–2 | 1,6 | 40–60 | 35–50 | 30–50 |
| 1,5–3 | 2,0 | 50–80 | 45–70 | 40–65 |
| 2–4 | 2,5 | 70–100 | 60–85 | 55–80 |
| 3–5 | 3,0 | 80–130 | 70–110 | 65–105 |
| 3–6 | 3,2 | 90–140 | 75–120 | 70–110 |
| 6–12 | 4,0 | 130–190 | 110–160 | 105–150 |
Пример: электрод 3,2 мм на трубе 5G. Поворотная труба (PA) получает 90–140 А, середина 115 А. На неповоротной диапазон вертикали — 75–120 А (середина 100 А), потолка — 70–110 А (середина 90 А). На практике ток ставят ближе к середине вертикали, а внизу трубы спасаются более короткой дугой: переключать аппарат посреди валика не получится. Дуга для 3,2 мм — 2,6–3,2 мм, для 2,5 мм — 2,0–2,5 мм. Корень электродом 2,5 мм ведут в нижней части диапазона: 60–85 А для вертикали, 55–80 А для потолка. Поправка по 5 А: корень внизу вогнутый — ток выше или дугу глубже; прожог наверху — ток ниже или быстрее.
Почему 6G — самая тяжёлая проба
Труба стоит под углом 45° и не вращается, поэтому на окружности нет ни одного повторяющегося положения: каждый сантиметр — другой угол. Поэтому аттестация, сданная в 6G, покрывает практически все остальные схемы, а сам экзамен считается проверкой зрелости сварщика.
Как варить 6G (H-L045) на практике
В 6G труба стоит под 45°, и к смене положения по окружности добавляется наклон самой разделки. Ванна стремится сползти на нижнюю кромку: на верхней остаётся подрез, на нижней — наплыв. Отсюда три правила:
- Направление как в 5G. Корень варят двумя половинами снизу вверх, с теми же клиньями на шести и двенадцати. H-L045 — вариант вверх, вариант вниз — J-L045.
- Дуга целит чуть в верхнюю кромку. Электрод, наклонённый к верхней стенке разделки, догревает её и уравновешивает стекание металла. В колебании задержка на верхней кромке длиннее, чем на нижней.
- Облицовка узкими валиками. Широкое колебание в 6G кончается подрезом сверху, поэтому облицовку кладут как в горизонтальном положении: несколько узких валиков от нижней кромки вверх, каждый перекрывает предыдущий. Техника такой облицовки описана в статье о горизонтальном шве PC.
На экзамене 6G трубу поворачивать нельзя, а образец обычно закреплён на постоянной высоте. Перед сваркой полезно пройти всю окружность «насухо», с электродом в держаке: если где-то не видно ванны или рука не достаёт, перестраиваться надо сейчас, а не на середине корня.
Корень и провар
В трубах оценивают не только лицо, но и корень изнутри, а к нему часто нет доступа. Отсюда два решения: TIG на корень и электрод или проволока на заполнение либо целлюлозный электрод сверху вниз. На нержавейке добавляется поддув аргоном, без которого корень окислится и осыплется.
Подготовка трубы к сварке корня
Стенку трубы от 3 мм обычно разделывают V-образно. По таблице разделок: угол 50–70°, притупление 1–2 мм, зазор 1–4 мм; для штучного электрода типично 60°, для TIG — 60–70°. Точные размеры под свою толщину даст калькулятор разделки.

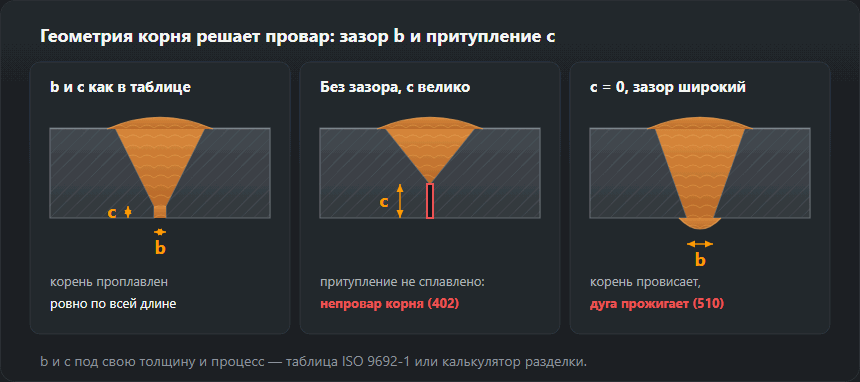
- Зачистка. Разделка и полоса по обе стороны, снаружи и изнутри, до металлического блеска. Ржавчина и краска внутри трубы попадают прямо в корень.
- Соосность. Смещение кромок на трубе даёт ступеньку в корне, которую не выровняет ни один валик. Кромки выставляют ровно по всей окружности до первой прихватки.
- Корень TIG. Для стенки 3 мм таблица TIG в нижнем положении даёт вольфрам 2,0–2,4 мм, 90–130 А (DC−), пруток 2,0–2,4 мм и 7–9 л/мин аргона. В положениях трубы начинают с нижней части этого диапазона. Подробнее о способе — в статье о TIG.
- Корень электродом. Для ответственных стыков — основной электрод; перед работой его прокаливают при 300–350 °C в течение 2 ч. Целлюлозный электрод нужен для корня сверху вниз (PJ), об этом ниже.
- Нержавейка. Внутренность трубы заполняют аргоном (поддув) до зажигания и держат до конца корня и первого заполняющего прохода — подробности в статье о сварке нержавеющей стали.
PH или PJ: вверх или вниз по окружности
Оба направления — одна и та же схема 5G, но разные положения в документах. PH (в WPS часто пишут PF) — сварка вверх: медленнее, глубже провар, стандарт для конструкций и трубопроводов под давлением. PJ (часто пишут PG) — сварка вниз, от двенадцати к шести: быстро, целлюлозным электродом, типично для корня магистральных трубопроводов. Технику сверху вниз описывает страница о сварке сверху вниз. Направление — не вопрос удобства: аттестация в PF не покрывает PG, а H-L045 не покрывает J-L045.
Что покрывает аттестация
По EN ISO 9606-1 проба на трубе диаметром больше 25 мм покрывает и лист. Проба на листе покрывает трубы только от 500 мм в диаметре, а вращаемые — от 75 мм, поэтому для небольших неповоротных стыков экзамен сдают на трубе. Диапазон диаметров считается от диаметра образца, а схема 6G записывается как H-L045. Точный диапазон зависит ещё от толщины, типа соединения и от того, варился ли корень без подкладки.
Что именно покрывает экзамен на трубе
Положение экзамена решает, на какие положения сварщик получает допуск. По таблице охвата EN ISO 9606-1 (осторожное прочтение, как в калькуляторе):
- H-L045 (6G вверх) покрывает PA, PB, PC, PD, PE, PF, PH, H-L045 — самый широкий охват с одного образца.
- J-L045 (6G вниз) покрывает PA, PC, PE, PG, J-L045, то есть ничего вверх.
- PF / PH (5G вверх) покрывает PA, PB, PF; PC не покрывает, поэтому вертикальная труба (2G) требует отдельной пробы или 6G.
- PC (2G) покрывает PA, PB, PC.
Второй параметр — диаметр. До 25 мм признаётся диапазон от D до 2·D, выше — от 0,5·D, но не меньше 25 мм, без верхней границы:
| Диаметр образца D, мм | Признанный диапазон |
|---|---|
| 21,3 | 21,3…42,6 мм |
| 25,0 | 25,0…50,0 мм |
| 33,7 | ≥ 25,0 мм |
| 48,3 | ≥ 25,0 мм |
| 60,3 | ≥ 30,2 мм |
| 88,9 | ≥ 44,5 мм |
| 114,3 | ≥ 57,2 мм |
| 168,3 | ≥ 84,2 мм |
| 219,1 | ≥ 109,6 мм |
Пример. Проба 6G на трубе 60,3 мм со стенкой 5 мм: диаметры ≥ 30,2 мм, положения PA, PB, PC, PD, PE, PF, PH, H-L045, толщины от 3 мм до 10 мм (правило 3 ≤ t < 12: от 3 мм до 2·t). Та же проба на трубке 21,3 мм дала бы только диаметры 21,3…42,6 мм — поэтому для работы на больших трубах экзамен на тонкой трубке не сдают. Полный охват с процессом и типом соединения посчитает калькулятор области аттестации, а ход экзамена описан на странице об аттестации сварщика.
Корень в пробе оценивают изнутри. По ISO 5817 вогнутость корня (515) при стенке 5 мм допускается на уровне B до 0,25 мм, на C до 0,5 мм, на D до 1 мм. Внизу трубы 5G за этим дефектом следят больше всего: там сила тяжести вытягивает корень из зазора.
Как тренироваться: от 1G до 6G
- 1G — поворотная труба. Корень и облицовка в нижнем положении, трубу поворачивают рукой или на вращателе каждые несколько сантиметров. Цель — ровный проплав по всей окружности без смены техники.
- 2G — вертикальная труба. Кольцевой шов в горизонтальном положении: узкие валики снизу вверх. Учит облицовке, которая не провисает.
- 5G без корня. Наплавка валиков на неповоротную трубу от шести до двенадцати с обеих сторон. Только смена угла кисти и позы — без страха за провар.
- 5G с корнем. Полный стык, потом разрезать образец на четверти: внизу проверить вогнутость корня, наверху — избыточный проплав, на боках — сплавление кромок.
- 6G. Только когда 5G выходит стабильно. Сначала один корень, потом облицовка узкими валиками.
Ошибки по часам на окружности
- Шесть: вогнутый корень, шлак в старте. Длинная дуга или старт без задержки. Укоротить дугу, заводить её в зазор, начало стачивать.
- Три и девять: подрез кромок. Нет задержек на кромках, как на вертикали. Задержка в крайней точке колебания.
- Двенадцать: избыточный проплав, прожог. Слишком медленно или горячо в нижнем положении. Быстрее, короче на кромках.
- Замки: несплавление и непровар. Нестёсанный конец предыдущей половины. Клин и задержка дуги на замке.
Частые вопросы
Чем 5G отличается от 6G?
В 5G труба лежит горизонтально и не вращается, в 6G стоит под углом 45° и тоже не вращается. В 6G ни одно положение на окружности не повторяется, поэтому она труднее и покрывает более широкий диапазон аттестации.
Покрывает ли аттестация на трубе лист?
Да, если диаметр трубы был больше 25 мм. Обратно — с ограничением: по EN ISO 9606-1 проба на листе покрывает трубы только от 500 мм в диаметре, а вращаемые — от 75 мм.
С какого места начинают валик в положении 5G?
На несколько миллиметров раньше нижней точки окружности, чтобы начало валика — самое слабое место — не пришлось ровно на корень.
Что означает положение H-L045?
Неповоротную трубу под углом 45°, которую варят снизу вверх (американское 6G). По таблице охвата EN ISO 9606-1 оно покрывает PA, PB, PC, PD, PE, PF, PH, H-L045. Вариант сверху вниз — J-L045, он покрывает только PA, PC, PE, PG, J-L045.
PH — то же самое, что PF?
Направление одно — вверх, но PH означает неповоротную трубу с горизонтальной осью, а PF — вертикальный шов на листе. Во многих WPS и удостоверениях на трубе тоже пишут PF; тогда важно направление, а не буква.
Какой ток на электрод 3,2 мм в положении 5G?
На неповоротной трубе ток — компромисс между вертикалью (75–120 А) и потолком (70–110 А). Поставь около 100 А и внизу трубы укорачивай дугу. Поворотная труба (PA) получает 90–140 А.
Какой диапазон диаметров даёт экзамен на трубе 60,3 мм?
По правилу EN ISO 9606-1 выше 25 мм признаются диаметры от 0,5·D, но не меньше 25 мм: для 60,3 мм это ≥ 30,2 мм, без верхней границы. Труба 21,3 мм дала бы только 21,3…42,6 мм.
Обновлено: