Posições de soldadura em tubo: 1G, 2G, 5G e 6G
No tubo tudo se decide por duas coisas: como está assente e se roda. Um tubo que roda significa soldar numa única posição cómoda; um tubo fixo obriga a percorrer a circunferência pelo tecto, pela vertical e ao baixo, tudo num mesmo cordão.
Posições de soldadura em tubo — tabela: 1G, 2G, 5G, 6G e os códigos EN ISO 6947
Os símbolos americanos 1G a 6G dizem como o tubo está colocado; os europeus, segundo a EN ISO 6947, dizem em que posição fica realmente o cordão. Por isso a uma montagem 5G correspondem duas notações europeias: PH quando se sobe e PJ quando se desce (em WPS antigas aparecem como PF e PG).
| EN ISO 6947 | AWS | Tubo | O cordão vai |
|---|---|---|---|
| PA | 1G | roda, horizontal | ao baixo |
| PC | 2G | fixo, vertical | horizontal |
| PH | 5G | fixo, horizontal | ascendente pelo tecto |
| PJ | 5G | fixo, horizontal | descendente |
| H-L045 | 6G | fixo, a 45° | todas por ordem |
Posição 5G: o que é e como se solda
A posição 5G é um tubo fixo com o eixo horizontal, soldado em toda a circunferência sem o rodar. Divide a circunferência em quartos, mentalmente, e solda de baixo para cima dos dois lados, como dois «C». A posição muda pelo caminho: em baixo é tecto, nos lados vertical, em cima ao baixo — e a corrente tem de ser um compromisso entre as três (tabela mais abaixo).
Raiz em tubo fixo pelas horas do relógio: sequência passo a passo
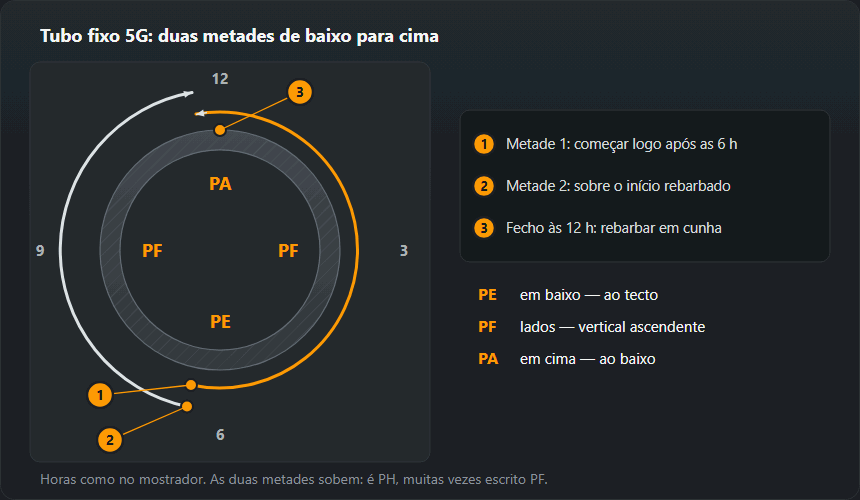
A circunferência lê-se como um mostrador: 12 h em cima, 6 h em baixo, 3 h e 9 h nos lados. Em 5G (PH) o cordão passa por todas estas zonas de uma vez, pelo que a técnica muda a cada poucos centímetros. A sequência abaixo é para uma raiz com eléctrodo revestido em ascendente; o enchimento e o acabamento seguem o mesmo caminho.

1. Pingos fora dos pontos de arranque
As 6 h e as 12 h são onde as metades começam e fecham, por isso não se pinga aí: os pingos vão para os lados. Cada pingo é rebarbado em cunha nas duas pontas — a raiz tem de o fundir, não trepar por cima de uma lomba. Antes de pingar verifica-se a folga em toda a volta: um tubo que puxou para um pingo fica com a folga larga demais num sítio e apertada no oposto.
2. Arranque da primeira metade logo após as 6 h
A primeira metade começa uns milímetros antes do ponto mais baixo, do lado oposto àquele por onde se vai subir. O início de um cordão é sempre a zona mais fria e pior fundida; assim fica fora do fundo e a segunda metade pode fechar sobre ele. Escorva-se no chanfro, mantém-se até o banho molhar os dois bordos e passar pela folga, e só depois se começa a subir.
3. A parte de baixo: das 5 às 7 é ao tecto
Em baixo solda-se como por cima da cabeça: eléctrodo quase perpendicular à superfície do tubo, inclinado 10–15° no sentido do avanço, o arco mais curto que se consiga manter. A gravidade puxa aqui a raiz para fora da folga e deixa por dentro concavidade da raiz (imperfeição 515). Corrige-se metendo o arco mais fundo na folga em vez de o arrastar pela superfície.
4. Os lados: das 4 às 2 e das 8 às 10 é vertical
Nos lados aplica-se a técnica de vertical ascendente: a ponta aponta ligeiramente para cima, 5–10° em relação à perpendicular, e o banho assenta no degrau de metal já solidificado. Os movimentos e as paragens nos bordos estão em soldar na vertical ascendente. O ângulo muda-se de forma contínua rodando o pulso com o tubo: quem mantém o mesmo ângulo das 6 às 12 acaba com o eléctrodo deitado ao longo do tubo.
5. O topo e o fecho às 12 h
Acima das 2 h e das 10 h o cordão passa para ao baixo: o banho fica fluido e a gravidade empurra a raiz para dentro do tubo. Aqui aparecem com facilidade a penetração excessiva (imperfeição 504) ou a perfuração, por isso avança-se mais depressa e encurtam-se as paragens. A primeira metade termina uns milímetros depois das 12 h e o seu fim é rebarbado em cunha. A segunda começa sobre o início rebarbado da primeira em baixo, sobe pelo outro lado e fecha sobre a cunha de cima — mantém-se o arco no fecho até as duas pontas fundirem.
Corrente em 5G e 6G: tabela e exemplo
Num tubo fixo não há uma só posição, por isso a corrente é um compromisso entre vertical e ao tecto: ×0,85 e ×0,8 do valor ao baixo. São os mesmos factores da calculadora de corrente e do guia de posições de soldadura. A tabela é a tabela geral de corrente multiplicada por estes factores e arredondada a 5 A.
| Espessura, mm | Eléctrodo, mm | PA (a rodar), A | PF / PH, A | PE (em baixo), A |
|---|---|---|---|---|
| 1–2 | 1,6 | 40–60 | 35–50 | 30–50 |
| 1,5–3 | 2,0 | 50–80 | 45–70 | 40–65 |
| 2–4 | 2,5 | 70–100 | 60–85 | 55–80 |
| 3–5 | 3,0 | 80–130 | 70–110 | 65–105 |
| 3–6 | 3,2 | 90–140 | 75–120 | 70–110 |
| 6–12 | 4,0 | 130–190 | 110–160 | 105–150 |
Exemplo: eléctrodo de 3,2 mm em tubo 5G. Com o tubo a rodar (PA) leva 90–140 A, centro 115 A. No tubo fixo a faixa vertical é 75–120 A (centro 100 A) e a de tecto 70–110 A (centro 90 A). Na prática regula-se a máquina perto do centro da faixa vertical e resolve-se a parte de baixo com arco mais curto, porque a meio do cordão não se mexe no equipamento. Comprimento de arco para 3,2 mm: 2,6–3,2 mm; para 2,5 mm: 2,0–2,5 mm. A raiz com 2,5 mm vai na parte baixa da faixa: 60–85 A em vertical, 55–80 A ao tecto. Correcção de 5 em 5 A: raiz côncava em baixo — mais corrente ou arco mais metido; perfuração em cima — menos corrente ou mais velocidade.
Porque 6G é a prova mais difícil
O tubo fica a 45° e não roda, por isso na circunferência não se repete uma única posição: cada centímetro é outro ângulo. Daí que uma qualificação obtida em 6G cubra praticamente todas as outras montagens, e o exame conte como prova de maturidade do soldador.
Como soldar 6G (H-L045) na prática
Em 6G o tubo está fixo a 45° e, além da mudança de posição ao longo da volta, o próprio chanfro fica inclinado. O banho tende a descair para o bordo inferior: bordo queimado em cima e sobreposição em baixo. Daí três regras:
- Mesmo sentido do 5G. A raiz faz-se em duas metades de baixo para cima, com as mesmas cunhas às 6 h e às 12 h. H-L045 é a variante ascendente; a descendente é J-L045.
- O arco aponta um pouco para o bordo superior. Um eléctrodo inclinado para a face superior do chanfro aquece-a e compensa o metal que escorre. No movimento oscilante, a paragem no bordo superior é mais longa do que no inferior.
- Acabamento em cordões estreitos. Uma oscilação larga em 6G acaba em bordo queimado em cima, por isso o acabamento faz-se como na horizontal: vários cordões estreitos desde o bordo inferior para cima, cada um a sobrepor o anterior. Essa técnica está em soldadura horizontal PC.
No exame 6G o tubo não pode ser rodado e o provete costuma estar fixo a uma altura constante. Antes de escorvar vale a pena percorrer a volta toda a seco, com o eléctrodo na pinça: se num ponto não se vê o banho ou não se chega, é preciso reposicionar-se agora e não a meio da raiz.
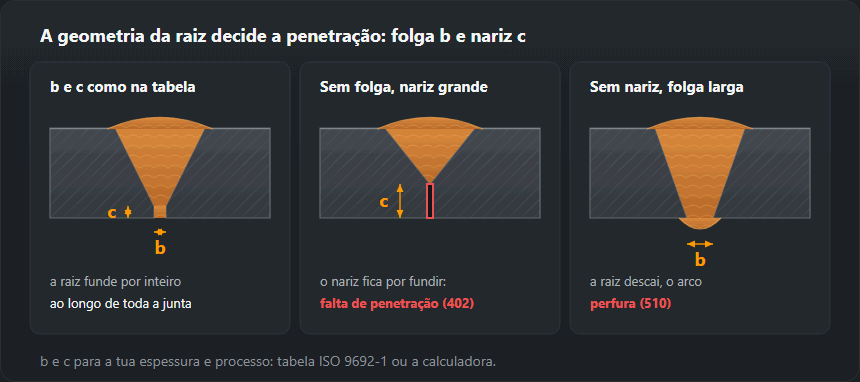
A raiz e a penetração
No tubo julga-se não só a face mas também a raiz pelo interior, e ao interior quase nunca se chega. Daí duas soluções: TIG na raiz com eléctrodo ou fio no enchimento, ou eléctrodo celulósico conduzido em descendente. No inoxidável junta-se a purga com árgon, sem a qual a raiz oxida e se desfaz.
Preparação do tubo para a raiz
A partir de 3 mm de parede é habitual chanfrar em V. Pela tabela de chanfros: ângulo 50–70°, nariz 1–2 mm, folga 1–4 mm; tipicamente 60° com eléctrodo e 60–70° com TIG. As medidas exactas para a tua espessura saem na calculadora de chanfro.

- Limpeza. Chanfro e uma faixa de cada lado, por fora e por dentro, até ao metal brilhante. A ferrugem e a tinta do interior vão direitas para a raiz.
- Alinhamento. O desalinhamento dos bordos no tubo deixa um degrau na raiz que nenhum cordão iguala. Os bordos alinham-se em toda a volta antes do primeiro pingo.
- Raiz TIG. Para parede de 3 mm a tabela TIG ao baixo dá tungsténio de 2,0–2,4 mm, 90–130 A (CC−), vareta de 2,0–2,4 mm e 7–9 l/min de árgon. Nas posições de tubo começa-se pela parte baixa dessa faixa. Mais sobre o processo no guia de TIG.
- Raiz com eléctrodo. Básico para juntas exigentes; seca-se antes de usar a 300–350 °C durante 2 h. O celulósico é para raízes em descendente (PJ), de que se fala abaixo.
- Inox. O interior do tubo enche-se de árgon (gás de protecção da raiz) antes de escorvar e mantém-se até acabar a raiz e o primeiro passe de enchimento. Pormenores em soldar aço inoxidável.
PH ou PJ: ascendente ou descendente à volta do tubo
Os dois sentidos são a mesma montagem 5G, mas posições diferentes nos papéis. PH (em muitas WPS escrito PF) é soldar para cima: mais lento, mais penetração, o normal em estruturas e tubagens sob pressão. PJ (muitas vezes escrito PG) é soldar para baixo, das 12 h para as 6 h: rápido, com eléctrodo celulósico, típico da raiz em oleodutos e gasodutos. A técnica em descendente está em soldar na vertical descendente. O sentido não é questão de gosto: a qualificação em PF não cobre PG, e H-L045 não cobre J-L045.
Tubo e chapa na qualificação
Segundo a EN ISO 9606-1, uma prova em tubo com mais de 25 mm de diâmetro cobre também a chapa. A prova em chapa só cobre tubo a partir de 500 mm de diâmetro, ou de 75 mm se o tubo rodar, por isso para tubagem pequena fixa o exame tem de ser em tubo. O domínio de diâmetros calcula-se a partir do diâmetro do provete, e a montagem 6G escreve-se H-L045. O domínio exacto depende ainda da espessura, do tipo de junta e de a raiz ter sido soldada sem suporte.
Posições e diâmetros que o exame em tubo cobre
A posição do exame decide as posições para que o soldador fica qualificado. Pela tabela de cobertura da EN ISO 9606-1 (leitura prudente, a mesma da calculadora):
- H-L045 (6G ascendente) cobre PA, PB, PC, PD, PE, PF, PH, H-L045 — o domínio mais largo com um só provete.
- J-L045 (6G descendente) cobre PA, PC, PE, PG, J-L045, ou seja, nada em ascendente.
- PF / PH (5G ascendente) cobre PA, PB, PF; não cobre PC, pelo que o tubo vertical (2G) pede outro provete ou 6G.
- PC (2G) cobre PA, PB, PC.
A segunda variável é o diâmetro. Até 25 mm cobre-se de D a 2·D; acima, a partir de 0,5·D mas nunca abaixo de 25 mm, sem limite superior:
| Diâmetro do provete D, mm | Domínio reconhecido |
|---|---|
| 21,3 | 21,3…42,6 mm |
| 25,0 | 25,0…50,0 mm |
| 33,7 | ≥ 25,0 mm |
| 48,3 | ≥ 25,0 mm |
| 60,3 | ≥ 30,2 mm |
| 88,9 | ≥ 44,5 mm |
| 114,3 | ≥ 57,2 mm |
| 168,3 | ≥ 84,2 mm |
| 219,1 | ≥ 109,6 mm |
Exemplo. Exame 6G em tubo de 60,3 mm com parede de 5 mm: diâmetros ≥ 30,2 mm, posições PA, PB, PC, PD, PE, PF, PH, H-L045, espessuras de 3 mm a 10 mm (regra para 3 ≤ t < 12: de 3 mm a 2·t). O mesmo provete em tubo de 21,3 mm daria só 21,3…42,6 mm; por isso não se faz o exame em tubo fino se o trabalho é em tubo grande. O domínio completo com processo e tipo de junta sai da calculadora de domínio de qualificação, e o exame em si está descrito em qualificação de soldadores.
A raiz do provete é avaliada por dentro. Pela ISO 5817, a concavidade da raiz (515) com parede de 5 mm admite até 0,25 mm no nível B, 0,5 mm no C e 1 mm no D. É a imperfeição a vigiar na parte de baixo do tubo 5G, onde a gravidade puxa a raiz para fora da folga.
Como treinar: de 1G a 6G
- 1G — tubo a rodar. Raiz e acabamento ao baixo, rodando o tubo à mão ou num virador a cada poucos centímetros. Objectivo: penetração uniforme em toda a volta sem mudar de técnica.
- 2G — tubo vertical. Soldadura circunferencial na horizontal: cordões estreitos de baixo para cima. Ensina um acabamento que não descai.
- 5G sem raiz. Cordões sobre tubo fixo das 6 h às 12 h pelos dois lados. Só ângulo do pulso e postura, sem preocupação com a penetração.
- 5G com raiz. Junta completa e depois cortar o provete em quartos: em baixo ver a concavidade da raiz, em cima a penetração excessiva, nos lados a fusão com os bordos.
- 6G. Só quando o 5G sai repetível. Primeiro só a raiz, depois o acabamento em cordões estreitos.
Defeitos conforme a hora
- 6 h: raiz côncava, escória no arranque. Arco longo ou arranque sem manter. Encurtar o arco, metê-lo na folga, rebarbar o início.
- 3 h e 9 h: bordo queimado nas margens. Faltam as paragens nos bordos que a vertical pede. Paragem em cada extremo da oscilação.
- 12 h: penetração excessiva, perfuração. Demasiado lento ou quente na zona ao baixo. Mais velocidade, paragens mais curtas.
- Fechos: falta de fusão e falta de penetração. Fim da metade anterior por rebarbar. Cunha e arco mantido no fecho.
Perguntas frequentes
Qual a diferença entre 5G e 6G?
Em 5G o tubo está horizontal e não roda; em 6G está a 45° e também não roda. Em 6G nenhuma posição da circunferência se repete, por isso é mais difícil e cobre um domínio de qualificação mais largo.
A qualificação em tubo cobre a chapa?
Sim, se o tubo tinha mais de 25 mm de diâmetro. Ao contrário, o domínio é limitado: segundo a EN ISO 9606-1, a prova em chapa só cobre tubo a partir de 500 mm de diâmetro, ou de 75 mm se o tubo rodar.
Onde se começa o cordão na posição 5G?
Uns milímetros antes do ponto mais baixo, para que o início do cordão — o ponto mais fraco — não caia mesmo na raiz.
O que significa a posição H-L045?
Um tubo fixo inclinado a 45° e soldado em ascendente (o 6G americano). Pela tabela de cobertura da EN ISO 9606-1 cobre PA, PB, PC, PD, PE, PF, PH, H-L045. O equivalente descendente é J-L045, que só cobre PA, PC, PE, PG, J-L045.
PH é o mesmo que PF?
O sentido é o mesmo, para cima, mas PH é um tubo fixo de eixo horizontal e PF uma junta vertical em chapa. Muitas WPS e certificados escrevem PF também em tubo; nesse caso conta o sentido, não a letra.
Que corrente para eléctrodo de 3,2 mm na posição 5G?
No tubo fixo a corrente é um compromisso entre vertical (75–120 A) e tecto (70–110 A). Regula cerca de 100 A e encurta o arco na parte de baixo do tubo. Com o tubo a rodar (PA) usam-se 90–140 A.
Que domínio de diâmetros dá um exame em tubo de 60,3 mm?
Pela regra da EN ISO 9606-1, acima de 25 mm cobre-se a partir de 0,5·D mas não abaixo de 25 mm: para 60,3 mm são ≥ 30,2 mm, sem limite superior. Um tubo de 21,3 mm daria só 21,3…42,6 mm.
Actualizado: