Calculateur de chanfrein : angle, jeu, méplat et section de soudure
L’épaisseur, le procédé et la possibilité d’accéder à l’envers — ces trois données fixent le type de préparation, l’angle d’ouverture, le jeu à la racine et le méplat. Le calculateur donne les valeurs usuelles et la section de métal déposé qui va avec.

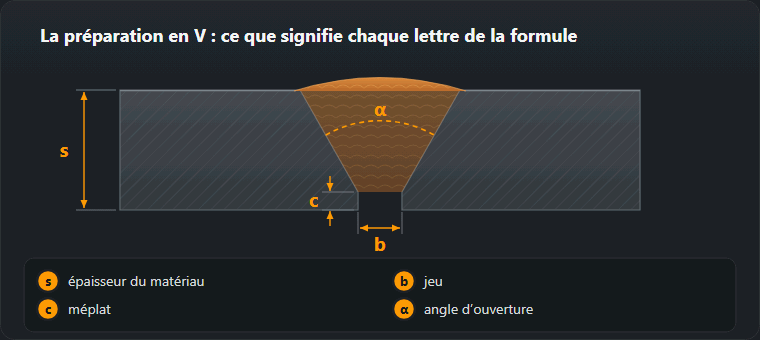
D’où viennent les valeurs
Une préparation concilie deux exigences opposées. L’arc doit atteindre la racine — d’où l’ouverture et le jeu. En même temps, chaque millimètre d’ouverture en plus, c’est plus de métal déposé, plus de chaleur et plus de retrait — d’où l’envie de garder un angle faible. La NF EN ISO 9692-1 rassemble les compromis qui ont fait leurs preuves.
| Épaisseur s, mm | Préparation | Angle α | Méplat c, mm | Jeu à la racine b, mm | Quand |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — bords droits | — | — | 0–3 | Matériau mince : le jeu seul assure la pénétration |
| 3 … 12 | V simple | 50–70° | 1–2 | 1–4 | Le choix par défaut quand l’accès se fait d’un seul côté |
| 12 … 40 | Double V (X) | 50–60° | 1–3 | 1–3 | Accès des deux côtés : environ la moitié du métal déposé d’un V simple |
| > 30 | U simple | 8–12° | 1–3 | 1–3 | Tôle forte, accès d’un seul côté ; demande un usinage |
| > 40 | Double U | 8–12° | 1–3 | 1–3 | Très forte épaisseur, accès des deux côtés |
| 5 … 20 | Demi-V (½V) | 45–55° | 1–3 | 1–3 | Assemblage en T à pleine pénétration |
| > 15 | Double demi-V (K) | 45–55° | 1–3 | 1–3 | Assemblage en T à pleine pénétration, accès des deux côtés |
| — | Soudure d’angle, sans préparation | — | — | 0–2 | Quand la pleine pénétration n’est pas exigée |
L’angle dépend aussi du procédé : le MAG autorise une ouverture plus étroite parce que l’arc est plus concentré et pénètre plus profond, tandis que le TIG demande une ouverture plus large pour que la baguette tenue à la main passe.
Ce que coûte l’angle
La section croît avec le carré de l’épaisseur et avec la tangente de la moitié de l’angle. En pratique : la différence entre 60° et 50° sur une tôle de 20 mm représente environ un cinquième du métal déposé, et passer d’un V à un X à la même épaisseur en économise à peu près la moitié. Passez le même assemblage dans le calculateur de métal déposé — les chiffres convainquent mieux que les mots.
En soudant d’un seul côté, il y a trois solutions : pénétrer complètement la racine (il faut une main sûre et un jeu précis), reprendre à l’envers après gougeage, ou utiliser un support — céramique, cuivre ou permanent. Le choix est consigné dans le DMOS avec la géométrie, parce qu’il change le domaine de qualification.
Comment le calculateur choisit le chanfrein
Il applique les règles du tableau ci-dessus dans un ordre fixe, et la première règle qui convient l’emporte :
- Bords droits (I) jusqu’à 3 mm en soudage à l’électrode enrobée et en TIG, et jusqu’à 4 mm en MAG. Jeu de 0 à 2 mm jusqu’à 2 mm d’épaisseur, de 1 à 3 mm au-delà.
- V simple jusqu’à 12 mm quel que soit l’accès, et jusqu’à 30 mm quand on n’accède qu’à un côté. Angle selon le procédé : 60° pour l’électrode enrobée, 50–60° pour le MAG, 60–70° pour le TIG. Jeu de 2 à 4 mm pour l’électrode enrobée et le TIG, de 1 à 3 mm pour le MAG. Méplat de 1 à 2 mm.
- U simple au-delà de 30 mm avec accès d’un seul côté : 8–12° par côté, jeu et méplat de 1 à 3 mm.
- Double V (X) de 12 à 40 mm avec accès des deux côtés : 60°, ou 50–60° en MAG ; jeu et méplat de 1 à 3 mm.
- Double U au-delà de 40 mm avec accès des deux côtés.
Le procédé change le résultat parce que les arcs ne pénètrent pas pareil : le MAG pénètre plus profond et se contente d’une ouverture et d’un jeu plus petits, le TIG demande de la place pour la baguette tenue à la main, et l’électrode enrobée demande de la place pour l’électrode et son enrobage.
Comment la section de soudure est calculée
La section est le triangle du chanfrein plus la bande du jeu, majorée d’un dixième pour la finition et la racine :
- V :
A = [(s − c)² · tan(α/2) + b · s] · 1.10 - X :
A = [2 · ((s − c)/2)² · tan(α/2) + b · s] · 1.10 - I :
A = b · s · 1.10
Quand le tableau donne une plage, le calculateur prend son milieu : 50–60° devient 55°, un jeu de 1 à 3 mm devient 2 mm, un méplat de 1 à 2 mm devient 1,5 mm. Pour un chanfrein en U, aucune section n’est affichée : son profil n’est pas un triangle, et la formule du V la surestimerait nettement.
La quantité de métal déposé par mètre en découle directement : multipliez la section en mm² par 0,00785 et vous obtenez des kilogrammes d’acier par mètre (masse volumique 7,85 g/cm³). Le métal d’apport réellement consommé est supérieur, à cause des projections, des mégots et du laitier — le calculateur de consommation d’électrodes ajoute ces pertes.
Exemples chiffrés
| Épaisseur, procédé, accès | Chanfrein | α | b, mm | c, mm | Section, mm² | Métal déposé, kg/m |
|---|---|---|---|---|---|---|
| 6 mm, MAG, un côté | V | 50–60° | 1–3 | 1–2 | 25 | 0,19 |
| 10 mm, MAG, un côté | V | 50–60° | 1–3 | 1–2 | 63 | 0,50 |
| 10 mm, électrode enrobée, un côté | V | 60° | 2–4 | 1–2 | 79 | 0,62 |
| 12 mm, MAG, un côté | V | 50–60° | 1–3 | 1–2 | 90 | 0,70 |
| 20 mm, MAG, un côté | V | 50–60° | 1–3 | 1–2 | 240 | 1,88 |
| 20 mm, MAG, deux côtés | X | 50–60° | 1–3 | 1–3 | 137 | 1,07 |
| 30 mm, MAG, un côté | V | 50–60° | 1–3 | 1–2 | 531 | 4,17 |
| 30 mm, MAG, deux côtés | X | 50–60° | 1–3 | 1–3 | 290 | 2,28 |
| 35 mm, MAG, un côté | U | 8–12° | 1–3 | 1–3 | — | — |
Le cas par défaut, 12 mm en MAG d’un seul côté, détaillé : (12 − 1,5)² × tan 27,5° = 110,25 × 0,521 ≈ 57,4 mm² pour le chanfrein, plus 2 × 12 = 24 mm² pour le jeu, soit 81,4 ; multiplié par 1,10, cela fait environ 90 mm², soit 0,70 kg de métal déposé par mètre.
60°, 50° ou 45° sur une tôle de 20 mm
Même V, jeu de 2 mm, méplat de 1,5 mm, seul l’angle change : 60° donne environ 261 mm² (2,05 kg/m), 50° environ 220 mm² (1,72 kg/m), 45° environ 200 mm² (1,57 kg/m). Passer de 60° à 50° économise à peu près un sixième du métal déposé, du gaz et du temps d’arc. Plus étroit encore, cela ne paie que tant que la torche ou l’électrode atteint encore la racine sous un angle correct — sinon l’économie se paie en manque de fusion sur les flancs.
Ce que coûte un millimètre de jeu en plus
Chaque millimètre de jeu ajoute b × s × 1,10 — soit 1,1 mm² par millimètre d’épaisseur. Sur 12 mm, cela fait environ 13 mm², soit à peu près 15 % de tout le chanfrein ; sur 20 mm, 22 mm². Un jeu qui s’ouvre pendant le pointage coûte du métal d’apport sur tout l’assemblage, et un jeu qui se ferme coûte de la pénétration — voir le manque de pénétration à la racine.
Épaisseur doublée, métal presque quadruplé
Le terme du chanfrein varie avec le carré de l’épaisseur. Un V en MAG sur 10 mm prend environ 63 mm² ; sur 20 mm, 240 mm² — près de quatre fois plus. C’est pourquoi le calculateur passe à un X dès que l’accès des deux côtés le permet : sur 30 mm, le X demande 290 mm² contre 531 pour un V.
Quelle extrémité de la plage choisir
Le calculateur affiche des plages et calcule avec leur milieu ; la valeur d’un assemblage précis va dans le DMOS. En règle générale, l’extrémité basse de l’angle convient au MAG à plat avec un bon accès, l’extrémité haute à l’électrode enrobée, au soudage en position et aux électrodes épaisses. Le jeu le plus grand aide la racine à passer quand le méplat est à sa limite haute ; le jeu le plus petit est plus sûr sur les méplats minces, où le risque est le perçage. Comment couper, nettoyer et pointer le bord pour atteindre ces valeurs est expliqué dans l’article sur la préparation des assemblages soudés.
Questions fréquentes
Quand choisir un V et quand un X ?
L’accès et l’épaisseur décident. Jusqu’à 12 mm, un V suffit en général. Au-delà, si la pièce peut être retournée et reprise par l’envers, un double V gagne deux fois : environ moitié moins de métal déposé, et le retrait angulaire est symétrique, donc la pièce ne tire pas d’un côté. Sans accès à l’envers, le V est la seule solution — et la racine doit être réussie du premier coup.
Pourquoi laisser un méplat ?
Sans méplat, le bord mince s’effondre simplement. Un méplat de 1 à 2 mm donne au cordon de racine un appui et permet de le souder à courant stable. Un méplat trop grand fait l’inverse : l’arc n’arrive pas à le traverser et il reste un manque de pénétration à la racine.
Peut-on reporter ces valeurs directement dans un DMOS (WPS) ?
Comme point de départ, oui ; comme valeur définitive, non. L’ISO 9692-1 donne des formes et des plages ; les valeurs d’un assemblage précis sont fixées par l’ingénieur, en tenant compte de la nuance d’acier, de la position, des exigences sur la racine et de la qualification ou non du mode opératoire.
Quelle quantité de métal d’apport faut-il par mètre pour une soudure bout à bout en V sur 10 mm ?
En MAG (50–60°, jeu de 1 à 3 mm, méplat de 1 à 2 mm), le calculateur donne environ 63 mm², soit 0,50 kg de métal déposé par mètre. En soudage à l’électrode enrobée (60°, jeu de 2 à 4 mm), 79 mm² et 0,62 kg. Le métal d’apport acheté est supérieur, à cause des projections, des mégots et du laitier.
Comment calcule-t-on la section du chanfrein ?
Pour un V : A = [(s − c)² · tan(α/2) + b · s] · 1,10, avec le milieu de chaque plage du tableau ; le facteur 1,10 couvre la surépaisseur de finition et de racine. Pour un X, le terme du chanfrein est réparti entre les deux moitiés de l’épaisseur. L’aire en mm² multipliée par 0,00785 donne des kilogrammes de métal déposé en acier par mètre.
Pourquoi n’y a-t-il pas de section pour un chanfrein en U ?
Parce que son profil est une fente étroite à fond arrondi, pas un triangle. La formule du V la surestimerait nettement, et un chiffre faux est pire que pas de chiffre. Les chanfreins en U sont usinés, et leur section se prend sur le plan de la préparation.
Mis à jour :