Manque de pénétration
La racine de l’assemblage n’a jamais fondu. La passe de finition paraît correcte, la soudure se mesure correctement, et l’assemblage reprend une fraction de la charge pour laquelle il a été dessiné. Numéro 402 de la NF EN ISO 6520-1, et pas admis du tout aux niveaux de qualité B et C.
Manque de pénétration ou manque de fusion ?
On les cite ensemble et ce n’est pas la même chose. Le manque de fusion (401), c’est une soudure qui a touché le métal de base sans le fondre : le cordon est où il faut, la liaison n’y est pas. Le manque de pénétration (402), c’est une racine qui n’a jamais été atteinte — l’arc n’est pas du tout arrivé au fond de l’assemblage.
La différence compte parce que les remèdes ne sont pas au même endroit. La fusion est un problème de chaleur et de technique, réglé au poste et dans la main. La pénétration est surtout un problème de géométrie, et on le règle en général à l’établi d’assemblage, avant d’amorcer l’arc. L’autre défaut a sa propre page — manque de fusion.
Pénétration incomplète, manque de pénétration à la racine : un seul défaut
La liste de l’ISO 6520-1 sur ce site nomme le 402 pénétration incomplète (manque de pénétration à la racine) ; l’AWS A3.0 parle de pénétration de joint incomplète ; à l’atelier on dit « la racine n’est pas passée ». C’est toujours la même chose : l’assemblage n’a pas été fondu sur toute son épaisseur et la partie non fondue se trouve à la racine.
La géométrie décide plus que le courant
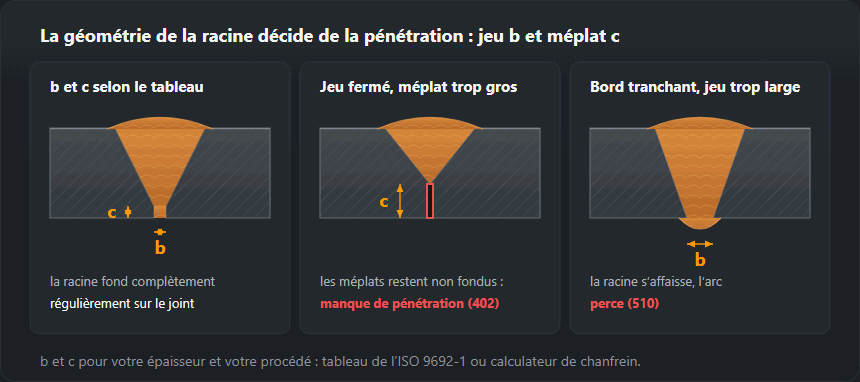
Avant de toucher au courant, regardez ce que l’assemblage offre à l’arc. Jeu à la racine, méplat et angle du chanfrein décident si l’arc peut physiquement atteindre le fond. Un méplat de 3 mm sur une tôle de 6 mm laisse la moitié de la section à fondre pour la passe de racine, et aucun ampérage ne rend cela fiable en position.
| Épaisseur s, mm | Préparation | Angle α | Méplat c, mm | Jeu à la racine b, mm | Quand |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — bords droits | — | — | 0–3 | Matériau mince : le jeu seul assure la pénétration |
| 3 … 12 | V simple | 50–70° | 1–2 | 1–4 | Le choix par défaut quand l’accès se fait d’un seul côté |
| 12 … 40 | Double V (X) | 50–60° | 1–3 | 1–3 | Accès des deux côtés : environ la moitié du métal déposé d’un V simple |
| > 30 | U simple | 8–12° | 1–3 | 1–3 | Tôle forte, accès d’un seul côté ; demande un usinage |
| > 40 | Double U | 8–12° | 1–3 | 1–3 | Très forte épaisseur, accès des deux côtés |
| 5 … 20 | Demi-V (½V) | 45–55° | 1–3 | 1–3 | Assemblage en T à pleine pénétration |
| > 15 | Double demi-V (K) | 45–55° | 1–3 | 1–3 | Assemblage en T à pleine pénétration, accès des deux côtés |
| — | Soudure d’angle, sans préparation | — | — | 0–2 | Quand la pleine pénétration n’est pas exigée |
Deux valeurs du tableau font l’essentiel du travail. Le jeu à la racine est ce qui permet à l’arc de descendre dans l’assemblage — fermez-le avec un point trop gros et la racine se ferme avec lui. Le méplat est ce que la passe de racine doit fondre, et 1 à 2 mm est la valeur. Mesurez-le : un bord coupé à la flamme est rarement ce que dit le plan.

Régler la passe de racine pas à pas
Exemple : un assemblage bout à bout en V simple de 10 mm soudé d’un seul côté, valeurs du calculateur de chanfrein.
- Assemblage. Méplat de 1 à 2 mm pour tous les procédés. Électrode enrobée (MMA) : 60° et jeu de 2 à 4 mm ; MAG : 50–60° et 1 à 3 mm ; TIG : 60–70° et 2 à 4 mm. Mesurez le méplat aux deux extrémités et au milieu ; réglez le jeu avec des cales. Découpe et nettoyage du chanfrein : préparation des bords.
- Pointage. Chaque point se rétracte et referme le jeu, donc remesurez après chacun. Meulez les extrémités des points en pente, sinon la racine laisse un défaut de fusion là où elle les rejoint.
- Courant de racine et courant de remplissage. Passes de remplissage sur 10 mm : électrode de 4,0 mm à 140–180 A (tableau du mode MMA). La racine se fait en général une taille en dessous, pour que la pointe atteigne le méplat : 3,2 mm à 90–140 A à plat, 75–120 A en vertical, 70–110 A au plafond (tableau des courants avec les facteurs de position). En MAG, la racine se fait en transfert par court-circuit dans un jeu ouvert ; les 220–280 A indiqués pour 8 à 10 mm sont des valeurs de remplissage.
- Angle. En travers du joint, l’électrode ou la torche reste dans l’axe de la racine pour que les deux faces reçoivent la même chaleur. Dans le sens de l’avance, une électrode enrobée est tirée à 5–15° de la verticale, laissant le laitier derrière le bain.
- Trou de serrure. Une racine bien pénétrée montre un petit trou à l’avant du bain, les deux méplats fondant dedans. Gardez-le à la même taille : s’il se referme, ralentissez, raccourcissez l’arc et vérifiez le jeu ; s’il grandit, un perçage (510) arrive. Pas de trou de serrure sur une racine ouverte, c’est qu’il n’y a pas de pénétration.
Neuf causes, et le signe qui permet de les distinguer
Chacune des causes ci-dessous se manifeste différemment sur la tôle, et c’est ce qui vous dit laquelle vous avez devant vous. Lisez d’abord la colonne du milieu, puis la troisième.
| Cause | Ce que l’on voit | Que changer |
|---|---|---|
| Le jeu à la racine s’est refermé | La racine n’est pas fondue sur toute la longueur, en bande régulière plutôt que par endroits | Rétablissez le jeu : pointages plus courts et plus rapprochés, cales contre le retrait, pointage du milieu vers l’extérieur |
| Méplat trop épais | Les bords sont fondus mais une ligne sombre court au milieu de la racine | Méplat de 1 à 2 mm, mesuré et non estimé à l’œil. Meulez un méplat épais avant l’assemblage |
| Courant trop faible pour l’épaisseur | Cordon étroit et bombé, pénétration en coin, laitier difficile à enlever | Montez le courant à la valeur du tableau et, en MMA, prenez une électrode d’un diamètre au-dessus pour la passe de racine |
| Vitesse d’avance trop élevée | Le bain n’a jamais le temps de s’étaler ; la pénétration est étroite et irrégulière | Ralentissez jusqu’à ce que le bain soit environ deux fois plus large que le jeu |
| Angle du chanfrein trop étroit | La passe de finition est saine mais l’arc n’atteint jamais la racine | Ouvrez-le aux valeurs de l’ISO 9692-1 — le tableau de préparation se trouve plus haut sur cette page |
| Électrode hors de l’axe de la racine | Un bord fondu, l’autre non — sur toute la longueur | Suivez le centre du jeu et surveillez le bain plutôt que l’arc ; sur tube, repositionnez la main plus souvent |
| Arc long en MMA | La racine est recouverte de métal par-dessus sans jamais avoir fondu | Gardez un arc court, d’environ un diamètre d’électrode, et à la racine appuyez presque l’électrode sur les bords |
| Transfert par court-circuit en MAG sur forte épaisseur | Un beau cordon en surface, et une racine intacte à la macrographie | Passez en transfert par pulvérisation axiale ou ouvrez un jeu à la racine. Le transfert par court-circuit convient à la tôle mince et à la racine avec jeu |
| Racine non gougée avant la passe d’étanchéité | Un vide rempli de laitier reste entre la première passe et la passe d’étanchéité | Gougez ou meulez la racine jusqu’au métal sain avant la passe d’étanchéité |
Six cas : symptôme, cause, remède
Pénétré aux points, non fondu entre eux
Le jeu était bon et s’est refermé quand les points se sont rétractés : une racine à l’électrode réglée à 3 mm qui s’est resserrée sous 2 mm sort de sa plage. Remesurez après chaque point, ajoutez des points plutôt que de les faire plus gros, calez le jeu ouvert sur les pièces qui se referment sans cesse.
Les deux bords fondus, ligne sombre au milieu
Un méplat de 3 mm sur une tôle de 10 mm contre 1 à 2 mm dans le tableau, en général un bord coupé à la flamme ou meulé à la main que personne n’a mesuré. Meulez-le à 1–2 mm avant l’assemblage ; plus de courant ne fait qu’élargir le bain en haut.
Un méplat fondu, l’autre intact
Désalignement linéaire (507) : l’arc fond le bord le plus haut et passe par-dessus le plus bas. Même une marche dans les limites de l’ISO 5817 peut laisser la face basse non fondue. Mettez les bords de niveau avec des serre-joints ou des cales avant le pointage ; si la marche reste, favorisez le côté bas.
Pénétration mince et irrégulière
Vitesse d’avance trop élevée : le bain ne s’étale jamais sur les deux faces. Ralentissez jusqu’à ce que le bain fasse environ deux fois le jeu — environ 6 mm avec un jeu de 3 mm.
Racine pontée, laitier dans le jeu
L’électrode est trop grosse pour le chanfrein, donc l’arc brûle sur les flancs : un assemblage préparé à 50° pour le MAG, mis en racine avec une électrode enrobée de 4,0 mm qui demande 60°. Une taille au-dessus n’aide que lorsque le courant seul manque et que la pointe atteint encore le fond. Faites la racine en 3,2 mm ou ouvrez le chanfrein à 60°.
Tube : pas de racine en bas
Un tube horizontal fixe (5G montante, PF/PH) est sain sur les côtés et au sommet, mais vers six heures la racine est non fondue ou concave (515). On y soude au plafond, le bain s’affaisse et l’arc s’allonge. Commencez en bas avec la plage du plafond (3,2 mm : 70–110 A), gardez l’arc le plus court à cet endroit, et effilez chaque arrêt avant de reprendre — voir positions sur tube et positions de soudage.
Le voir avant le contrôleur
Du côté de l’endroit, on ne peut pas, et c’est toute la difficulté : une racine qui n’a jamais fondu ressemble à une bonne soudure vue du dessus. Ce dont on dispose, c’est d’un contrôle visuel de la racine par l’envers quand il y a accès, d’une macrographie sur éprouvette, et de la radiographie ou des ultrasons en production.
Sur un tube soudé d’un seul côté, la passe de racine est contrôlée avant que les passes de remplissage ne soient posées dessus. Après, la trouver coûte un gougeage.
Contrôler la racine sans accès
- Endoscope ou vidéoscope par une extrémité ouverte ou un trou : montre si le cordon est passé sur toute la longueur, s’il est concave ou percé. Le contrôle le plus rapide sur tube avant le remplissage.
- Radiographie et ultrasons. Sur le film, un manque de pénétration est une ligne sombre droite le long du milieu de la soudure ; les ultrasons le trouvent et le dimensionnent comme un réflecteur de racine.
- Un assemblage d’essai rompu volontairement. Même assemblage, mêmes réglages, puis un essai de rupture ou un pliage avec la racine à l’extérieur. Une racine non fondue s’ouvre au pliage ou montre une bande lisse non fondue sur la cassure.
Ce que permet la norme
L’ISO 5817 le range sous le 402, pénétration incomplète. Il n’est pas admis aux niveaux B et C ; seul le niveau D donne une limite, 0,2·t jusqu’à 2 mm. Sur tout ouvrage de structure important, cela signifie qu’il n’y a aucune tolérance : l’assemblage est pénétré ou il est réparé. Les niveaux eux-mêmes sont expliqués dans niveaux de qualité ISO 5817.
Limites pour 10 mm
Chaque limite est la plus petite de la formule et du plafond. 402 : non admis en B et C ; en D 0,2·t = 2 mm. Retassure à la racine (515) : 0,5, 1,0 et 2,0 mm en B, C et D. Désalignement linéaire (507) : 0,10·t, 0,15·t et 0,25·t, soit 1,0, 1,5 et 2,5 mm. Autres épaisseurs : le calculateur ISO 5817.
Quand on n’a qu’un seul côté
La tuyauterie et les sections fermées ne donnent pas de seconde chance sur la racine, et il existe trois réponses. Un support envers ou une bague support transforme la racine en soudure d’angle contre une plaque au lieu d’un bout à bout ouvert. Un insert consommable fait de même et fait partie de la soudure.
Une passe de racine en TIG, complétée ensuite à l’électrode enrobée ou au fil fourré, est le mode opératoire courant sur tube : l’arc TIG est assez maîtrisable pour placer la racine volontairement, et la première passe lente se rentabilise en évitant le gougeage. Laquelle des trois un chantier autorise est une question de mode opératoire, pas de préférence.
Support envers et formage du cordon de racine
- Support céramique : des plaquettes sur ruban adhésif sous le jeu. Elles donnent un cordon lisse et se retirent ensuite.
- Barre de cuivre : la soudure n’y adhère pas et sa gorge forme la racine. Elle doit être bien plaquée — là où elle décolle, le bain traverse.
- Support acier permanent : une bande ou une bague fondue à demeure. L’arc doit fondre les deux méplats et le support ; que l’entaille laissée soit acceptable est une décision de conception.
- Purge à l’argon pour l’inox : sans lui, l’envers de la racine s’oxyde et le cordon sort rugueux et friable — voir acier inoxydable.
Réparer un manque de pénétration
Avec accès à l’envers : gougez ou meulez le long du défaut jusqu’à ce que la ligne sombre ait disparu et que le chanfrein montre du métal sain ; après un gougeage à l’arc-air, meulez la couche cémentée. Puis une passe d’étanchéité avec les réglages de racine.
Sans accès : découpez l’assemblage et ressoudez-le sur un nouveau chanfrein, ou meulez toute la soudure depuis l’endroit jusqu’à la racine.
Pourquoi refondre par-dessus échoue : plusieurs passes se trouvent déjà entre l’arc et la racine. Un fort courant fond le dessus de celles-ci, pas les méplats de la racine situés plus bas dans l’épaisseur, et ajoute un caniveau ou un perçage à côté du défaut. La racine reste non fondue, seulement enfouie plus profond.
Questions fréquentes
Un courant plus fort peut-il compenser un jeu à la racine trop serré ?
Pas de façon fiable. Passé un certain point, le courant en plus élargit le bain et creuse un caniveau sur les bords du dessus avant d’atteindre le fond, et en position verticale ou au plafond le bain tombe d’abord. Le jeu est la correction la moins chère : il se règle une fois à l’assemblage et ne coûte rien à souder.
Il y a une ligne sombre sur ma macrographie — de quel défaut s’agit-il ?
Cela dépend de l’endroit où passe la ligne. Le long du chanfrein, sur la limite de fusion, c’est un manque de fusion. Au fond de l’assemblage, entre les deux méplats, c’est un manque de pénétration. Ni l’un ni l’autre n’est admis aux niveaux B et C ; seul le 402 a une tolérance au niveau D.
Pourquoi cela apparaît-il sur tube et surtout en bas ?
Parce que la position change sous votre main. En 5G et 6G, la même main passe du plafond à la verticale puis à plat dans une seule passe, et le bain se comporte différemment dans chacune. En bas du tube, en soudant au plafond, le bain tend à s’affaisser loin de la racine — c’est là que l’arc doit être le plus court.
Comment corrige-t-on un manque de pénétration ?
Avec accès à l’envers : gougez ou meulez la racine de ce côté jusqu’au métal sain, jusqu’à ce que la ligne sombre ait disparu, et soudez une passe d’étanchéité. Sans accès : découpez l’assemblage, refaites le chanfrein et ressoudez. Une passe plus chaude par-dessus n’atteint pas une racine enfouie sous une soudure complète.
Quel jeu à la racine faut-il pour obtenir une pénétration complète ?
Pour un chanfrein en V simple de 10 mm, le calculateur de chanfrein de ce site donne 2 à 4 mm en électrode enrobée et en TIG et 1 à 3 mm en MAG, avec un méplat de 1 à 2 mm. Mesurez le jeu après le pointage, pas avant.
Comment éviter un manque de pénétration à la racine ?
Méplat mesuré à 1–2 mm, jeu dans la plage de votre procédé et revérifié après chaque point, bords alignés. Puis une électrode qui atteint le fond du chanfrein, le courant adapté à votre position et un trou de serrure maintenu ouvert devant le bain.
Mis à jour :