Calculadora del tiempo de enfriamiento t8/5
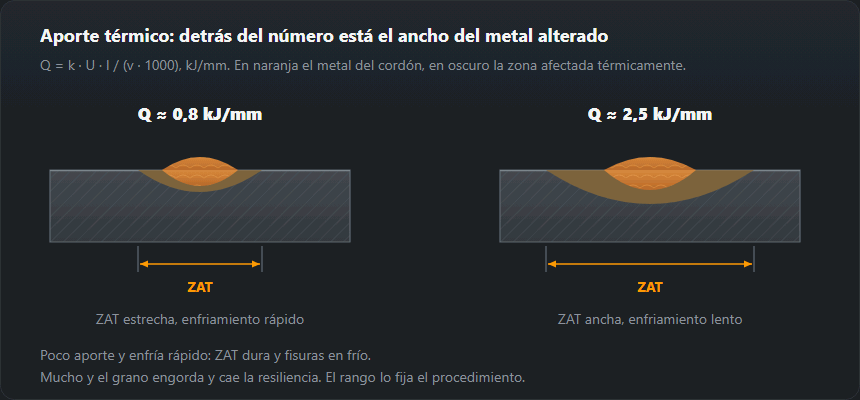
Lo que tarda la unión en bajar de 800 a 500 °C decide qué estructura aparece en la zona afectada térmicamente. Es el parámetro que el procedimiento de soldeo esconde detrás de su rango de aporte térmico y de la temperatura de precalentamiento.

Las fórmulas de EN 1011-2
La norma da dos, porque el calor sale de dos maneras distintas.
Tridimensional — material grueso, el calor escapa en todas
las direcciones:
t8/5 = (6700 − 5·T₀) · Q · (1/(500−T₀) − 1/(800−T₀)) · F3
Bidimensional — chapa fina, el calor se reparte solo en el
plano:
t8/5 = (4300 − 4,3·T₀) · 10⁵ · Q²/d² · (1/(500−T₀)² − 1/(800−T₀)²) · F2
Cuál rige lo decide el espesor de transición: aquel en el que ambas dan el mismo resultado. La calculadora lo obtiene sola y lo muestra junto a la respuesta: por debajo manda la fórmula 2D, por encima la 3D. Con flujo tridimensional el espesor desaparece del resultado — añadir material ya no cambia nada.
El factor de forma
Una unión evacua el calor tanto peor cuantas más paredes se juntan en el mismo sitio. La norma lo recoge con los coeficientes de la tabla D.1.
| Tipo de unión | F2 | F3 |
|---|---|---|
| Cordón sobre chapa | 1,0 | 1,0 |
| Cordón a tope | 0,9 | 0,9 |
| Cordón en ángulo, unión en esquina | 0,9 | 0,67 |
| Cordón en ángulo, unión en T | 0,45–0,67 | 0,67 |
Para la unión en T la norma da F2 como intervalo, 0,45–0,67. La calculadora usa el valor superior: da un t8/5 más largo, es decir, la estimación menos prudente, y es la que conviene comprobar.
Para la unión en T la norma da F2 como intervalo. La calculadora toma el valor superior: da un tiempo de enfriamiento más largo, es decir, la estimación menos prudente — y es esa la que conviene comprobar midiendo, no la segura.
Qué tiempo es bueno
| t8/5, s | Qué significa |
|---|---|
| < 5 | Estructura templada en la ZAT, dureza por encima de 380 HV, riesgo de fisuras en frío |
| 5–25 | El rango de trabajo para aceros estructurales no aleados y de baja aleación |
| > 25 | Grano grueso, pérdida de tenacidad y, en grandes espesores, también deformaciones |
Para los aceros bonificados de alta resistencia — S690, S890 — el fabricante fija su propio rango, del orden de 6–15 s, y salirse es más fácil que en un S355. Allí manda la hoja del material, no una tabla general. Lo mismo con los inoxidables: ahí no cuenta el temple, sino el tiempo pasado en el intervalo de precipitación de carburos.
Dónde hace falta
- Al elegir el precalentamiento. Si la temperatura de precalentamiento sale alta y no hay con qué calentar, t8/5 enseña cuánto hay que recuperar con aporte térmico.
- Al cualificar el procedimiento. En el WPQR se anota el aporte térmico real; convertirlo a t8/5 dice si la resiliencia y la dureza tienen alguna posibilidad.
- Al analizar fisuras. Una fisura en frío en la ZAT es casi siempre un tiempo de enfriamiento demasiado corto junto con hidrógeno. Se comprueban las dos cosas, no solo la marca del electrodo.
Tabla de t8/5 según aporte térmico y espesor de chapa
Tiempo de enfriamiento para una unión a tope sin precalentar (20 °C), calculado con las mismas fórmulas que la calculadora, incluida la elección entre la fórmula 2D y la 3D según el espesor de transición.
| Q, kJ/mm | d = 6 mm | d = 10 mm | d = 15 mm | d = 20 mm | d = 30 mm |
|---|---|---|---|---|---|
| 0,8 | 18,2 | 6,5 | 3,83D | 3,83D | 3,83D |
| 1,0 | 28,4 | 10,2 | 4,83D | 4,83D | 4,83D |
| 1,2 | 40,9 | 14,7 | 6,5 | 5,73D | 5,73D |
| 1,5 | 63,9 | 23,0 | 10,2 | 7,13D | 7,13D |
| 2,0 | 113,6 | 40,9 | 18,2 | 10,2 | 9,53D |
| 2,5 | 177,6 | 63,9 | 28,4 | 16,0 | 11,93D |
t8/5 en segundos para una unión a tope (F = 0,9) con temperatura inicial de 20 °C. La marca 3D indica espesor por encima del de transición y fórmula tridimensional; sin marca, bidimensional. Ventana de 5–25 s como en la calculadora.
Qué se ve en la tabla
En chapa fina el tiempo crece con el cuadrado del aporte: 6 mm con 0,8 kJ/mm son 18,2 s y con 1,5 kJ/mm ya 63,9 s, muy fuera de la ventana de 5–25 s y con riesgo de grano grueso. En chapa gruesa (marca 3D) el espesor deja de contar: 20 y 30 mm con 1,2 kJ/mm dan los mismos 5,7 s, porque el calor ya se va en todas direcciones. Ahí el tiempo solo crece en proporción al aporte y cuesta alargarlo sin precalentar.
Ejemplos de cálculo
Ejemplo 1: chapa de 10 mm, 1,2 kJ/mm, sin precalentar
Son los valores por defecto de la calculadora (unión a tope, F = 0,9).
El espesor de transición sale de 16,1 mm, así que con 10 mm manda la
fórmula 2D: t8/5 ≈ 14,7 s, con una velocidad media de enfriamiento de
300 / 14,7 ≈ 20,4 K/s. El resultado cae en mitad de la ventana
de trabajo.
Ejemplo 2: la misma chapa precalentada a 100 y 150 °C
Con T₀ = 100 °C el tiempo sube a 21,1 s; con 150 °C, a 27,5 s, y ya supera el límite superior de 25 s. En chapa fina es fácil pasarse con el precalentamiento: para 10 mm con este aporte, 150 °C es demasiado si el hidrógeno no lo exige.
Ejemplo 3: S355 de 20 mm precalentado a 120 °C
Sin precalentar, 20 mm con 1,2 kJ/mm dan 5,7 s (fórmula 3D), justo en el límite inferior. Precalentar a 120 °C, lo que la calculadora de precalentamiento indica para S355 con electrodo de rutilo, lo alarga a 7,6 s, y subir el aporte a 1,5 kJ/mm, a 9,6 s. Las dos palancas juntas meten la unión con holgura en la ventana.
Ejemplo 4: los mismos 10 mm en uniones distintas
Con 1,2 kJ/mm y 20 °C: cordón sobre chapa (F = 1,0), 16,4 s; unión a tope (0,9), 14,7 s; cordón en ángulo en unión en T (0,67), 11,0 s. Tres chapas se llevan el calor más deprisa que dos, así que la T se enfría una cuarta parte más rápido que el tope de la misma chapa.
Qué aporte térmico elegir para un t8/5 objetivo
Las fórmulas se pueden despejar. Con flujo 3D, 20 °C y F = 0,9 el
tiempo es proporcional al aporte: t8/5 ≈ 4,76 · Q. Para 10 s en
chapa gruesa hacen falta unos 2,1 kJ/mm, mucho para una pasada; por eso en
piezas gruesas el tiempo se alarga más bien precalentando. Con flujo 2D el tiempo
crece con Q²: para 10 mm, t8/5 ≈ 10,2 · Q², así que 10 s piden
unos 1,0 kJ/mm y 25 s unos 1,56 kJ/mm. El aporte a partir de los
parámetros de soldeo lo da la
calculadora de aporte térmico.
Fórmula 2D o 3D: de qué depende el espesor de transición
El espesor de transición crece con el aporte y con la temperatura inicial. Para una unión a tope sin precalentar es de 13,1 mm con 0,8 kJ/mm, 16,1 mm con 1,2, 18,0 mm con 1,5 y 23,2 mm con 2,5 kJ/mm. La misma chapa de 20 mm puede ser «gruesa» para la pasada de raíz y «fina» para una pasada de relleno ancha: la calculadora elige la fórmula por ti y muestra cuál ha usado.
Errores típicos al calcular t8/5
- Energía del arco en vez de aporte térmico. En la fórmula
entra Q con el rendimiento térmico del proceso, no el
U·I·60/(v·1000)a secas. - Unidades. Q va en kJ/mm; meterlo en kJ/cm (diez veces más) da tiempos absurdamente largos.
- T₀ de la primera pasada para todo el cordón. En las siguientes pasadas la temperatura inicial es la de entre pasadas, normalmente mayor que el precalentamiento.
- Tipo de unión equivocado. Una T calculada como tope infla el tiempo cerca de un tercio (ejemplo 4) y la valoración sale demasiado optimista.
- Una ventana para todos los aceros. Los 5–25 s valen para aceros no aleados y de baja aleación; los templados y revenidos tienen un rango más estrecho, el de la ficha del material.
Preguntas frecuentes
¿Por qué justo de 800 a 500 grados?
En ese tramo la austenita se convierte en la estructura con la que va a vivir la unión. Rápido sale martensita: dura y propensa a la fisuración en frío. Despacio crece el grano y cae la resiliencia. Por debajo de 500 °C la transformación ya terminó y por encima de 800 °C aún no ha empezado, así que se mide precisamente ese tramo.
¿De dónde saco el aporte térmico para la fórmula?
De la calculadora de aporte térmico: intensidad, tensión y velocidad dan Q = k · U · I · 60 / (v · 1000). Aquí se introduce el valor que ya lleva el rendimiento térmico, no la energía de arco.
¿Y si el tiempo sale demasiado corto?
Dos palancas: el precalentamiento y el aporte térmico. El precalentamiento pesa más, porque entra dos veces en la fórmula — como factor delante y dentro de las propias diferencias de temperatura. Subir la intensidad también sirve, pero ahí topas enseguida con el límite superior del procedimiento.
¿Qué t8/5 es el correcto para un acero S355?
Para aceros estructurales no aleados y de baja aleación, S355 incluido, el rango de trabajo es de 5–25 s. Por debajo de 5 s hay riesgo de estructura templada y fisuración en frío; por encima de 25 s, grano grueso y menos tenacidad. Los templados y revenidos (S690, S890) tienen una ventana más estrecha según la ficha del fabricante.
¿Una chapa más gruesa se enfría más rápido?
Solo hasta el espesor de transición. Por debajo (fórmula 2D) el tiempo baja con el cuadrado del espesor: con 1,2 kJ/mm, 10 mm dan 14,7 s y 15 mm, 6,5 s. Por encima (fórmula 3D) el espesor ya no cuenta: 20 y 30 mm dan los mismos 5,7 s.
¿Cuánto alarga el precalentamiento el t8/5?
Bastante. Chapa de 10 mm con 1,2 kJ/mm: 14,7 s sin precalentar, 21,1 s a 100 °C, 27,5 s a 150 °C. Chapa de 20 mm: 5,7 s sin precalentar y 7,6 s a 120 °C.
Actualizado: