Symboles de soudure : ISO 2553 ou AWS A2.4, comment ne pas se tromper
Deux systèmes, les mêmes triangles et les mêmes V, et assez de divergences pour que lire l’un comme l’autre produise une soudure sur la mauvaise face et à la mauvaise dimension.
Réponse courte
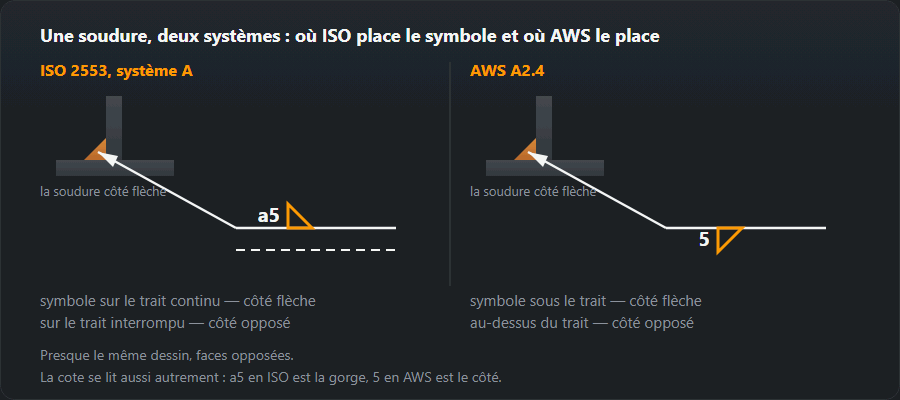
Le même symbole veut dire des choses différentes : dans l’AWS A2.4, le dessous de la ligne est toujours le côté flèche et le dessus le côté opposé. Dans l’ISO 2553 (système A), le côté est fixé par le trait continu ou interrompu, et non par le dessus ou le dessous — seul le système B de la même norme fonctionne comme l’AWS. Un plan qui ne nomme pas sa norme est ambigu, et c’est la raison la plus fréquente pour laquelle une soudure se retrouve du mauvais côté.
Première différence : de quel côté
L’ISO 2553 système A utilise deux lignes parallèles — une ligne de référence continue et une ligne d’identification en tirets. Un symbole placé sur la ligne continue désigne le côté flèche ; un symbole placé sur la ligne en tirets désigne l’autre côté. La ligne en tirets peut être au-dessus ou au-dessous de la continue, ce qui ne change pas le sens.
L’AWS A2.4 utilise une seule ligne de référence. Un symbole au-dessous de la ligne désigne le côté flèche ; au-dessus de la ligne, l’autre côté. Compact, et totalement impitoyable si vous supposez l’ISO.
Moyen mnémotechnique pour l’AWS : sous la ligne, sous vos yeux — le côté flèche est celui qui est le plus proche de vous, et son symbole pend en dessous.

Deuxième différence : comment une soudure d’angle est cotée
L’usage ISO est de donner la gorge de calcul : a5. L’usage AWS est de donner
le côté. Un plan marqué 5 en AWS demande donc un côté de
5 mm — gorge 3,5 mm — alors que a5 en ISO demande une gorge
de 5 mm, ce qui fait un côté de 7.
Se tromper dans ce sens double le métal déposé (a5 a deux fois la
section de z5 : 25 contre 12,5 mm²) ou laisse la gorge sous-dimensionnée de 30 %.
L’ISO admet aussi la forme par le côté, écrite z7,
ce qui explique que la lettre compte autant que le nombre. Le calcul se trouve dans le
calculateur de soudure
d’angle.
Les différences en un coup d’œil
| Élément | ISO 2553 | AWS A2.4 |
|---|---|---|
| Ligne de référence | Continue plus tirets | Unique |
| Côté flèche | Symbole sur la ligne continue | Symbole sous la ligne |
| Dimension de la soudure d’angle | Gorge a, ou côté z | Côté |
| Soudure discontinue | n × l (e) — e est l’intervalle, de la fin au début | l-p — longueur et pas entre centres |
| Référence du procédé | Numéro NF EN ISO 4063 dans la queue | Abréviation AWS, p. ex. GMAW |
| Sur tout le pourtour | Cercle au coude | Cercle au coude |
| Soudure sur site | Drapeau | Drapeau |
Système A et système B dans une même norme
L’ISO 2553 décrit deux façons également valables d’écrire le symbole — et c’est la principale source de confusion : la mention « selon l’ISO 2553 » dans le cartouche ne vous dit pas encore de quel côté se trouve la soudure.
| Système A | Système B | |
|---|---|---|
| Ligne de référence | Deux : continue et en tirets | Une |
| Côté de la flèche | Symbole sur la ligne continue | Symbole sous la ligne |
| Côté opposé | Symbole sur la ligne en tirets | Symbole au-dessus de la ligne |
| Compatibilité | La tradition européenne ISO | Volontairement alignée sur AWS A2.4 |
L’édition 2019 exige que le plan indique quel système est utilisé, mais en pratique on l’omet souvent. Le test visuel est plus sûr : s’il y a une ligne en tirets, c’est le système A ; sinon, lisez « sous la ligne = côté flèche », ce qui vaut pour le système B comme pour l’AWS.
La même norme sous des désignations différentes
La norme est reprise au niveau national avec un texte inchangé — seul le préfixe diffère. Si la documentation dit UNE-EN, DIN EN, NF EN ou PN-EN, c’est le même document :
| Désignation nationale | Pays |
|---|---|
| PN-EN ISO 2553 | Polska |
| DIN EN ISO 2553 | Deutschland |
| UNE-EN ISO 2553 | España |
| NF EN ISO 2553 | France |
| BS EN ISO 2553 | United Kingdom |
| SR EN ISO 2553 | România |
| NP EN ISO 2553 | Portugal |
| ДСТУ EN ISO 2553 | Україна |
En pratique
Sur les projets internationaux, les deux systèmes apparaissent, parfois dans le même jeu de plans provenant de fournisseurs différents. Deux habitudes valent d’être prises : vérifier dans le cartouche la norme de dessin avant de lire le moindre symbole, et traiter une cote de soudure d’angle sans lettre devant comme une question plutôt que comme une instruction.
Comparez les deux systèmes côte à côte dans le constructeur de symboles — les mêmes réglages dessinés dans les deux conventions rendent la divergence évidente.
Dimension de soudure d’angle : côté en pouces (AWS) contre gorge a (ISO)
Sur les plans américains, le côté (voir la deuxième différence ci-dessus) est en général donné en fraction de pouce. Pour une soudure d’angle à côtés égaux et à face plane, la conversion se présente ainsi :
| Taille AWS, in | Côté z, mm | Gorge a, mm |
|---|---|---|
| 3/16" | 4,8 | 3,4 |
| 1/4" | 6,4 | 4,5 |
| 5/16" | 7,9 | 5,6 |
| 3/8" | 9,5 | 6,7 |
| 1/2" | 12,7 | 9,0 |
| 5/8" | 15,9 | 11,2 |
Mode d’emploi : 1/4" sur un plan AWS est un côté de 6,4 mm et une gorge de 4,5 mm.
En ISO, cela donne z6.4 ou a4.5 — mais l’arrondi au
millimètre entier (a4 ou a5 ?) est une décision du concepteur, pas du soudeur,
parce que a4 est 11 % plus mince que ce qui a été commandé et a5 est 11 % plus épais.
Soudures sur chanfrein : S(E), jeu à la racine et angle sur le symbole AWS
Pour les soudures sur chanfrein (bout à bout), l’AWS porte sur le symbole davantage de la préparation qu’un plan européen typique :
- À gauche du symbole — la profondeur de préparation
S, suivie entre parenthèses de la dimension de la soudure sur chanfrein(E), la gorge effective.3/8 (1/2)se lit comme un chanfrein de 3/8" de profondeur donnant une soudure de 1/2" de gorge effective. - À l’intérieur du symbole — le jeu à la racine.
- Au-dessus ou au-dessous du symbole — l’angle du chanfrein, p. ex. 60°.
Dans l’ISO 2553, le symbole d’une soudure bout à bout porte au plus s,
l’épaisseur de soudure pénétration comprise ; la forme du chanfrein (angle, jeu, méplat) est
en général donnée par référence à l’ISO 9692-1 ou au DMOS (WPS) plutôt que sur le
symbole. Quand un plan AWS est redessiné selon l’usage européen, ces valeurs ne doivent pas
disparaître — reportez-les dans le DMOS ou dans un détail de joint. Les préparations
normalisées se trouvent sur la page préparation
des bords.
Soudures discontinues : l’AWS 50-150 est l’ISO 3×50 (100)
L’AWS écrit une soudure discontinue longueur-pas, le pas étant mesuré du centre
d’un tronçon au centre du suivant. L’ISO 2553 écrit n × l (e), où
e est l’intervalle entre la fin d’un tronçon et le début du suivant. La même
géométrie produit donc des nombres différents : pas = l + e.

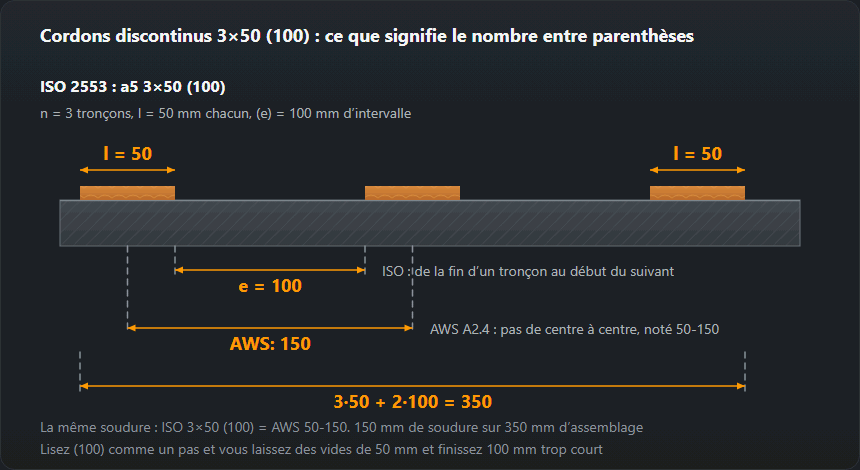
Un exemple tiré d’un plan américain : 2-6 signifie des tronçons de 2"
(50,8 mm) au pas de 6" (152,4 mm). L’intervalle entre eux est
152,4 − 50,8 = 101,6 mm, soit à peu près n×51 (102) en ISO. Le nombre
de tronçons n se déduit de la longueur du joint, car l’AWS ne l’indique pas : un
joint de 1000 mm prend (1000 + 101,6) / (50,8 + 101,6) = 7,2, soit 7 tronçons.
Forme et finition : les lettres C, G, M, H, R
Les deux systèmes dessinent la forme de la surface de la même façon : un trait droit pour une surface arasée, un arc pour une surface convexe ou concave. L’AWS ajoute une lettre pour la méthode de finition : C burinage, G meulage, M usinage, H martelage, R laminage. Un G au-dessus de la ligne d’arasement sur un plan AWS signifie donc « meuler à ras », et non un code de procédé. Sur un plan européen, la méthode de finition figure normalement dans la queue ou dans les notes générales.
La queue : numéros ISO 4063 contre lettres AWS
Un code numérique dans la queue indique un plan européen, des lettres un plan américain. Les paires que vous rencontrerez le plus souvent :
| ISO 4063 | Procédé | AWS |
|---|---|---|
| 111 | Soudage manuel à l’arc avec électrode enrobée | SMAW |
| 131 | Soudage MIG avec fil plein sous gaz inerte | GMAW |
| 135 | Soudage MAG avec fil plein sous gaz actif | GMAW |
| 136 | Soudage MAG avec fil fourré à flux | FCAW |
| 141 | Soudage TIG avec métal d’apport plein | GTAW |
| 121 | Soudage à l’arc sous flux avec fil plein | SAW |
Notez que la correspondance n’est pas biunivoque : le GMAW couvre à la fois le 131 (MIG, gaz inerte) et le 135 (MAG, gaz actif), le gaz doit donc venir du DMOS. La liste complète des numéros se trouve dans le tableau des numéros de procédés.
Convertir un symbole AWS en ISO, pas à pas
Prenez un symbole d’un plan américain : un triangle sous une ligne unique,
5/16 devant, 3-8 derrière,
GMAW dans la queue.
- Côté. Sous la ligne en AWS, c’est le côté flèche. En système A, le symbole va sur la ligne continue.
- Dimension. 5/16" est un côté de 7,9 mm, gorge a ≈ 5,6 mm.
ISO :
z7.9oua5.6— l’arrondi revient au concepteur. - Longueur. 3" = 76,2 mm, pas de 8" = 203,2 mm, donc
l’intervalle e = 203,2 − 76,2 = 127 mm. ISO :
n×76 (127). - Procédé. Le GMAW est soit 131 soit 135 dans l’ISO 4063 ; lequel, cela dépend du gaz du DMOS, pas de l’abréviation.
- Unités. L’ISO 2553 exige que le plan indique ses unités ; les autres cotes peuvent être converties avec le convertisseur d’unités.
Ne reportez pas le nombre AWS avec un a devant : 5/16" n’est pas a8 mais a≈5,6. Ne mettez pas le pas dans la parenthèse ISO : 3-8 n’est pas 3×76 (203). Et ne supposez pas que « sous la ligne » ait le même sens sur un plan avec une ligne en tirets — là, c’est la ligne sur laquelle repose le symbole qui décide.
Questions fréquentes
Comment savoir quel système un plan utilise ?
Cherchez la ligne d’identification en tirets. Si la ligne de référence a une jumelle en tirets, c’est l’ISO 2553 système A. S’il n’y a qu’une seule ligne avec des symboles au-dessus et au-dessous, c’est l’AWS A2.4 — ou l’ISO système B, qui suit la même convention. Le cartouche nomme en général la norme aussi.
Qu’est-ce que l’ISO 2553 système B ?
Une variante à l’intérieur de l’ISO 2553 elle-même qui suit la convention AWS : une seule ligne de référence, le côté étant donné par la position. Elle existe pour que les entreprises qui travaillent selon les deux systèmes n’aient pas à tenir deux normes de dessin. Elle est utilisée surtout en Asie ; les plans européens sont presque toujours en système A.
Les dimensions de soudure sont-elles les mêmes ?
Non, et c’est le piège. L’ISO cote normalement une soudure d’angle par sa gorge, notée a5. L’AWS la cote par le côté. Le même nombre dans les deux systèmes est une autre soudure — 5 mm de gorge fait un côté de 7 mm.
Qu’est-ce que l’AWS A2.4 ?
La norme de l’American Welding Society sur les symboles de soudage, de brasage et de contrôle non destructif. Les plans AWS A2.4 utilisent une seule ligne de référence : un symbole au-dessous est le côté flèche, au-dessus l’autre côté. La dimension d’une soudure d’angle est le côté, en général en fractions de pouce, et une soudure discontinue s’écrit longueur-pas, par exemple 2-6.
Que vaut une soudure d’angle de 1/4 de pouce en termes ISO ?
En AWS, 1/4" est le côté : 1/4 × 25,4 = 6,35 mm, donc z6.4 en ISO. La gorge de calcul de cette soudure d’angle à côtés égaux vaut 6,35 / 1,41 ≈ 4,5 mm. L’écrire a6 spécifierait une soudure d’un tiers plus épaisse que ce que le concepteur demandait.
Mis à jour :