Як перекласти позначення шва за ГОСТ 2.312 в ISO 2553
Старі креслення нікуди не поділися: вони приходять із ремонтом, з оснасткою, з обладнанням, привезеним з іншої країни. Логіка запису в них принципово інша, і знати її доводиться навіть тим, хто працює виключно за європейськими нормами.
Різна логіка, а не різні значки
Ключова думка: позначення за ГОСТ — це посилання. Без потрібної таблиці воно не читається повністю, тоді як позначення за ISO самодостатнє.

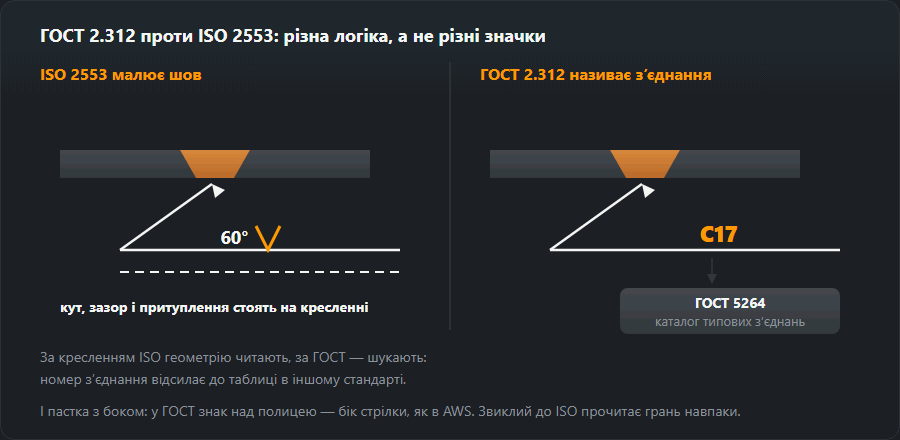
Літери типів з’єднань
- С — стикове
- У — кутове
- Т — таврове
- Н — напускне
Цифра після літери — номер типу обробки зі стандарту на конкретний спосіб зварювання: для ручного дугового це ГОСТ 5264, для зварювання в захисних газах — ГОСТ 14771. Той самий номер у різних стандартах означає різну обробку, тому посилання на стандарт із технічних вимог пропускати не можна.
ГОСТ задає катет, ISO частіше розрахункову
висоту. Катет 6 мм — це a4,2, а не a6.
Перенісши число як є, ви отримаєте шов у півтора рази потужніший за потрібний
і вдвічі дорожчий за металом і годинами. Перерахунок робить
калькулятор кутового шва.
Сторона: полиця замість лінії
У ГОСТ немає штрихової лінії ідентифікації. Сторону задає положення запису відносно полиці виноски: позначення над полицею стосується видимого шва (з лицьового боку), під полицею — невидимого. Стрілка при цьому, як і в ISO, указує на з’єднання.
Для того, хто читає за ISO, це третя можлива логіка після системи A і системи B, і вона не збігається з жодною з них. Тому перше питання до незнайомого креслення — не «що тут намальовано», а «за яким стандартом його виконано».
Практичний порядок перенесення
- Знайдіть у технічних вимогах посилання на стандарт способу зварювання і візьміть потрібну таблицю обробок.
- Визначте тип з’єднання за літерою, а геометрію обробки за номером.
- Перерахуйте катет у розрахункову висоту, якщо цільова система ISO.
- Уточніть марку сталі: прямих відповідностей немає, є лише близькі аналоги — див. таблицю відповідності марок.
- Зберіть позначення в конструкторі і звірте його з вихідним за змістом, а не за виглядом.
Термінологічні розбіжності між системами, через які найчастіше виникає непорозуміння під час обговорення креслення, розібрано у словнику PL–RU–UA.
| Елемент | ISO 2553 | ГОСТ 2.312 |
|---|---|---|
| Сторона з’єднання | Суцільна лінія — бік стрілки, штрихова — зворотний | Полиця лінії: над нею шов видимий, під нею невидимий |
| Вид з’єднання | Піктограма: V, трикутник, дві риски | Літера й номер: С стикове, Т таврове, У кутове, Н напускне |
| Обробка кромок | Задана символом і розмірами на кресленні | Задана номером типу з’єднання за стандартом способу зварювання |
| Розмір кутового шва | a — розрахункова висота або z — катет | ⊿ з розміром катета, наприклад ⊿6 |
| Спосіб зварювання | Код ISO 4063 у хвості стрілки | Зазвичай у технічних вимогах, а не в позначенні |
| Шов по замкненому контуру | Кружок на зламі лінії | Кружок на зламі лінії |
| Монтажний шов | Прапорець | Прапорець |
Із чого складається позначення стандартного шва за ГОСТ 2.312
Позначення за ГОСТ пишуть у рядок на полиці лінії-виноски, а сама виноска з однобічною стрілкою йде від зображення шва. Видимий шов на кресленні зображують суцільною основною лінією, невидимий — штриховою, видиму одиночну зварну точку — знаком «+». У рядку позначення по черзі стоять:
- допоміжні знаки на зламі виноски — кружечок «шов по замкненій лінії» і прапорець «шов виконати під час монтажу»;
- стандарт на типи з’єднань — наприклад, ГОСТ 5264 для ручного дугового зварювання або ГОСТ 14771 для зварювання в захисному газі;
- буквено-цифрове позначення шва — С, У, Т або Н з номером із таблиці цього стандарту;
- знак ⊿ і катет — для кутових, таврових і напускових швів;
- для переривчастого шва — довжина ділянки, знак «/» (ланцюгове розташування) або «Z» (шахове) і крок;
- інші допоміжні знаки — наприклад, «підсилення шва зняти» або «напливи й нерівності обробити з плавним переходом до основного металу».
Якщо всі шви на кресленні виконують за одним стандартом, його номер дозволено винести в технічні вимоги, і тоді в рядку лишаються тільки тип шва й розміри. Однаковим швам надають один порядковий номер, а повне позначення ставлять біля одного з них — тож, побачивши на виносці тільки цифру, шукайте шов із тим самим номером.
Приклад: «ГОСТ 5264-80-Т3-⊿6» — розбір і переведення в ISO
- ГОСТ 5264-80 — ручне дугове зварювання; за ISO 4063 це процес 111, і його треба вписати у хвіст позначення ISO.
- Т3 — таврове з’єднання без скосу кромок, двосторонній шов (Т1 — те саме, але однобічний).
- ⊿6 — катет 6 мм.
Переведення в ISO 2553, система A: два трикутники з обох боків полиці,
штрихова лінія не потрібна, бо шов симетричний; розмір z6 або
a4,2; у хвості 111. Якщо на виносці є ще кружечок, в
ISO це той самий кружечок на зламі, прапорець — той самий прапорець.
Переривчасті шви: «/», «Z» і крок
ГОСТ записує переривчастий шов як довжину ділянки й крок через знак
розташування: 50/100 — ланцюгове (ділянки з двох боків навпроти
одна одної), 50Z100 — шахове (ділянки одного боку навпроти
проміжків другого). Крок тут — відстань між центрами сусідніх ділянок, тобто те
саме, що крок в AWS.
В ISO 2553 у дужках стоїть не крок, а проміжок від кінця однієї ділянки до
початку наступної. Звідси правило: проміжок = крок − довжина
ділянки. Для 50/100: 100 − 50 = 50 мм, запис ISO
n×50 (50); кількість ділянок n беруть із довжини з’єднання — на
1000 мм поміщається (1000 + 50) / (50 + 50) = 10,5, тобто 10 ділянок.
Перенесення «як є» — n×50 (100) — подвоює кожен проміжок, і шов
втрачає майже третину наплавленої довжини (350 мм замість 500 на тому самому
метрі).
Лицьовий і зворотний бік замість боку стрілки
ГОСТ визначає лицьовий бік так: в однобічного шва — бік, з якого ведуть зварювання; у двостороннього з несиметричною обробкою — бік основного шва; у симетричного — будь-який. Позначення пишуть на полиці, якщо виноску проведено від шва, зображеного з лицьового боку, і під полицею — якщо зі зворотного.
Під час переведення в ISO корисно спершу вирішити, куди на новому кресленні дивитиметься стрілка. Якщо стрілка вказує на лицьовий бік, шов із лицьового боку стає «боком стрілки» і його символ ставлять на суцільну лінію, а шов зі зворотного боку — на штрихову. Правило AWS «під лінією — бік стрілки» тут не працює: за ГОСТ під полицею пишуть зворотний бік.
Катет за ГОСТ і розміри за ISO
Катети, що найчастіше трапляються на старих кресленнях, і їхній запис за ISO 2553 для рівнокатетного шва:
| ГОСТ: катет ⊿, мм | ISO: z | ISO: a ≈ ⊿ / √2 |
|---|---|---|
| ⊿3 | z3 | a2,1 |
| ⊿4 | z4 | a2,8 |
| ⊿5 | z5 | a3,5 |
| ⊿6 | z6 | a4,2 |
| ⊿8 | z8 | a5,7 |
| ⊿10 | z10 | a7,1 |
| ⊿12 | z12 | a8,5 |
Розрахункову висоту a округлює конструктор, а не зварник: катет 6 дає a4,2, і вибір між a4 та a5 змінює переріз шва на десятки відсотків. Перевірити перерахунок можна в калькуляторі кутового шва.
Часті помилки під час перенесення з ГОСТ на ISO
- Катет перенесено як a. ⊿6 → a6 замість a4,2: переріз шва зростає вдвічі (36 замість 18 мм²).
- Крок перенесено в дужки ISO. 50/100 → (100) замість (50): проміжки подвоюються.
- Загублено стандарт на тип з’єднання. Номер С, Т, У або Н без стандарту неоднозначний: та сама цифра в ГОСТ 5264 і ГОСТ 14771 описує різну обробку.
- Загублено процес. У ГОСТ процес випливає зі стандарту на з’єднання, в ISO його треба явно написати у хвості номером ISO 4063 — повний список у таблиці номерів процесів.
- Розміри обробки не перенесено. Кут, зазор і притуплення за ГОСТ лежать у таблиці стандарту, а не на кресленні; під час переходу на ISO їх звіряють з ISO 9692-1 — див. підготовку кромок.
Спершу перевірте, за яким стандартом виконано аркуш, і лише потім читайте символи — порядок читання ISO розібрано в статті як читати позначення швів.
Часті питання
Чому в ГОСТ немає символу шва на виносці?
Тому що там інша логіка. ISO малює шов піктограмою, а ГОСТ 2.312 посилається на таблицю: літера позначає тип з’єднання (С — стикове, У — кутове, Т — таврове, Н — напускне), а номер за нею — конкретну обробку зі стандарту на цей спосіб зварювання. Тобто в ГОСТ позначення відсилає до довідника, в ISO — описує шов саме собою.
Що означає запис на кшталт «Т3-⊿6-50/100»?
Таврове з’єднання, тип обробки №3 за таблицею, кутовий шов із катетом 6 мм, переривчастий: ділянки по 50 мм із кроком 100 мм. Знак ⊿ перед розміром і є катет — за змістом це z, а не a. Тут і криється найчастіша помилка при перенесенні на європейські норми.
Катет за ГОСТ і розмір за ISO — це одне й те саме?
Ні, і плутати їх дорого. ГОСТ оперує катетом, ISO частіше розрахунковою висотою. Катет 6 мм за ГОСТ відповідає приблизно a4,2 за ISO, а не a6. Механічне перенесення числа завищує шов у півтора рази за несучою здатністю і вдвічі за масою наплавленого металу.
Чи можна просто перекреслити старий вузол за ISO?
Перемалювати позначення — так, за умови перерахунку розмірів. Але перенести конструкцію цілком не можна без перевірки: марки сталей у системах не збігаються за складом, а європейські норми задають ще рівень якості й клас виконання, яких у старому кресленні просто немає. Це робота конструктора, а не перемальовування.
Що означає знак ⊿ у позначенні шва за ГОСТ?
Катет кутового шва: ⊿6 — катет 6 мм. В ISO 2553 той самий розмір пишуть як z6, а розрахункова висота такого рівнокатетного шва — a4,2 (6 / 1,41). Переписати ⊿6 як a6 — означає замовити шов із удвічі більшим перерізом.
Як перевести переривчастий шов 50Z100 або 50/100 в ISO?
У ГОСТ друге число — крок між центрами ділянок, в ISO 2553 у дужках стоїть проміжок від кінця ділянки до початку наступної. Проміжок = крок − довжина ділянки = 100 − 50 = 50 мм, тому 50/100 за ГОСТ — це n×50 (50) за ISO. Знак «/» означає ланцюгове розташування ділянок, «Z» — шахове; кількість ділянок n рахують за довжиною з’єднання.
Оновлено: