Anlauffarben an Edelstahlnähten
Anlauffarben sind eine dünne Oxidschicht, die neben der Naht auf Edelstahl wächst. Die Farbe zeigt, wie heiß die Oberfläche wurde: Bei 18/8-Stahl an Luft erscheint Hellgelb bei etwa 290 °C, Braun bei 390, Blau bei 540–600 und Grau über 700 °C. Unter dem farbigen Oxid fehlt der Oberfläche Chrom, deshalb wird ab Braun gebeizt.
Kurze Antwort
Hellgelb und Goldgelb sind meist tolerierbar, Braun, Purpur und Blau werden gebeizt, grauer Zunder wird abgeschliffen und dann gebeizt. Wie viel Farbe bleiben darf, legt die Spezifikation des Auftrags fest, nicht die Farbe selbst. Im Inneren von Hygienerohren ist der Maßstab AWS D18.2 mit zehn Stufen von 10 bis 25 000 ppm Sauerstoff im Formiergas; AWS D18.1 lässt im Schweißzustand ab Stufe 4 nichts mehr zu, außer Betreiber und Hersteller vereinbaren es anders.
Anlauffarben-Tabelle: Farbe, Temperatur, was tun
Die Farben sind Interferenzfarben eines durchsichtigen Oxids, wie Öl auf Wasser. Die Schicht wächst mit Temperatur und Zeit, und die Farbe wandert auf der Skala von Gelb nach Blau und Grau.

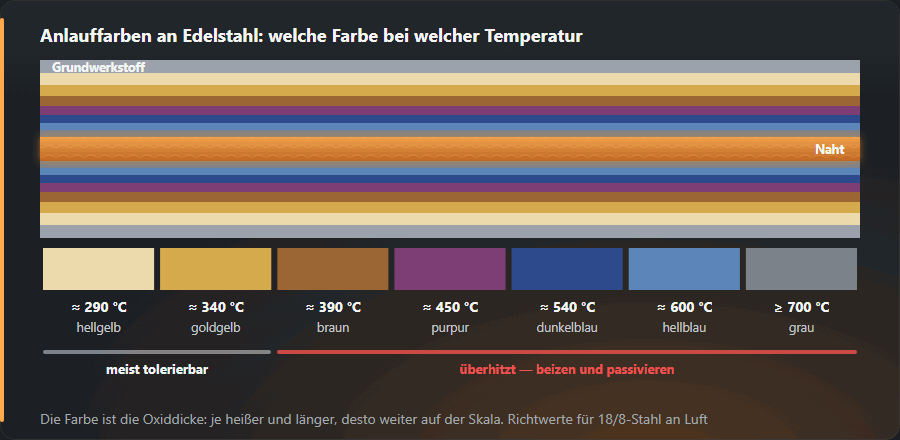
| Farbe | Temperatur | Was sie bedeutet | Was tun |
|---|---|---|---|
| hellgelb | etwa 290 °C | die dünnste sichtbare Oxidschicht; darunter hat die Oberfläche kaum Chrom verloren | meist tolerierbar; bei Hygiene- und Chemieanlagen nach Spezifikation |
| goldgelb | etwa 340 °C | dünnes Oxid, noch nahe an der blanken Oberfläche | meist tolerierbar; entfernen, wo Spezifikation oder Optik es verlangen |
| braun | etwa 390 °C | Oxid dick genug, um darunter eine chromverarmte Schicht zu hinterlassen | mit Paste oder im Bad beizen, dann spülen |
| purpur | etwa 450 °C | dickeres Oxid, mehr Chrom aus der Oberfläche gezogen | beizen; Gasschutz und Streckenenergie prüfen |
| dunkelblau | etwa 540 °C | dickes Oxid; Korrosionsbeständigkeit deutlich geringer | beizen; auf der Wurzelseite besser formieren |
| hellblau | etwa 600 °C | sehr dickes Oxid nach langer Zeit bei hoher Temperatur | beizen; Bürsten allein reicht nicht |
| grau | über 700 °C | starker Oxidzunder; im Rohr ohne Formiergas wird die Wurzel schwarz und körnig („verbrannte Wurzel“) | Zunder bürsten oder schleifen, dann beizen; eine verbrannte Wurzel wird in der Regel herausgetrennt und neu geschweißt |
Die Temperaturen sind Richtwerte für 18/8 (1.4301, 304) an Luft. Längeres Erwärmen ergibt dieselbe Farbe schon bei niedrigerer Temperatur, guter Gasschutz verschiebt sie in die andere Richtung. Stähle mit anderem Chromgehalt verfärben sich bei anderen Temperaturen — die Tabelle ist kein Thermometer.
Warum Anlauffarben ein Problem sind
Edelstahl ist korrosionsbeständig dank einer Passivschicht aus wenigen Nanometern Chromoxid. Wird die Naht an Luft erhitzt, wandert Chrom in das wachsende farbige Oxid, und das Metall direkt darunter hat weniger Chrom als das übrige Blech. In dieser Schicht beginnen Loch- und Spaltkorrosion, besonders mit Chloriden: an der Lebensmittellinie, im Hallenbad, in Meeresnähe. Eine saubere Naht mit braunen Anlauffarben kann nach wenigen Wochen Rostpunkte zeigen.
Das ist ein Oberflächenproblem und etwas anderes als die Sensibilisierung in der WEZ (Karbide an den Korngrenzen, siehe Edelstahl schweißen), auch wenn beides aus zu viel Wärme kommt.
Welche Anlauffarben sind zulässig
Eine einzige Grenze gibt es nicht. ISO 6520-1 führt Anlauffarben als eigene Unregelmäßigkeit Nr. 610 (Nummern der Schweißnahtfehler), wie viel davon zulässig ist, regelt aber die Produkt- oder Auftragsspezifikation. Im Stahl- und Geländerbau bleiben Hellgelb und Goldgelb meist stehen, ab Braun wird gebeizt. Für Hygienerohre ist der Maßstab eine Fototafel:
| Muster AWS D18.2 | O₂ im Formiergas, ppm | AWS D18.1:2009, Schweißzustand |
|---|---|---|
| No. 1 | 10 | zulässig |
| No. 2 | 25 | zulässig |
| No. 3 | 50 | zulässig |
| No. 4 | 100 | unzulässig, außer Betreiber und Hersteller vereinbaren es |
| No. 5 | 200 | unzulässig, außer Betreiber und Hersteller vereinbaren es |
| No. 6 | 500 | unzulässig, außer Betreiber und Hersteller vereinbaren es |
| No. 7 | 1 000 | unzulässig, außer Betreiber und Hersteller vereinbaren es |
| No. 8 | 5 000 | unzulässig, außer Betreiber und Hersteller vereinbaren es |
| No. 9 | 12 500 | unzulässig, außer Betreiber und Hersteller vereinbaren es |
| No. 10 | 25 000 | unzulässig, außer Betreiber und Hersteller vereinbaren es |
Die zehn Muster sind Nähte an 316L-Rohr, geschweißt mit steigendem Sauerstoff im Formiergas; 304L verfärbt sich genauso. Die zulässige Stufe steht in der Spezifikation als Musternummer, nicht als ppm, denn die Farbe hängt noch von anderem ab: Feuchte im Gas oder auf der Oberfläche und Kohlenwasserstoffe machen sie dunkler, Wasserstoff im Formiergas heller, und die Oberflächengüte ändert das Aussehen. Nach AWS D18.1:1999 lag die Grenze bei Muster 5, die Ausgabe 2009 hat sie auf 4 gesetzt. Die Pharmanorm ASME BPE nutzte die D18.2-Tafel bis zur Ausgabe 2009 und hat seit 2012 eigene Tafeln für mechanisch polierte und elektropolierte Rohre.
Anlauffarben vermeiden
- Wurzel formieren. Ar oder N₂+H₂ mit 4–8 l/min im Rohr oder hinter dem Blech, mit ausreichender Vorspülzeit vor dem Zünden; auf der D18.2-Tafel sind 100 ppm Sauerstoff schon Muster 4, jenseits der Grenze nach D18.1. Gaswahl — Schutzgas auswählen.
- Nachlaufschutz bei langen Nähten und beim WIG-Schweißen von Blech: Das heiße Metall hinter dem Bad bleibt unter Argon.
- Weniger Wärme. Geringere Streckenenergie (Streckenenergie-Rechner) und eine Zwischenlagentemperatur unter 150 °C (Zwischenlagentemperatur) machen den farbigen Streifen schmaler.
- Saubere Oberfläche. Öl, Anreißfarbe und Fingerabdrücke machen die Anlauffarben dunkler.
- Gasnachströmzeit so lang, dass der Endkrater unter Gas abkühlt.
Anlauffarben entfernen: Beizen und Passivieren
- Mechanisch. Eine nur für Edelstahl benutzte Drahtbürste, ein Vliespad oder eine feine Fächerscheibe nimmt die Farbe ab. Die chromverarmte Schicht verschwindet dabei nicht immer, deshalb wird dort, wo es auf Korrosion ankommt, danach gebeizt.
- Beizen. Paste oder Gel auf die Naht, Tauchbad oder Sprühbeize, meist Salpeter- und Flusssäure, so lange, wie der Hersteller angibt. Das löst das Oxid und die verarmte Schicht.
- Elektrochemisch reinigen. Pinsel oder Pad mit Elektrolyt und Strom — üblich bei WIG-Nähten auf Sichtflächen, wo Paste die Oberfläche matt machen würde.
- Spülen mit reichlich chloridarmem Wasser; Säurereste verursachen selbst Korrosion.
- Passivieren. Salpeter- oder Zitronensäure (ASTM A967) baut die Passivschicht schneller auf; an Luft bildet sie sich innerhalb von Stunden bis Tagen von selbst.
- Prüfen. Gleichmäßig matte Oberfläche ohne Regenbogenrand und ohne Rostpunkte.
Beizsäuren verätzen, Flusssäure ist über die Haut giftig: säurefeste Handschuhe, Gesichtsschutz, Lüftung (Schutzausrüstung beim Schweißen). Den Ablauf für die Werkstatt gibt es auch unter Edelstahl schweißen.
Häufige Fragen
Bei welcher Temperatur wird Edelstahl blau?
Bei 18/8-Stahl an Luft dunkelblau bei etwa 540 °C, hellblau bei etwa 600 °C. Hellgelb beginnt bei etwa 290 °C, Braun bei 390. Das sind Richtwerte: Längeres Erwärmen ergibt dieselbe Farbe bei niedrigerer Temperatur.
Welche Anlauffarben sind zulässig?
Im Stahl- und Geländerbau meist Hellgelb und Goldgelb. Bei Hygienerohren gilt die Spezifikation: AWS D18.1 lässt im Schweißzustand die Stufen 1–3 der D18.2-Tafel zu. Ab Braun wird gebeizt.
Verringern Anlauffarben die Korrosionsbeständigkeit?
Ja. Das farbige Oxid zieht Chrom aus dem Metall darunter, und diese verarmte Schicht korrodiert zuerst, besonders mit Chloriden. Die Farbe allein zu entfernen reicht nicht — auch die verarmte Schicht muss weg, und genau das macht das Beizen.
Wie entfernt man Anlauffarben an Edelstahl?
Beizpaste oder -gel auf die Naht (Salpeter- und Flusssäure), mit chloridarmem Wasser spülen und, wenn die Spezifikation es verlangt, mit Salpeter- oder Zitronensäure passivieren. Elektrochemisches Reinigen leistet dasselbe an sichtbaren WIG-Nähten, ohne die Oberfläche matt zu machen. Bürsten allein kann die verarmte Schicht zurücklassen.
Wie viel Sauerstoff im Formiergas ergibt eine blanke Wurzel?
Auf der Tafel AWS D18.2 entsprechen 50 ppm dem Muster 3, dem letzten, das D18.1 im Schweißzustand zulässt; 100 ppm sind Muster 4. Ar oder N₂+H₂ mit 4–8 l/min formieren und vor dem Schweißen den Sauerstoff messen, statt sich auf die Zeit zu verlassen.
Aktualisiert: