Зварювальний аерозоль і вентиляція
Дим від зварювання — це не «кіптява», а суспензія металевих частинок розміром у частки мікрона, які проходять у легені наскрізь. Небезпека тут у тому, що вона нічим себе не видає: неприємний запах — надто слабкий сигнал.
Із чого складається дим
Склад залежить не від процесу, а від того, що ви варите і чим.
| Матеріал | Що в димі | Головна небезпека |
|---|---|---|
| Нелегована сталь | Fe₂O₃, MnO, SiO₂ | Пиловий бронхіт і пневмоконіоз, марганець б’є по нервовій системі |
| Нержавіюча сталь | Cr(VI), Ni, Fe₂O₃ | Шестивалентний хром і нікель — канцерогени |
| Оцинкована сталь | ZnO, Fe₂O₃ | Ливарна лихоманка за кілька годин після роботи |
| Алюміній | Al₂O₃, O₃ | Озон народжується від випромінювання дуги, дратує легені |
| Покриття й фарби | CO, NOₓ | Термічний розклад покриттів: токсичні гази, а не лише дим |
Скільки диму дає ваш процес
Перш ніж рахувати, чи вкладаєтеся в межу, варто знати, скільки диму взагалі утворюється. Різниця між процесами більша за все, що ви потім зробите з вентиляцією.
| Процес | ISO 4063 | Дим, мг/с |
|---|---|---|
| TIG | 141 | < 1 |
| Газове зварювання | 311 | < 1 |
| Рутиловий електрод | 111 | 3–8 |
| Основний електрод | 111 | 5–12 |
| MAG, суцільний дріт | 135 | 2–8 |
| Порошковий у газі | 136 | 5–20 |
| Порошковий самозахисний | 114 | 10–25 |
Значення залежить від струму, дроту й газу, тож для оцінки ризику його беруть із паспорта витратного матеріалу або з DGUV Information 209-016. Важливе тут відношення: між TIG і самозахисним дротом різниця в десятки разів, і саме вона вирішує, чи вистачить загальної вентиляції.
Як користуватися таблицею кількості диму: розбір на числах
Таблиця дає міліграми за секунду горіння дуги; помноживши на 3600, отримуємо грами за годину горіння. MAG суцільним дротом за 8 мг/с: 8 × 3600 = 28 800 мг, тобто 28,8 г диму за годину горіння дуги (за 2 мг/с — 7,2 г). TIG менше 1 мг/с: менше 3,6 г. Самозахисний порошковий дріт за 25 мг/с: 90 г.
Припущення: 8-годинна зміна, дуга горить 30 % часу, тобто 8640 секунд. Тоді один зварник за зміну виділяє 17,3–69,1 г диму суцільним дротом MAG, менше 8,6 г на TIG і 86,4–216 г самозахисним дротом. Підставте свій час горіння — на прихватках і підганянні менше, на довгих кутових швах більше; різниця в десятки разів лишається.
Чому це вирішує, чи вистачить загальної вентиляції
Загальнообмінна вентиляція працює розведенням: дим за годину, поділений на свіже повітря за годину, дає середню концентрацію в цеху. Щоб побачити масштаб, візьмімо круглу ціль 1 мг диму на м³ — число для арифметики, а не норматив. У середньому за зміну, як вище, MAG за 8 мг/с дає 8640 мг на годину й потребує 8640 м³ свіжого повітря на годину: у прольоті 20 × 10 × 6 м (1200 м³) це 7,2 обміну повітря на годину — на один пальник. TIG треба менше 1080 м³/год (0,9 обміну), самозахисному дроту за 25 мг/с — 27 000 м³/год (22,5).
Для епізодичного TIG у великому цеху розведення реальне, для MAG, порошкового дроту й електродів на виробництві — ні; і воно тримає лише середнє, а факел проходить через зону дихання раніше, ніж із чимось змішається. Межі для окремих речовин набагато нижчі за 1 мг/м³ (марганець 0,05 мг/м³ за респірабельною фракцією, таблиця нижче). Арифметика веде до вловлювання біля джерела.
Скільки можна: гранично допустимі концентрації
| Речовина | Межа, мг/м³ | Фракція | Статус | Звідки в димі |
|---|---|---|---|---|
| Шестивалентний хром Cr(VI) | 0,005 | респірабельна | обов’язковий у ЄС | Нержавійка та електроди з хромом — найнебезпечніший рядок списку |
| Нікель і його сполуки Ni | 0,01 | респірабельна | обов’язковий у ЄС | Нержавійка, нікелеві сплави, дріт по чавуну |
| Марганець Mn | 0,2 / 0,05 | вдихувана / респірабельна | орієнтовний (IOELV) | Майже будь-яка сталь: марганець є і в дроті, і в покритті електродів |
| Діоксид азоту NO₂ | 0,96 | газ | орієнтовний (IOELV) | Дуга робить його з повітря; найбільше за газового зварювання і плазмового різання |
| Оксид вуглецю CO | 23 | газ | орієнтовний (IOELV) | Розпад CO₂ в дузі за MAG, небезпечний у замкненому об’ємі |
| Озон O₃ | 0,2 | газ | національний | УФ дуги з кисню повітря: TIG і MIG по алюмінію |
| Оксид цинку ZnO | 0,1 | респірабельна | національний | Оцинкування — від нього ливарна лихоманка |
| Оксиди заліза Fe₂O₃ | 5 | вдихувана | національний | Будь-яка сталь; оцінюється як пил, власного значення в ЄС немає |
Значення європейські. Національні бувають суворіші, і на робочому місці діють саме вони — дивіться список свого нагляду. Витяжку добирають за ISO 21904, півмаски позначає EN 149.
Чи небезпечний зварювальний дим? Чому в безпеці зварювання він на першому місці
Інші небезпеки заявляють про себе самі: опік очей дугою болить за кілька годин, іскра підпалює за хвилини, удар струмом відчутний одразу (вогневі роботи, електробезпека). Дим — окрім цинку — того самого дня нічого відчутного не робить; пневмоконіоз, ураження нервової системи марганцем і рак накопичуються роками. Тому оцінка ризику при зварюванні починається з диму, а німецька TRGS 528 побудована довкола нього. Респіратор — лише одна ланка цього ланцюга (захист органів дихання).
Хлоровмісні розчинники (трихлоретилен і споріднені) під ультрафіолетом дуги розкладаються з утворенням фосгену — бойової отруйної речовини. Небезпека реальна навіть від залишків на ганчірці поблизу. Для знежирення перед зварюванням застосовують засоби без хлору, а ємності з розчинником тримають поза зоною зварювання.
Чому відчинені ворота не допомагають

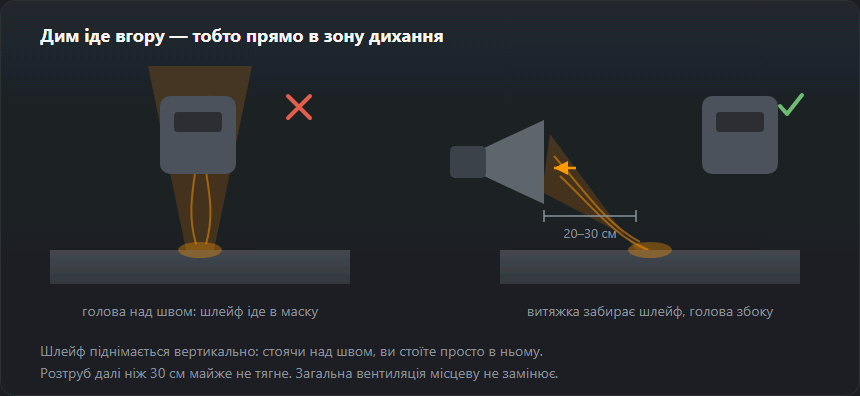
Загальний повітрообмін розбавляє аерозоль по об’єму цеху. Але концентрація, яка має значення, — та, що в зоні дихання, під маскою, за тридцять сантиметрів від дуги. Там вона в рази вища за середню по приміщенню, і провітрювання на неї майже не впливає.
Працює лише те, що прибирає дим у точці утворення, — відсмоктувачі різних типів розібрано нижче. А один прийом не коштує нічого: положення голови. Дим іде вгору, і якщо нахилятися просто над швом, ви дихаєте ним у найвищій концентрації; досить змістити голову вбік від факела.
Коли потрібен респіратор
Респіратор — не заміна витяжці, а доповнення до неї: у замкнених об’ємах, під час роботи по нержавійці та оцинковці, на монтажі, де витяжку не поставити. Проста протипилова маска-пелюстка від металевого диму захищає слабко; беруть фільтрувальну півмаску FFP3 за EN 149 або маску з примусовою подачею повітря.
Вловлювання біля джерела: як поставити відсмоктувач
У межах приблизно 300 мм від дуги й із перестановкою слідом за швом. У кожного типу своє застереження:
- Поворотний рукав із лійкою — для будь-якого процесу й будь-якої форми деталі, але лише якщо зварник постійно його переставляє.
- Щілинний відсмоктувач по краю столу — нічого не треба рухати на коротких швах в одному місці; у високих деталей факел піднімається вище зони його дії.
- Стіл із нижнім відсмоктуванням — лише для дрібних деталей; велика деталь перекриває ґратку, а дуга має бути близько до столу.
- Пальник із відсмоктуванням (MIG/MAG, порошковий дріт) — завжди біля джерела, зокрема на монтажі; зате пальник важчий, а надмірна тяга забирає захисний газ.
Як перевірити роботу відсмоктувача і типові помилки
Попросіть напарника подивитися збоку, поки ви варите: дим має загинатися в лійку одразу від дуги, а не спершу підніматися повз щиток. Типові помилки: лійка за спиною зварника або над головою — факел тягнеться через обличчя; шланг перегнутий чи пробитий; фільтр забитий (шум лишається, витрата зникає — дивіться на індикатор агрегату); лійку не переставляли від першого шва; тяга так близько, що зриває газовий захист і в шві з’являються пори — тоді змістіть лійку трохи вбік, а не вимикайте її.
Фільтрувальні агрегати: класи W1, W2, W3
Агрегати для зварювального диму випробовують за EN ISO 15012-1. За даними ABICOR BINZEL і arbeitsschutz-schweissen.de: W1 — ступінь очищення не менше 95 %, для нелегованої й низьколегованої сталі; W2 — понад 98 %, для легованої сталі з 5–30 % нікелю й хрому; W3 — понад 99 %, для високолегованої сталі й нікелевих сплавів понад 30 %. Клас говорить про повітря на виході з агрегату, а не про те, скільки диму ловить лійка.
Як вентилювати зварювальний цех
Приплив, а не лише витяжка. Кожен викинутий кубометр має повернутися; без організованого припливу він входить протягом через щілини й ворота, відсмоктувачі дають менше паспортного, а взимку все зачиняють. Приплив унизу, витяжка вгорі — туди, куди й так піднімається теплий факел.
Відчинені ворота — не рішення. У вітер вони задувають факел в обличчя сусідові й зривають захисний газ біля пальника, у штиль не роблять нічого. Підлоговий вентилятор — те саме: він рухає дим, але не видаляє його.
Рециркуляція. Повернення очищеного повітря в цех заощаджує опалення і для нелегованої сталі звичайне. Для нержавійки й нікелевих сплавів (хром(VI), нікель) у Німеччині, за тими самими джерелами, воно допускається лише через агрегати W3, перевірені IFA; інакше повітря викидають назовні.
Особливі випадки: нержавійка, оцинковка, фарба, алюміній, замкнені об’єми
Нержавійка. Хром(VI) і нікель — найнижчі межі в таблиці: відсмоктування обов’язкове, респіратор понад нього виправданий — див. дим нержавійки й хром(VI).
Оцинковка. Цинк знімають механічно на 25–50 мм у кожен бік від шва й варять із відсмоктуванням: ливарна лихоманка не безневинна й повторюється щоразу. Якщо ввечері з’явилися температура, озноб чи металевий присмак у роті: цього дня оцинковку більше не варити, вийти на свіже повітря, повідомити майстра, за задишки або якщо не минає — до лікаря.
Фарбований і ґрунтований метал. Покриття розкладаються в дузі на гази, яких у таблиці диму немає взагалі: зніміть їх у зоні шва до зварювання (із відсмоктуванням — зачищення пилить; старі фарби можуть містити свинець). Жодних хлоровмісних знежирювачів біля дуги: ультрафіолет перетворює їх на фосген.
Алюміній. Блискучий метал відбиває ультрафіолет дуги, який утворює озон у навколишньому повітрі — не у факелі, тому лійка ловить його гірше і загальна вентиляція важливіша, ніж на сталі (зварювання алюмінію).
Замкнені об’єми. Аргон і CO₂ важчі за повітря й витісняють кисень знизу: кисень контролювати безперервно, балони лишити назовні, провітрювати свіжим повітрям — ніколи киснем. Плюс наряд-допуск, спостерігач назовні й план евакуації.
Окремо й докладно
Добір півмаски, наддуву й відсмоктувача розібрано в захисті органів дихання, а найважчий випадок — дим нержавіючої сталі: шестивалентний хром, нікель і межа, що діє в Євросоюзі.
Черговість заходів: чому ЗІЗ ідуть останніми
Черговість — не питання смаку, а вимога рамкової директиви: спершу прибирають небезпеку, потім спиняють її технікою, потім змінюють організацію роботи, і лише наприкінці вдягають людину.
| Крок | Що це означає | У зварюванні це |
|---|---|---|
| S — Заміна | Прибрати джерело небезпеки або замінити його менш небезпечним | Інший метод або інший присадковий матеріал: TIG замість порошкового дроту, малодимний електрод, оцинкування зняте до зварювання |
| T — Технічні заходи | Спинити небезпеку біля джерела технікою, доки вона не дійшла до людини | Витяжка біля дуги на відстані до 300 мм, відсмоктувач на пальнику, вентиляція посту. Це і є той захід, що працює |
| O — Організаційні заходи | Змінити організацію роботи: хто, де, скільки часу і після якого навчання | Зміна людей на довгих швах, виділений пост, наряд на вогневі роботи, навчений нагляд |
| P — Засоби індивідуального захисту | Захищати саму людину — остання лінія, а не перша | Щиток, краги, костюм EN ISO 11611, FFP3 або маска з подачею повітря. Не замінює витяжку, а доповнює її |
Німецький звід правил
Якщо ви працюєте або збираєтеся працювати в Німеччині, саме ці документи показує роботодавець і перевіряє нагляд. Вісь усього — TRGS 528: від неї залежить, чи вистачить на вашій роботі вентиляції, чи обов’язкові витяжка й медогляди.
| Документ | Що регулює |
|---|---|
| TRGS 528 Schweißtechnische Arbeiten | Головний документ щодо зварювальних робіт у Німеччині: оцінка ризику, класифікація диму, коли досить вентиляції, а коли обов’язкові витяжка й медогляди |
| DGUV Information 209-010 Lichtbogenschweißen | Практика дугового зварювання: робоче місце, кабіни, екрани, витяжки, робота в замкнених об’ємах |
| DGUV Information 209-016 Schadstoffe beim Schweißen | Шкідливі речовини: що утворюється за кожного методу й матеріалу, скільки його і чим це обмежують |
| DGUV Regel 100-500 Kapitel 2.26: Schweißen, Schneiden | Правила ведення зварювальних і різальних робіт на підприємстві, зокрема вогневих |
| ASR A3.6 Lüftung | Вентиляція робочих приміщень: кратність повітрообміну, на яку спирається оцінка за TRGS 528 |
Часті питання
Чи правда, що молоко допомагає?
Ні. Це стійкий міф: молоко не виводить метали з легень і жодним чином не впливає на вдихання аерозолю. Єдине, що працює, — не вдихати: місцева витяжка, положення голови поза факелом і респіратор там, де витяжки немає.
Чому після зварювання оцинковки морозить?
Це ливарна лихоманка від оксиду цинку: температура, озноб і ломота за кілька годин після роботи, минає приблизно за добу. Профілактика одна — видаляти цинк у зоні шва до зварювання й працювати з витяжкою.
Чим небезпечне зварювання нержавійки для дихання?
Сполуками шестивалентного хрому та нікелем у складі диму, які визнані канцерогенними. Саме тому по нержавійці витяжка обов’язкова, а не бажана, і це той випадок, коли респіратор виправданий навіть за її наявності.
Скільки диму виділяється під час зварювання MAG?
Суцільним дротом близько 2–8 мг за секунду горіння дуги, тобто 7,2–28,8 г за годину горіння; за 8-годинну зміну при 30 % горіння — 17,3–69,1 г. TIG дає менше 1 мг/с. Точне значення для оцінки ризику беруть із паспорта дроту або з DGUV Information 209-016.
На якій відстані від дуги ставити витяжку?
У межах приблизно 300 мм, збоку й трохи вище шва, і переставляти слідом за роботою. На 600 мм рукав ловить лише малу частку. Якщо в швах пішли пори — тяга зриває газовий захист.
Чи вистачить вентилятора?
Ні. Вентилятор рухає факел, але не видаляє його, здуває дим на сусіда й зриває захисний газ, через що з’являються пори. У цеху потрібен відсмоктувач біля дуги плюс загальнообмінна вентиляція з організованим припливом.
Оновлено: