Spawanie elektrodą 2,5 mm: prąd, zużycie, suszenie i spawarka
Elektroda 2,5 mm w pozycji podolnej — 70–100 A, zacznij od 85 A. W pionie 60–85 A, na suficie 55–80 A. Spawa się nią blachę 2–4 mm; w kilogramie jest 44 sztuk o długości 350 mm, filtr przyłbicy — DIN 10–11.
Własny przypadek — pozycję, otulinę, grubość — policzy kalkulator prądu; otworzy się od razu z elektrodą 2,5 mm. Wszystkie średnice od 1,6 do 6 mm są w tabeli prądu dla średnicy elektrody. Wartości dla elektrody rutylowej na stali niestopowej, z tej samej tabeli, z której liczy kalkulator prądu. Jeśli na paczce podano inny zakres, rację ma producent.

Prąd dla elektrody 2,5 mm według pozycji i otuliny
| Pozycja | Rutylowa | Zasadowa | Celulozowa | DIN, rutylowa |
|---|---|---|---|---|
| Podolna (PA) | 70–100 (85) | 75–105 (90) | 65–95 (80) | 10–11 |
| Naścienna (PC) | 65–90 (75) | 65–95 (80) | 60–85 (75) | 10–11 |
| Pionowa (PF) | 60–85 (70) | 60–90 (75) | 55–80 (70) | 10–11 |
| Sufitowa (PE) | 55–80 (70) | 60–85 (70) | 55–75 (65) | 10 |
Poprawki takie jak w kalkulatorze: naścienna ×0,9, pionowa ×0,85, sufitowa ×0,8; otulina zasadowa ×1,05, celulozowa ×0,95. Rutylowa pracuje na prądzie przemiennym i stałym, zasadowa zwykle wymaga prądu stałego z elektrodą na plusie, celulozowa tak samo. Długość łuku — od 0,8 do jednej średnicy elektrody.
Jaką grubość blachy spawa się elektrodą 2,5 mm
Według tabeli serwisu elektrodę 2,5 mm bierze się do blachy 2–4 mm. Bliżej 2 mm lepiej sprawdza się 2 mm, bliżej 4 mm — 3,2 mm albo kilka ściegów.
| Elektroda, mm | Grubość, mm | Podolna, A | Sztuk w 1 kg |
|---|---|---|---|
| 2,0 | 1,5–3 | 50–80 | 80 |
| 2,5 | 2–4 | 70–100 | 44 |
| 3,2 | 3–6 | 90–140 | 27 |
Ile elektrod 2,5 mm jest w kilogramie i w paczce 5 kg
| Elektroda, mm | Długość, mm | Masa jednej, g | Sztuk w 1 kg | Sztuk w paczce 5 kg |
|---|---|---|---|---|
| 2,5 | 300 | 19,7 | 51 | 254 |
| 2,5 | 350 | 22,9 | 44 | 218 |
| 2,5 | 450 | 29,5 | 34 | 170 |
Masa obejmuje rdzeń z otuliną: π/4 · d² · L · 7,85 g/cm³ · 1,7, gdzie 1,7 mówi, ile razy otulina zwiększa masę rdzenia. Tym samym wzorem kalkulator zużycia elektrod zamienia kilogramy na sztuki i liczy zużycie na metr spoiny. Grubość otuliny różni się między markami, więc liczba sztuk w paczce może się trochę różnić.
Suszenie elektrod 2,5 mm: według otuliny, nie średnicy
Tryb zależy tylko od otuliny: cienka i gruba elektroda tej samej marki suszą się tak samo. Zasadowe z otwartej paczki suszy się zawsze, rutylowe tylko zawilgocone, celulozowych nie wkłada się do pieca.
| Otulina | Temperatura | Czas | Przechowywanie po |
|---|---|---|---|
| Rutylowa | 70–120 °C | 1–2 h | Suche miejsce, zwykle wystarcza zamknięte opakowanie |
| Zasadowa | 300–350 °C | 2 h | Termos 100–150 °C, otwarte opakowanie z powrotem do suszarki |
| Celulozowa | nie suszyć | — | Sucho (szafka 40–50 °C dopuszczalna), w piecu nie suszyć |
| Kwaśna | 100–150 °C | 1 h | Suche miejsce |
Warunki suszenia dla konkretnych marek (OK 48.00, FOX EV 50, UONI, LB-52) i ile razy można suszyć — w tabeli suszenia elektrod.
Jaka spawarka do elektrody 2,5 mm
Górna granica zakresu w pozycji podolnej to 100 A, elektrodą zasadową 105 A. Pod taki prąd tabela doboru podaje spawarkę od 140 A. Ile wytrzyma bez przerwy, decyduje cykl pracy: niżej przykład dla tabliczki „60 % przy 140 A”.
| Prąd roboczy, A | Cykl pracy przy tym prądzie, % | Spawanie, min na 10 |
|---|---|---|
| 70 (dół zakresu) | 100 | 10 |
| 85 (środek) | 100 | 10 |
| 100 (góra) | 100 | 10 |
| 105 (góra, zasadowa) | 100 | 10 |
Swoją spawarkę — prąd i cykl z tabliczki — sprawdzisz w kalkulatorze cyklu pracy; co jeszcze czytać w danych, opisuje poradnik jaką spawarkę wybrać.
Typowe błędy przy elektrodzie 2,5 mm
- Prąd poniżej 70 A. Elektroda się przykleja, spoina jest wąska i wysoka, bez przetopu. Dodać 10–15 A; inne przyczyny — w artykule dlaczego elektroda się przykleja.
- Prąd powyżej 100 A. Dużo rozprysku, elektroda pod koniec się czerwieni, na krawędziach podtopienia. Ująć 10–20 A, wziąć cieńszą elektrodę.
- W pionie ten sam prąd co w podolnej. W pionie górna granica to 85 A, wyżej jeziorko spływa. Obniżyć o 15 % względem podolnej.
- Nie ta grubość. Poniżej 2 mm elektroda 2,5 mm łatwo przepala, powyżej 4 mm nie przetapia w jednym ściegu. Do cieńszej blachy — 2 mm, do grubszej — ukosowanie i kilka ściegów albo 3,2 mm.
- Zasadowa z otwartej paczki bez suszenia. Łuk się rwie, w spoinie są pory. Suszenie — 300–350 °C (2 h), prąd stały, elektroda na plusie.
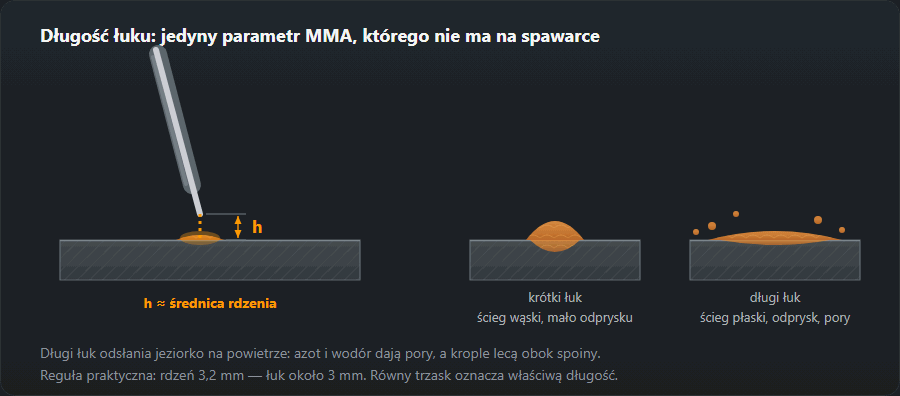
- Za długi łuk. Trzymaj 2–2,5 mm. Dłuższy — rozprysk i pory, krótszy — elektroda się przykleja.
Inne średnice
Każda średnica osobno: Elektroda 2 mm · Elektroda 3,2 mm · Elektroda 4 mm. Wszystkie, z grubością i prądem w pozycjach — w tabeli prądu dla średnicy elektrody.
Częste pytania
Jaki prąd do elektrody 2,5 mm w pionie i na suficie?
Rutylową 2,5 mm w pionie 60–85 A, na suficie 55–80 A, zasadową 60–90 i 60–85 A. To o 15 i 20 % mniej niż w pozycji podolnej (70–100 A).
Ile elektrod 2,5 mm jest w 1 kg i w paczce 5 kg?
Elektrod 2,5 mm o długości 300, 350 i 450 mm jest w kilogramie 51, 44 i 34 szt., w paczce 5 kg — 254, 218 i 170. Jedna elektroda 2,5 × 350 mm waży około 22,9 g.
Jaką grubość blachy spawa elektroda 2,5 mm?
Elektroda 2,5 mm — blachę 2–4 mm. Poniżej 2 mm bierze się 2 mm, powyżej 4 mm — 3,2 mm albo kilka ściegów z ukosowaniem.
Czy elektrody 2,5 mm trzeba suszyć?
To zależy od otuliny, nie od średnicy: zasadowe — 300–350 °C (2 h), rutylowe, jeśli zawilgły, — 70–120 °C (1–2 h), celulozowych się nie suszy.
Jaki stopień zaciemnienia do elektrody 2,5 mm?
Dla 2,5 mm w pozycji podolnej (70–100 A) — DIN 10–11, w pionie (60–85 A) — DIN 10–11. Pod własny prąd — w kalkulatorze zaciemnienia.
Czy spawarka 140 A wystarczy do elektrody 2,5 mm?
Prądowo tak: góra zakresu to 100 A, zasadową 105 A. Przy cyklu 60 % przy 140 A na 100 A spawa 10 min na 10, na 85 A — 10 min.
Aktualizacja: