Uchwyt MIG/MAG: części eksploatacyjne
W uchwycie zużywają się trzy części i każda psuje łuk po swojemu. Kto nauczy się rozróżniać objawy, rozwiąże połowę problemów z półautomatem w pięć minut, bez wzywania serwisu.
Co się zużywa

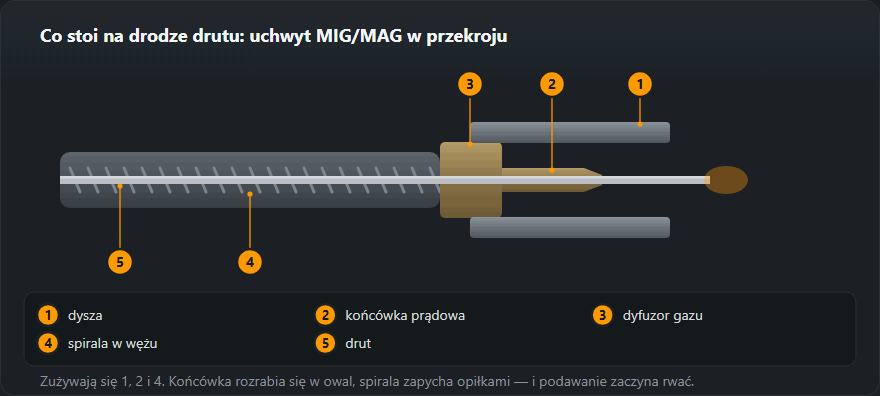
| Część | Za co odpowiada | Objaw zużycia | Trwałość |
|---|---|---|---|
| Końcówka prądowa | Przekazuje prąd na drut | Łuk „pływa”, prąd niestabilny, drut przypala się do końcówki | Od zmiany do tygodnia |
| Dysza gazowa | Kształtuje osłonę gazową | Przywarte odpryski, pory w spoinie | Czyścić co godzinę, wymieniać po tygodniach |
| Rozdzielacz gazu | Rozprowadza gaz równomiernie | Osłona zawirowana, pory mimo dobrego przepływu | Tygodnie |
| Spirala prowadząca | Prowadzi drut w wężu | Drut idzie szarpnięciami, przyspiesza i zwalnia | Miesiące |
| Rolki podające | Popychają drut | Poślizg, wiórki z drutu | Miesiące |
Końcówka prądowa
Przez nią płynie prąd, a otwór stopniowo się rozrabia. Gdy luz staje się większy niż potrzeba, styk robi się przerywany: łuk raz się wzmacnia, raz słabnie, a spoina wychodzi nierówna. Końcówka jest najtańszą częścią zużywalną i najczęstszą przyczyną tego, że „spawarka zaczęła źle spawać”.
Średnicę końcówki dobiera się ściśle do drutu: 0,8 do 0,8, 1,0 do 1,0. Końcówkę większą stosuje się tylko do aluminium, gdzie drut jest miększy i rozszerza się od ciepła.
Zdejmij końcówkę i spójrz pod światło. Otwór okrągły — nadaje się, owalny albo z wyszczerbieniami — do wymiany. Osobno sprawdź, czy drut nie przypalił się do czoła: to pewny znak, że końcówka jest przegrzana, a jej osadzenie w uchwycie się poluzowało.
Dysza i osłona
Odpryski przywarte do dyszy zwężają strumień gazu i tworzą zawirowania — gaz zaczyna zasysać powietrze, a w spoinie pojawiają się pęcherze. Dlatego dyszę czyści się regularnie, a nie dopiero gdy zarośnie całkowicie, i pokrywa sprayem antyodpryskowym bez silikonu.
Wylot drutu z dyszy utrzymuje się w granicach 10–15 średnic. Więcej — spada prąd i przetop, mniej — dysza zarasta szybciej. Powiązanie podawania, prądu i wylotu policzy kalkulator prędkości podawania drutu.
Spirala i podawanie
Spirala to kanał prowadzący wewnątrz węża. Zapycha się pyłem miedzianym i stalowym z drutu, przez co podawanie staje się szarpane. Przedmuchanie sprężonym powietrzem raz w miesiącu wydłuża jej życie wielokrotnie.
- Stal — spirala stalowa.
- Aluminium i nierdzewka — teflonowa: stalowa rysuje miękki drut, a wiórki zapychają kanał.
- Węża nie zwijać w kręgi podczas pracy: na zgięciu tarcie gwałtownie rośnie.
Jeśli drut idzie szarpnięciami, przyczyny krok po kroku są na stronie problemy z podawaniem drutu.
Dobór uchwytu do prądu: co znaczy „250 A przy 60 %”
Na uchwycie, tak jak na spawarce, podaje się prąd przy określonym cyklu pracy w dziesięciominutowym okresie. „250 A przy 60 %” oznacza, że przy 250 A uchwyt może pracować 6 minut z każdych 10, a potem musi stygnąć. Uchwyt nie ma zabezpieczenia termicznego jak spawarka — przeciążony po prostu się grzeje, a pierwsze cierpią końcówka, dyfuzor i izolacja rękojeści.
Przeliczenie na inny prąd robi się tą samą zależnością kwadratową, której używa kalkulator cyklu pracy: cykl rośnie z kwadratem stosunku prądów.
- Przy 200 A: 60 % × (250 / 200)² ≈ 94 % — prawie praca ciągła.
- Praca ciągła (100 %): 250 × √0,6 ≈ 194 A.
- Przy 280 A: 60 % × (250 / 280)² ≈ 48 % — już poniżej połowy czasu.
To szacunek dla porównania uchwytów; wiążące są dane producenta. Praktyczna zasada: uchwyt dobiera się tak, żeby typowy prąd pracy wypadał wyraźnie poniżej prądu tabliczkowego, bo długie spoiny w pozycji podolnej zbliżają się do pracy ciągłej.
CO₂ czy mieszanka: dlaczego obciążalność spada
Producenci często podają na uchwycie dwie wartości: dla CO₂ i dla mieszanki argonowej M21. Druga jest niższa. Łuk w mieszance argonowej silniej promieniuje ciepło na dyszę i końcówkę, więc ten sam uchwyt grzeje się bardziej przy tym samym prądzie. Jeśli spawasz w M21, a w katalogu jest tylko wartość dla CO₂, licz z zapasem. Który gaz do czego, wyjaśnia dobór gazu osłonowego.
Końcówki prądowe: średnica, gwint, materiał
| Cecha | Co sprawdzić | Błąd, który się zdarza |
|---|---|---|
| Średnica otworu | Wybita na końcówce, równa drutowi (0,8 / 1,0 / 1,2); do aluminium większa | Końcówka 1,0 na drut 0,8 — łuk „pływa” od pierwszej minuty |
| Gwint | M6 w mniejszych uchwytach, M8 w większych — zgodnie z dyfuzorem | Końcówka „prawie pasuje” i siedzi na dwóch zwojach |
| Materiał | Miedź E-Cu do ogólnej pracy, CuCrZr przy dużych prądach i długich zmianach | Najtańsze końcówki bez oznaczenia rozkalibrowują się szybciej |
| Dokręcenie | Kluczem lub szczypcami do oporu, bez siły | Końcówka dokręcona palcami grzeje się na styku |
Gwint i długość końcówki muszą pasować do dyfuzora konkretnej serii uchwytu — zamienniki kupuje się po oznaczeniu uchwytu, nie „na oko”.
Dysze i położenie końcówki
- Cylindryczna — najszersza osłona gazowa, do spoin czołowych i długich ściegów na płasko.
- Stożkowa — do pachwin i ciasnych miejsc; węższy wylot zarasta szybciej, więc częściej się ją czyści.
- Położenie końcówki. Przy łuku zwarciowym na cienkiej blasze końcówka stoi równo z dyszą lub lekko wystaje, przy łuku natryskowym i dużych prądach — schowana w dyszy, dalej od jeziorka i ciepła.
Wylot drutu z dyszy trzyma się w granicach 10–15 średnic, jak podano wyżej; zmiana położenia końcówki nie zwalnia z tej zasady.
Przykład: uchwyt do warsztatu, drut 1,0, M21
Warsztat konstrukcji stalowych, drut 1,0 mm, prąd pracy 180–220 A, gaz M21, spoiny pachwinowe po kilkadziesiąt centymetrów.
- Najwyższy prąd pracy 220 A. Uchwyt „250 A przy 60 % w CO₂” daje przy 220 A około 60 % × (250 / 220)² ≈ 77 %, ale w M21 jego obciążalność jest niższa — zapas topnieje.
- Wniosek: albo uchwyt klasy wyżej, albo sprawdzenie w katalogu wartości dla mieszanki.
- Końcówki 1,0, gwint zgodny z dyfuzorem, przy dwóch zmianach — CuCrZr.
- Dysza stożkowa do pachwin, spray antyodpryskowy bez silikonu.
- Spirala stalowa, przedmuchiwana co miesiąc — zob. serwis spawarki.
Typowe błędy przy uchwycie
- Stukanie dyszą o detal, żeby strząsnąć odpryski. Pęka izolator i dysza zaczyna przewodzić prąd — łuk przeskakuje na dyszę.
- Brak dyfuzora albo jego uszkodzenie. Gaz wychodzi nierówno, a odpryski dostają się do wnętrza uchwytu.
- Szlifowanie odprysków z końcówki. Otwór traci okrągłość; taniej i szybciej jest końcówkę wymienić.
- Przeciążony uchwyt „bo spawarka daje więcej”. Prąd spawarki to nie prąd uchwytu — decyduje słabsze ogniwo.
Częste pytania
Jak często wymieniać końcówkę prądową?
Według stanu, nie kalendarza: przy intensywnej pracy bywa że raz na zmianę, przy rzadkiej raz na kilka tygodni. Objawem jest „pływający” łuk i niestabilny prąd. Końcówka kosztuje grosze, a psuje robotę wyraźnie, więc zapas trzyma się pod ręką.
Dlaczego drut przypala się do końcówki?
Najczęściej przez przegrzanie: za mały wylot, za wysoki prąd dla danej średnicy albo poluzowane osadzenie końcówki w uchwycie. Sprawdź dokręcenie — zły styk grzeje samo połączenie.
Czy do nierdzewki potrzebna jest spirala teflonowa?
Wskazana. Spirala stalowa rysuje drut, wiórki zapychają kanał i podawanie staje się szarpane. Do aluminium spirala teflonowa jest obowiązkowa: drut jest miększy i bez niej praktycznie nie idzie.
Jaki uchwyt MIG do spawarki 200 A?
Taki, przy którym typowy prąd pracy wypada wyraźnie poniżej tabliczkowego. Uchwyt „250 A przy 60 %” przy 200 A pracuje według zależności kwadratowej około 94 % czasu, więc do spawarki 200 A wystarcza. Przy spawaniu w mieszance M21 trzeba sprawdzić wartość dla mieszanki — bywa niższa niż dla CO₂.
Końcówka prądowa M6 czy M8?
Decyduje dyfuzor konkretnego uchwytu: mniejsze serie mają zwykle gwint M6, większe M8. Końcówkę kupuje się po oznaczeniu uchwytu i średnicy drutu, a nie po samym gwincie, bo różnią się też długością.
Czym różni się końcówka CuCrZr od zwykłej miedzianej?
Stop miedzi z chromem i cyrkonem jest twardszy i lepiej znosi wysoką temperaturę, więc otwór wolniej się rozkalibrowuje. Opłaca się przy dużych prądach i pracy na dwie zmiany; przy dorywczym spawaniu zwykła końcówka z miedzi E-Cu w zupełności wystarcza.
Aktualizacja: