Forța de îndoire a tablei — calculator (tone)
O tablă de 2 mm din oțel S235 îndoită liber pe o matriță cu deschiderea V = 16 mm cere o forță de aproximativ 16,6 tone pe metru de îndoire. Introduceți grosimea, deschiderea matriței, lungimea îndoirii și materialul — calculatorul dă forța în tone, t/m și kN, deschiderea V recomandată, raza interioară și aripa minimă.
Răspuns scurt
Forța de îndoire liberă (în aer) la 90° se calculează cu formula producătorului de prese abkant Bystronic: F = Rm·s²·L/V·(1 + 4·s/V), unde Rm este rezistența la rupere în N/mm², s grosimea, V deschiderea matriței și L lungimea îndoirii (cu L în metri rezultatul iese în kN); tone-forță = kN / 9,81. Exemplu: S235 (Rm ≈ 435), s = 2 mm, V = 16 mm, L = 1 m — 163 kN, adică 16,6 t. Deschiderea se alege între 6 și 12·s, raza interioară iese ≈ 0,16·V (2,6 mm), iar aripa trebuie să aibă cel puțin 0,7–0,8·V (11–13 mm).

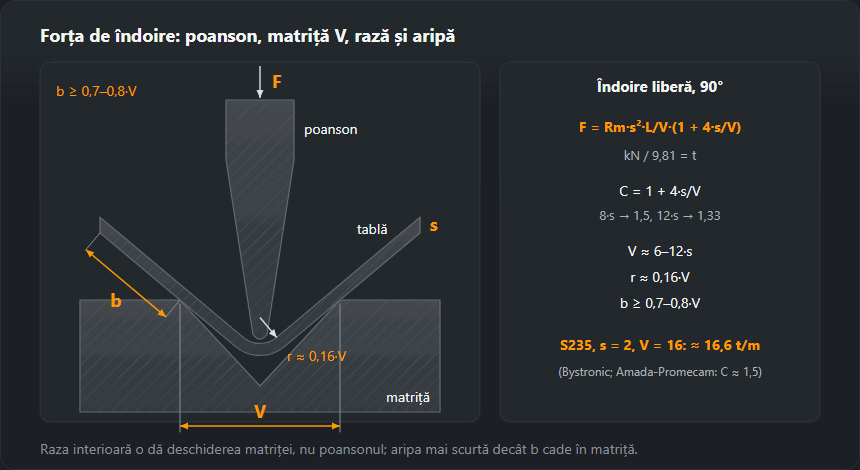
Formula forței de îndoire și coeficientul C
La îndoirea liberă tabla stă pe cei doi umeri ai matriței, iar poansonul apasă la mijloc — ca o grindă pe două reazeme. De aici grosimea la pătrat la numărător și deschiderea matriței la numitor. Producătorii o scriu așa:
- Bystronic (catalogul de scule): F = Rm·s²/V·(1 + 4·s/V) — kN pe metru, cu Rm în N/mm², s și V în mm. Tabelul lor de forțe pentru Rm 420 este calculat cu această formulă.
- Tabelul Amada-Promecam (R = 45 kgf/mm²) urmează F = 1,5·R·s²/V t/m — același coeficient 1,5 pe care îl dă Bystronic la V = 8·s.
Forma generală F = C·Rm·s²·L/V este corectă, dar C nu este constant: C = 1 + 4·s/V dă 1,67 la V = 6·s, 1,50 la 8·s, 1,40 la 10·s și 1,33 la 12·s. De aici „1,33” și „1,42” din diverse materiale: 1,42 este C la V ≈ 9,5·s, iar 1,33 la V = 12·s. Calculatorul folosește formula Bystronic și arată rezultatul cu „1,42” pentru comparație — la V = 8·s este cu 5–6 % mai mic. Conversia în tone-forță: t = kN / 9,81 (tabelele producătorilor rotunjesc adesea 10 kN ≈ 1 t).
Tabel cu forțe de îndoire, t/m
Valori pentru oțel de construcții S235 cu Rm mediu din normă și îndoire liberă la 90°. Pentru o piesă de lungime L, înmulțiți cu L în metri.
| s, mm \ V, mm | V6 | V8 | V10 | V12 | V16 | V20 | V25 | V32 | V40 | V50 | V63 | V80 | V100 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 0,8 | 7,3 | 5,0 | 3,7 | — | — | — | — | — | — | — | — | — | — |
| 1 | 12,3 | 8,3 | 6,2 | 4,9 | — | — | — | — | — | — | — | — | — |
| 1,2 | — | 12,8 | 9,5 | 7,5 | — | — | — | — | — | — | — | — | — |
| 1,5 | — | — | 16,0 | 12,5 | 8,6 | — | — | — | — | — | — | — | — |
| 2 | — | — | — | 24,6 | 16,6 | 12,4 | 9,4 | — | — | — | — | — | — |
| 2,5 | — | — | — | — | 28,2 | 20,8 | 15,5 | 11,4 | — | — | — | — | — |
| 3 | — | — | — | — | — | 31,9 | 23,6 | 17,2 | — | — | — | — | — |
| 4 | — | — | — | — | — | — | 47 | 33 | 25 | 19 | — | — | — |
| 5 | — | — | — | — | — | — | — | 56 | 42 | 31 | 23 | — | — |
| 6 | — | — | — | — | — | — | — | — | 64 | 47 | 35 | — | — |
| 8 | — | — | — | — | — | — | — | — | — | 93 | 68 | 50 | 37 |
| 10 | — | — | — | — | — | — | — | — | — | — | 115 | 83 | 62 |
| 12 | — | — | — | — | — | — | — | — | — | — | — | 128 | 95 |
Forța este proporțională cu Rm: pentru S355 (Rm ≈ 550) valorile sunt de circa 1,26 ori mai mari, pentru inoxul 1.4301 (645) de 1,48 ori, pentru aluminiul AlMg3 H22 (245) de 0,56 ori. Comparație cu tabelul Bystronic: tablă de 2 mm pe V16 la Rm 420 — 160 kN/m; calculatorul cu Rm 420 dă 157,5 kN/m.
Exemplu de calcul
Tablă de 2 mm, S235, matriță de 16 mm, îndoire pe 1 m. V/s = 8, C = 1 + 4·2/16 = 1,50. F = 435·2²/16·1,50 = 163 kN = 16,6 t. S235 are după normă Rm 360–510, deci o tablă reală va cere între 13,8 și 19,5 t/m. Formula cu 1,42 ar da 15,7 t.
Tablă de 3 mm, S355, matriță de 24 mm, lungime de îndoire 2,5 m. F = 773 kN ≈ 79 t, la limita superioară a Rm, 630 — 90 t. O presă abkant de 100 t face față, dar sculele se verifică separat: sarcina admisă a poansonului și a matriței este marcată pe ele în kN/m, iar aici sunt necesari 354 kN/m.
Deschiderea matriței V, raza interioară și aripa minimă
Bystronic și Amada-Promecam dau aceeași recomandare: la 0,5–2,5 mm V = 6·s, 3–8 mm — 8·s, 9–10 mm — 10·s, de la 12 mm — 12·s; în multe ateliere se folosește pentru oțel „regula lui 8”, V = 8·s la toate grosimile. O matriță îngustă cere forță mai mare și lasă urme, una largă dă rază mare și unghi mai împrăștiat.
- Raza interioară la îndoirea liberă nu o dă poansonul, ci matrița: r ≈ 0,16·V (circa V/6) — așa la ambii producători.
- Aripa minimă — ca tabla să nu cadă în matriță, aripa trebuie să se sprijine pe umăr: ≈ 0,7·V după tabelul Amada-Promecam, 0,7–0,8·V după Bystronic.
| s, mm | V, mm | r ≈ 0,16·V, mm | Aripa min., mm | Forța, t/m |
|---|---|---|---|---|
| 1 | 6·s = 6 | 1,0 | 4,2–4,8 | 12,3 |
| 1,5 | 6·s = 9 | 1,4 | 6,3–7,2 | 18,5 |
| 2 | 6·s = 12 | 1,9 | 8,4–9,6 | 24,6 |
| 2,5 | 6·s = 15 | 2,4 | 10,5–12,0 | 30,8 |
| 3 | 8·s = 24 | 3,8 | 17–19 | 25,0 |
| 4 | 8·s = 32 | 5,1 | 22–26 | 33,3 |
| 5 | 8·s = 40 | 6,4 | 28–32 | 41,6 |
| 6 | 8·s = 48 | 7,7 | 34–38 | 49,9 |
| 8 | 8·s = 64 | 10,2 | 45–51 | 66,5 |
| 10 | 10·s = 100 | 16,0 | 70–80 | 62,1 |
| 12 | 12·s = 144 | 23,0 | 101–115 | 59,1 |
| 15 | 12·s = 180 | 28,8 | 126–144 | 73,9 |
Raza obținută efectiv la mașină se introduce în calculatorul de desfășurată — de ea depind factorul K și lungimea semifabricatului.
Rezistența Rm după material
În calcul intră rezistența la rupere Rm, nu limita de curgere. Calculatorul ia mijlocul intervalului din normă; când alegeți presa cu rezervă, calculați cu limita superioară sau cu Rm din certificatul tablei.
| Material | Normă | Rm, N/mm² | Rm în calcul | t/m (s = 2, V = 16) | t/m la Rm max |
|---|---|---|---|---|---|
| Oțel S235 | EN 10025-2 | 360–510 | 435 | 16,6 | 19,5 |
| Oțel S275 | EN 10025-2 | 410–560 | 485 | 18,5 | 21,4 |
| Oțel S355 | EN 10025-2 | 470–630 | 550 | 21,0 | 24,1 |
| Inox 1.4301 (tablă C până la 8 mm) | EN 10088-2 | 540–750 | 645 | 24,7 | 28,7 |
| Aluminiu EN AW-5754 (AlMg3) H22 | EN 485-2 | 220–270 | 245 | 9,4 | 10,3 |
Pentru S235 și S355 mai subțiri de 3 mm, EN 10025-2 dă alt interval (S355: 510–680), iar pentru tabla groasă inox (P) — 520–720. Masa tablei o dă calculatorul de greutate a tablei.
Ce nu ia în calcul calculatorul
- Metoda de îndoire. Formula este pentru îndoirea liberă. Calibrarea în matriță și ștanțarea (coining) cer, după Bystronic, de 4–8 ori mai multă forță.
- Țunderul. Tabla laminată la cald cu țunder crește forța de 1,05–1,1 ori.
- Sarcina pe scule. Fiecare poanson și fiecare matriță au sarcina lor admisă, în kN/m; o piesă scurtă pe o presă lungă încarcă sculele mai mult decât arată tonajul mașinii.
- Unghiul. Formulele și tabelele producătorilor sunt pentru îndoiri la 90°; îndoirile ascuțite pe matriță de 30° și fălțuirea cer alte scule și alte forțe.
Lungimea tablei înainte de îndoire o dă desfășurata tablei îndoite, masa — greutatea tablei, iar celelalte instrumente sunt în secțiunea de calculatoare.
Întrebări frecvente
Cum se calculează forța de îndoire la presa abkant?
Pentru îndoirea liberă la 90°: F = Rm·s²·L/V·(1 + 4·s/V), în kN cu Rm în N/mm², s și V în mm, L în m; tone = kN / 9,81. Pentru S235, s = 2 mm, V = 16 mm și L = 1 m — circa 16,6 t.
Câte tone sunt necesare pentru a îndoi tablă de 3 mm lungă de 3 metri?
Oțel S235 pe matriță de 24 mm (8·s): circa 25,0 t/m, deci 75 t pe 3 m; cu Rm la limita superioară 510 — 88 t. Pentru S355 — circa 95 t.
Ce deschidere de matriță V alegem pentru grosimea tablei?
După tabelele Bystronic și Amada-Promecam: până la 2,5 mm — 6·s, 3–8 mm — 8·s, 9–10 mm — 10·s, de la 12 mm — 12·s. Pentru tablă de 2 mm înseamnă V12, dar mulți o îndoaie pe V16 (8·s) — forță mai mică, rază mai mare.
Ce rază interioară iese la îndoirea liberă?
Circa 16 % din deschiderea matriței: r ≈ 0,16·V. Pe matrița de 16 mm — circa 2,6 mm, pe cea de 24 mm — 3,8 mm, indiferent de raza poansonului, dacă e mai mică.
Care este lungimea minimă a aripii la îndoire?
Aproximativ 0,7–0,8·V: pe matrița de 16 mm aripa trebuie să aibă cel puțin 11–13 mm, altfel alunecă în matriță. O aripă scurtă se îndoaie pe o matriță mai îngustă — cu forță mai mare.
Actualizat: