Siła gięcia blachy — kalkulator (tony)
Blacha 2 mm ze stali S235 na matrycy o szerokości V = 16 mm gnie się swobodnie z siłą około 16,6 t na metr długości gięcia. Wpisz grubość, szerokość matrycy, długość gięcia i materiał — kalkulator poda siłę w tonach, t/m i kN, zalecaną szerokość V, promień wewnętrzny i minimalną półkę.
Krótka odpowiedź
Siłę gięcia swobodnego na 90° liczy się wzorem producenta pras krawędziowych Bystronic: F = Rm·s²·L/V·(1 + 4·s/V), gdzie Rm — wytrzymałość na rozciąganie, N/mm², s — grubość, V — szerokość matrycy, L — długość gięcia (z L w metrach wynik wychodzi w kN); tony = kN / 9,81. Przykład: S235 (Rm ≈ 435), s = 2 mm, V = 16 mm, L = 1 m — 163 kN, czyli 16,6 t. Matrycę dobiera się 6–12·s, promień wewnętrzny wychodzi ≈ 0,16·V (2,6 mm), a półka nie może być krótsza niż 0,7–0,8·V (11–13 mm).

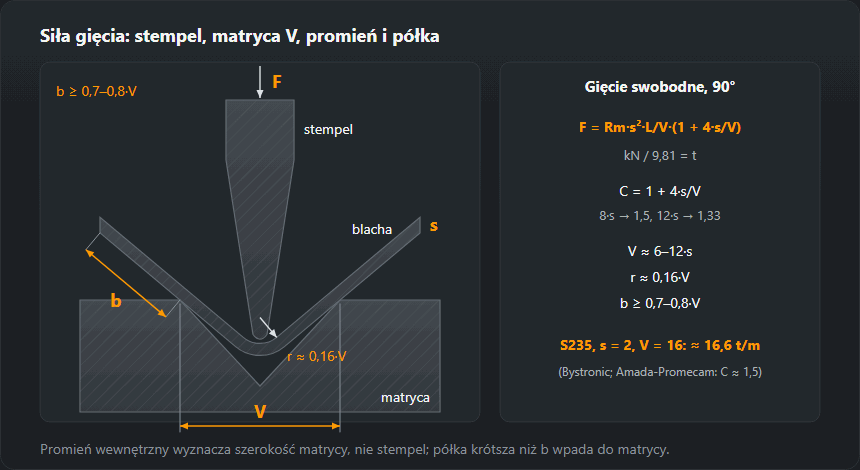
Wzór na siłę gięcia i współczynnik C
Przy gięciu swobodnym blacha leży na dwóch krawędziach matrycy, a stempel naciska pośrodku — jak belka na dwóch podporach. Stąd kwadrat grubości w liczniku i szerokość matrycy w mianowniku. Producenci zapisują to tak:
- Bystronic (katalog narzędzi): F = Rm·s²/V·(1 + 4·s/V) — kN na metr przy Rm w N/mm², s i V w mm. Tym wzorem policzona jest ich tabela sił dla Rm 420.
- Tabela Amada-Promecam (R = 45 kG/mm²) pokrywa się z F = 1,5·R·s²/V t/m — ten sam współczynnik 1,5, co u Bystronic przy V = 8·s.
Ogólny zapis F = C·Rm·s²·L/V jest poprawny, ale C nie jest stały: C = 1 + 4·s/V daje 1,67 przy V = 6·s, 1,50 przy 8·s, 1,40 przy 10·s i 1,33 przy 12·s. Stąd rozrzut „1,33” i „1,42” w opracowaniach: 1,42 to C przy V ≈ 9,5·s, a 1,33 — przy V = 12·s. Kalkulator liczy wg Bystronic, a wynik wg „1,42” pokazuje dla porównania: przy V = 8·s jest o 5–6 % niższy. Przeliczenie na tony: t = kN / 9,81 (w tabelach producentów często zaokrągla się 10 kN ≈ 1 t).
Tabela sił gięcia, t/m
Wartości dla stali konstrukcyjnej S235 ze średnim Rm z normy i gięcia swobodnego na 90°. Dla detalu o długości L pomnóż przez L w metrach.
| s, mm \ V, mm | V6 | V8 | V10 | V12 | V16 | V20 | V25 | V32 | V40 | V50 | V63 | V80 | V100 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 0,8 | 7,3 | 5,0 | 3,7 | — | — | — | — | — | — | — | — | — | — |
| 1 | 12,3 | 8,3 | 6,2 | 4,9 | — | — | — | — | — | — | — | — | — |
| 1,2 | — | 12,8 | 9,5 | 7,5 | — | — | — | — | — | — | — | — | — |
| 1,5 | — | — | 16,0 | 12,5 | 8,6 | — | — | — | — | — | — | — | — |
| 2 | — | — | — | 24,6 | 16,6 | 12,4 | 9,4 | — | — | — | — | — | — |
| 2,5 | — | — | — | — | 28,2 | 20,8 | 15,5 | 11,4 | — | — | — | — | — |
| 3 | — | — | — | — | — | 31,9 | 23,6 | 17,2 | — | — | — | — | — |
| 4 | — | — | — | — | — | — | 47 | 33 | 25 | 19 | — | — | — |
| 5 | — | — | — | — | — | — | — | 56 | 42 | 31 | 23 | — | — |
| 6 | — | — | — | — | — | — | — | — | 64 | 47 | 35 | — | — |
| 8 | — | — | — | — | — | — | — | — | — | 93 | 68 | 50 | 37 |
| 10 | — | — | — | — | — | — | — | — | — | — | 115 | 83 | 62 |
| 12 | — | — | — | — | — | — | — | — | — | — | — | 128 | 95 |
Siła jest proporcjonalna do Rm: dla S355 (Rm ≈ 550) wartości są ok. 1,26 raza większe, dla nierdzewnej 1.4301 (645) — 1,48 raza, dla aluminium AlMg3 H22 (245) — 0,56. Porównanie z tabelą Bystronic: blacha 2 mm na V16 przy Rm 420 — 160 kN/m, kalkulator z Rm 420 daje 157,5 kN/m.
Przykład obliczenia
Blacha 2 mm, S235, matryca 16 mm, gięcie na długości 1 m. V/s = 8, C = 1 + 4·2/16 = 1,50. F = 435·2²/16·1,50 = 163 kN = 16,6 t. Rm stali S235 wg normy to 360–510, więc rzeczywista blacha będzie wymagać od 13,8 do 19,5 t/m. Wzór z 1,42 dałby 15,7 t.
Blacha 3 mm, S355, matryca 24 mm, długość gięcia 2,5 m. F = 773 kN ≈ 79 t, przy górnej granicy Rm 630 — 90 t. Prasa 100 t da radę, ale narzędzia sprawdza się osobno: dopuszczalne obciążenie stempla i matrycy podaje się na nich w kN/m, a tu potrzeba 354 kN/m.
Szerokość matrycy V, promień wewnętrzny i minimalna półka
Bystronic i Amada-Promecam podają to samo zalecenie: przy grubości 0,5–2,5 mm V = 6·s, 3–8 mm — 8·s, 9–10 mm — 10·s, od 12 mm — 12·s; w warsztatach dla stali często trzyma się „ósemki” — V = 8·s dla wszystkich grubości. Wąska matryca wymaga większej siły i zostawia ślady, szeroka daje duży promień i rozrzut kąta.
- Promień wewnętrzny przy gięciu swobodnym wyznacza nie stempel, a matryca: r ≈ 0,16·V (ok. V/6) — tak podają obaj producenci.
- Minimalna półka — żeby blacha nie wpadła do matrycy, półka musi opierać się na krawędzi: wg tabeli Amada-Promecam ≈ 0,7·V, wg Bystronic — 0,7–0,8·V.
| s, mm | V, mm | r ≈ 0,16·V, mm | Min. półka, mm | Siła, t/m |
|---|---|---|---|---|
| 1 | 6·s = 6 | 1,0 | 4,2–4,8 | 12,3 |
| 1,5 | 6·s = 9 | 1,4 | 6,3–7,2 | 18,5 |
| 2 | 6·s = 12 | 1,9 | 8,4–9,6 | 24,6 |
| 2,5 | 6·s = 15 | 2,4 | 10,5–12,0 | 30,8 |
| 3 | 8·s = 24 | 3,8 | 17–19 | 25,0 |
| 4 | 8·s = 32 | 5,1 | 22–26 | 33,3 |
| 5 | 8·s = 40 | 6,4 | 28–32 | 41,6 |
| 6 | 8·s = 48 | 7,7 | 34–38 | 49,9 |
| 8 | 8·s = 64 | 10,2 | 45–51 | 66,5 |
| 10 | 10·s = 100 | 16,0 | 70–80 | 62,1 |
| 12 | 12·s = 144 | 23,0 | 101–115 | 59,1 |
| 15 | 12·s = 180 | 28,8 | 126–144 | 73,9 |
Promień, który faktycznie wyszedł na prasie, wpisz do kalkulatora rozwinięcia blachy — od niego zależą współczynnik K i długość wykroju.
Wytrzymałość Rm według materiału
Do obliczenia bierze się wytrzymałość na rozciąganie Rm, a nie granicę plastyczności. Kalkulator przyjmuje środek zakresu z normy; dobierając prasę z zapasem, licz wg górnej granicy albo wg Rm z atestu blachy.
| Materiał | Norma | Rm, N/mm² | Rm w obliczeniu | t/m (s = 2, V = 16) | t/m przy Rm max |
|---|---|---|---|---|---|
| Stal S235 | EN 10025-2 | 360–510 | 435 | 16,6 | 19,5 |
| Stal S275 | EN 10025-2 | 410–560 | 485 | 18,5 | 21,4 |
| Stal S355 | EN 10025-2 | 470–630 | 550 | 21,0 | 24,1 |
| Nierdzewna 1.4301 (blacha C do 8 mm) | EN 10088-2 | 540–750 | 645 | 24,7 | 28,7 |
| Aluminium EN AW-5754 (AlMg3) H22 | EN 485-2 | 220–270 | 245 | 9,4 | 10,3 |
Dla S235 i S355 cieńszych niż 3 mm EN 10025-2 podaje inny zakres (S355: 510–680), dla nierdzewnej blachy grubej (P) — 520–720. Masę blachy do gięcia policzy kalkulator wagi blachy.
Czego kalkulator nie uwzględnia
- Metoda gięcia. Wzór dotyczy gięcia swobodnego. Kalibrowanie w matrycy i dogniatanie wymagają według Bystronic 4–8 razy większej siły.
- Zgorzelina. Blacha walcowana na gorąco ze zgorzeliną podnosi siłę 1,05–1,1 raza.
- Obciążenie narzędzi. Każdy stempel i matryca ma własne dopuszczalne obciążenie w kN/m; krótki detal na długiej prasie obciąża narzędzie mocniej, niż wynika z tonażu maszyny.
- Kąt. Wzory i tabele producentów dotyczą gięcia na 90°; gięcie ostre na matrycy 30° i zawijanie krawędzi to inne narzędzia i inne siły.
Długość wykroju przed gięciem poda rozwinięcie blachy giętej, masę — waga blachy, pozostałe narzędzia są w dziale kalkulatorów.
Częste pytania
Jak obliczyć siłę gięcia na prasie krawędziowej?
Dla gięcia swobodnego na 90°: F = Rm·s²·L/V·(1 + 4·s/V), kN przy Rm w N/mm², s i V w mm, L w m; tony = kN / 9,81. Dla S235, s = 2 mm, V = 16 mm i L = 1 m — ok. 16,6 t.
Ile ton potrzeba, żeby zgiąć blachę 3 mm o długości 3 metrów?
Stal S235 na matrycy 24 mm (8·s) — ok. 25,0 t/m, na 3 m — 75 t; przy Rm na górnej granicy 510 — 88 t. Dla S355 — ok. 95 t.
Jaką szerokość matrycy V dobrać do grubości blachy?
Wg tabel Bystronic i Amada-Promecam: do 2,5 mm — 6·s, 3–8 mm — 8·s, 9–10 mm — 10·s, od 12 mm — 12·s. Dla blachy 2 mm to V12, ale wielu gnie na V16 (8·s) — siła mniejsza, promień większy.
Jaki promień wewnętrzny wyjdzie przy gięciu swobodnym?
Ok. 16 % szerokości matrycy: r ≈ 0,16·V. Na matrycy 16 mm — ok. 2,6 mm, na 24 mm — 3,8 mm, niezależnie od promienia stempla, jeśli jest mniejszy.
Jaka jest minimalna długość półki przy gięciu?
Mniej więcej 0,7–0,8·V: na matrycy 16 mm półka musi mieć co najmniej 11–13 mm, inaczej zsunie się do matrycy. Krótką półkę gnie się na węższej matrycy — większą siłą.
Aktualizacja: