Kalkulator rozwinięcia blachy (gięcie)
Podaj grubość blachy, promień wewnętrzny, kąt i zewnętrzne wymiary półek — kalkulator poda długość wykroju przed gięciem, naddatek na gięcie (BA) i skrócenie na gięciu (BD) wg DIN 6935, współczynnik K z tabeli według r/s albo wariant 0,33/0,44/0,5 oraz orientacyjny minimalny promień dla stali, nierdzewki i aluminium.
Krótka odpowiedź
Długość rozwinięcia kątownika to suma zewnętrznych wymiarów półek minus skrócenie na gięciu: L = L1 + L2 − BD, gdzie BD = 2·(r + s)·tan(α/2) − BA, a BA = π·α/180·(r + K·s) to długość łuku po warstwie obojętnej. Przykład: blacha 2 mm, r = 2 mm, gięcie 90°, półki 50 + 50 mm z zewnątrz. Wg DIN 6935 k = 0,65, K = 0,325, BA = 4,16 mm, BD = 3,84 mm, wykrój 96,16 mm. Przy K = 0,5 wyszłoby 96,71 mm.

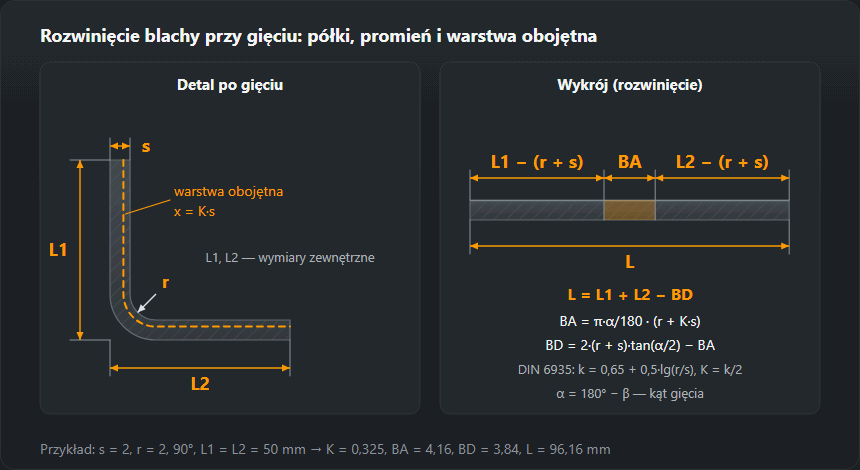
Wzory: naddatek, skrócenie i długość wykroju
Przy gięciu zewnętrzne włókna blachy się wydłużają, wewnętrzne skracają, a długość zachowuje tylko warstwa obojętna. Przy grubej blasze i małym promieniu przesuwa się ona ku stronie wewnętrznej, dlatego łuk liczy się nie w połowie grubości, lecz w odległości x = K·s od strony wewnętrznej.
- Naddatek na gięcie (bend allowance) — długość łuku po warstwie obojętnej: BA = π·α/180·(r + K·s), gdzie α = 180° − β to kąt, o jaki zagina się półkę.
- Odsunięcie zewnętrzne od styku łuku do wierzchołka kąta: OSSB = (r + s)·tan(α/2); przy 90° to po prostu r + s.
- Skrócenie na gięciu (bend deduction): BD = 2·OSSB − BA. Wykrój L = L1 + L2 − BD.
DIN 6935 zapisuje to samo przez kąt między półkami β i współczynnik korekcyjny k: L = a + b − v, przy 90° ≤ β ≤ 165° v = 2·(r + s)·tan((180° − β)/2) − π·(180° − β)/180°·(r + s/2·k). Warstwa obojętna leży w x = k·s/2, czyli współczynnik K z programów CAD to k/2. Dla kąta ostrego (β < 90°) norma mierzy półki do stycznych do zewnętrznego łuku i skrócenie wynosi v = 2·(r + s) − BA; przy β > 165° jest pomijalnie małe.
Przykład obliczenia rozwinięcia
Kątownik 50 × 50 z blachy 2 mm, r = 2 mm, 90°. r/s = 1, wg DIN 6935 k = 0,65 + 0,5·lg 1 = 0,65, K = 0,325, warstwa obojętna x = 0,65 mm od strony wewnętrznej. Łuk BA = 1,5708·(2 + 0,65) = 4,16 mm. Odsunięcie zewnętrzne r + s = 4 mm, proste odcinki półek po 46,0 mm. Skrócenie BD = 2·4 − 4,16 = 3,84 mm, wykrój 100 − 3,84 = 96,16 mm.
Kąt rozwarty: blacha 3 mm, r = 4,5 mm, β = 120° (gięcie o 60°), półki 100 + 100 mm. r/s = 1,5, k = 0,738, K = 0,369. BA = 5,87 mm, BD = 2,79 mm, wykrój 197,21 mm. Półki i promień są te same, ale skrócenie jest mniejsze niż przy kącie prostym: im łagodniejsze gięcie, tym bliżej rozwinięciu do sumy półek.
Tabela współczynnika K według r/s (DIN 6935)
k wg DIN 6935 rośnie ze stosunkiem promienia wewnętrznego do grubości i przy r/s = 5 dochodzi do 1: warstwa obojętna staje w połowie blachy, K = 0,5. Ostatnia kolumna to długość wykroju kątownika 50 + 50 mm z blachy 2 mm przy różnych promieniach.
| r/s | k (DIN 6935) | K = k/2 | x przy s = 2 mm, mm | r przy s = 2 mm, mm | Rozwinięcie L, mm |
|---|---|---|---|---|---|
| 0,5 | 0,499 | 0,250 | 0,50 | 1,0 | 96,36 |
| 0,75 | 0,588 | 0,294 | 0,59 | 1,5 | 96,28 |
| 1 | 0,650 | 0,325 | 0,65 | 2,0 | 96,16 |
| 1,5 | 0,738 | 0,369 | 0,74 | 3,0 | 95,87 |
| 2 | 0,801 | 0,400 | 0,80 | 4,0 | 95,54 |
| 3 | 0,889 | 0,444 | 0,89 | 6,0 | 94,82 |
| 4 | 0,951 | 0,476 | 0,95 | 8,0 | 94,06 |
| ≥ 5 | 1,000 | 0,500 | 1,00 | 10,0 | 93,28 |
| 8 | 1,000 | 0,500 | 1,00 | 16,0 | 90,70 |
Znane z CAD wartości 0,33, 0,44 i 0,5 odpowiadają wg DIN 6935 r/s około 1, 3 oraz 5 i więcej. Ile zmienia wybór K, widać na tym samym kątowniku:
Ile zmienia wybór K
| Współczynnik K | K | BA, mm | BD, mm | L, mm |
|---|---|---|---|---|
| DIN 6935 (r/s = 1) | 0,325 | 4,16 | 3,84 | 96,16 |
| K = 0,33 | 0,330 | 4,18 | 3,82 | 96,18 |
| K = 0,44 | 0,440 | 4,52 | 3,48 | 96,52 |
| K = 0,50 | 0,500 | 4,71 | 3,29 | 96,71 |
Między K = 0,325 a 0,5 różnica wynosi 0,55 mm na jednym gięciu. To więcej niż tolerancja ogólna ISO 2768-1 klasy m dla wymiarów 30–120 mm (±0,3 mm), a przy detalu z czterema gięciami błąd się sumuje. Dlatego K dla serii dobiera się gięciem próbnym: gnie się pas o znanej długości, mierzy półki i przelicza K tak, by kalkulator dał tę samą długość.
Minimalny promień wewnętrzny
Kalkulator pokazuje tylko orientację: dla stali konstrukcyjnej S235 — około 1·s, dla nierdzewnej austenitycznej — 1–2·s, dla aluminium decydują stop i stan (stan miękki O gnie się z mniejszym promieniem, stopy umocnione zgniotem i cieplnie wymagają kilku grubości). Dokładne wartości są w karcie materiału, dla blachy aluminiowej — w tabelach EN 485-2; dla stali do gięcia na zimno (gatunki z literą C, np. S235JRC) promienie podaje dostawca.
Mniejszy promień zrywa włókna zewnętrzne: pęknięcie biegnie wzdłuż linii gięcia. Ryzyko rośnie, gdy gięcie idzie wzdłuż kierunku walcowania, przy krawędziach po plazmie albo gilotynie z zadziorem i na mrozie. Przy gięciu swobodnym promień wewnętrzny wyznacza głównie szerokość rowka matrycy, a nie promień stempla — dlatego do kalkulatora wpisuje się r, który faktycznie wychodzi na maszynie.
Czego kalkulator nie uwzględnia
- Sprężynowanie. Po odciążeniu kąt się otwiera — dogina się go z nadmiarem; na długość wykroju prawie nie wpływa.
- Sposób gięcia. Gięcie z dotłoczeniem i wybijaniem przesuwa warstwę obojętną inaczej niż gięcie swobodne; tabele pras krawędziowych TRUMPF, Amada czy Bystronic dla konkretnych narzędzi są dokładniejsze od ogólnego wzoru.
- Kilka gięć. Dla profilu z kilkoma półkami skrócenia się sumuje: L = suma wymiarów zewnętrznych − suma BD każdego gięcia.
Siłę prasy potrzebną do gięcia poda kalkulator siły gięcia. Masę wykroju według wymiarów poda kalkulator masy blachy. Płaszcze i redukcje nie są gięte, tylko zwijane — do nich służy rozwinięcie stożka, a do wcinki rury w rurę — szablon do wycinania rur.
Częste pytania
Jak obliczyć długość wykroju do gięcia kątownika?
Dodaj zewnętrzne wymiary półek i odejmij skrócenie na gięciu: L = L1 + L2 − BD. Dla blachy 2 mm z r = 2 mm i półkami 50 + 50 mm przy 90° BD = 3,84 mm, wykrój 96,16 mm.
Czym naddatek na gięcie różni się od skrócenia?
Naddatek BA to długość łuku po warstwie obojętnej — dodaje się go do prostych odcinków półek. Skrócenie BD = 2·(r + s)·tan(α/2) − BA odejmuje się od sumy wymiarów zewnętrznych. Wynik jest ten sam — to dwa zapisy jednego wzoru.
Jaki współczynnik K przyjąć dla stali?
Bez danych z prasy krawędziowej — wg DIN 6935 z r/s: k = 0,65 + 0,5·lg(r/s) przy r/s < 5, w przeciwnym razie 1; K = k/2. Przy r = s to K ≈ 0,325, przy r = 3·s — 0,444, przy r ≥ 5·s — 0,5. Dla serii K koryguje się gięciem próbnym.
Czym jest k wg DIN 6935, a czym współczynnik K w SolidWorks czy Inventorze?
To ta sama wielkość w innej skali. k wg DIN 6935 opisuje położenie warstwy obojętnej od strony wewnętrznej w częściach połowy grubości (0…1), współczynnik K w CAD — w częściach całej grubości (0…0,5). K = k/2.
Jaki jest minimalny promień gięcia stali, nierdzewki i aluminium?
Orientacyjnie: stal S235 — około 1·s, stal nierdzewna — 1–2·s, aluminium — zależnie od stopu i stanu (EN 485-2 i karta materiału). Gięcie w poprzek kierunku walcowania znosi mniejszy promień niż wzdłuż.
Aktualizacja: