Biegeverkürzung / Zuschnittlänge berechnen
Gib Blechdicke, Innenradius, Winkel und die Außenmaße der Schenkel ein: Der Rechner liefert die gestreckte Länge des Zuschnitts, die Biegeverkürzung v nach DIN 6935 (BD) und die Bogenlänge der neutralen Faser (BA), den k-Faktor aus der Tabelle nach r/s oder fest 0,33/0,44/0,5 und einen Richtwert für den Mindestbiegeradius von Stahl, Edelstahl und Aluminium.
Kurze Antwort
Die Zuschnittlänge eines Winkels ist die Summe der Außenmaße minus die Biegeverkürzung: L = L1 + L2 − v, mit v = 2·(r + s)·tan(α/2) − BA und BA = π·α/180·(r + K·s) als Bogenlänge auf der neutralen Faser. Beispiel: Blech 2 mm, r = 2 mm, Biegung 90°, Schenkel 50 + 50 mm außen. Nach DIN 6935 ist k = 0,65, K = 0,325, BA = 4,16 mm, v = 3,84 mm und der Zuschnitt 96,16 mm. Mit K = 0,5 wären es 96,71 mm.

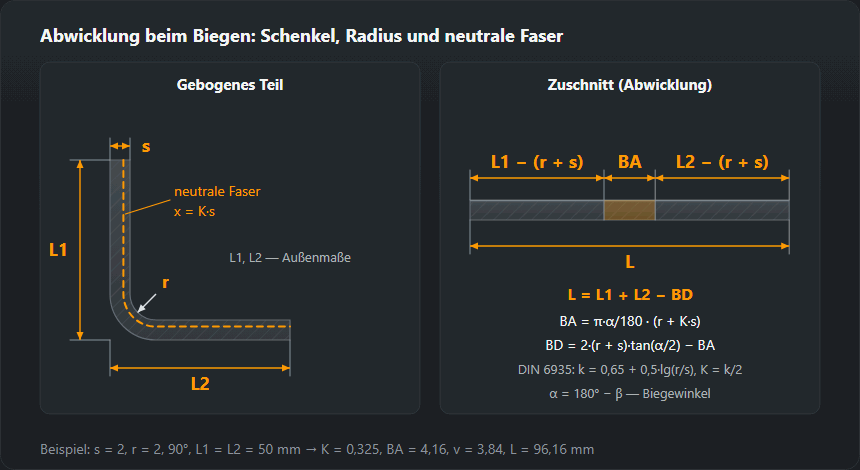
Formeln: Bogenlänge, Biegeverkürzung und gestreckte Länge
Beim Biegen werden die äußeren Fasern des Blechs gestreckt, die inneren gestaucht, und nur die neutrale Faser behält ihre Länge. Bei dickem Blech und kleinem Radius wandert sie zur Innenseite, darum rechnet man den Bogen nicht in Blechmitte, sondern im Abstand x = K·s von der Innenseite.
- Bogenlänge der neutralen Faser (engl. bend allowance): BA = π·α/180·(r + K·s), wobei α = 180° − β der Biegewinkel ist, um den der Schenkel umgebogen wird.
- Außenrücksprung vom Bogenanfang bis zur Scheitelspitze: (r + s)·tan(α/2); bei 90° einfach r + s.
- Biegeverkürzung (engl. bend deduction): v = 2·(r + s)·tan(α/2) − BA. Zuschnitt L = L1 + L2 − v.
DIN 6935 schreibt dasselbe mit dem Öffnungswinkel β und dem Korrekturfaktor k: L = a + b − v, für 90° ≤ β ≤ 165° v = 2·(r + s)·tan((180° − β)/2) − π·(180° − β)/180°·(r + s/2·k). Die neutrale Faser liegt bei x = k·s/2, also ist der K-Faktor im CAD gleich k/2. Bei spitzen Winkeln (β < 90°) bemaßt die Norm die Schenkel bis zu den Tangenten an den äußeren Bogen, und es gilt v = 2·(r + s) − BA; über β = 165° ist v vernachlässigbar.
Rechenbeispiel
Winkel 50 × 50 aus 2-mm-Blech, r = 2 mm, 90°. r/s = 1, nach DIN 6935 k = 0,65 + 0,5·lg 1 = 0,65, K = 0,325, neutrale Faser x = 0,65 mm ab Innenseite. Bogen BA = 1,5708·(2 + 0,65) = 4,16 mm. Der Außenrücksprung r + s beträgt 4 mm, die geraden Schenkelstücke je 46,0 mm. Biegeverkürzung v = 2·4 − 4,16 = 3,84 mm, Zuschnitt 100 − 3,84 = 96,16 mm.
Stumpfer Winkel: Blech 3 mm, r = 4,5 mm, β = 120° (um 60° gebogen), Schenkel 100 + 100 mm. r/s = 1,5, k = 0,738, K = 0,369. BA = 5,87 mm, v = 2,79 mm, Zuschnitt 197,21 mm. Gleiche Schenkel, gleicher Radius, aber weniger Verkürzung als beim rechten Winkel: Je flacher die Biegung, desto näher liegt der Zuschnitt an der Summe der Schenkel.
k-Faktor-Tabelle nach r/s (DIN 6935)
Der Faktor k nach DIN 6935 wächst mit dem Verhältnis von Innenradius zu Blechdicke und erreicht bei r/s = 5 den Wert 1: Die neutrale Faser liegt dann in Blechmitte, K = 0,5. Die letzte Spalte zeigt die Zuschnittlänge eines Winkels 50 + 50 mm aus 2-mm-Blech bei verschiedenen Radien.
| r/s | k (DIN 6935) | K = k/2 | x bei s = 2 mm, mm | r bei s = 2 mm, mm | Gestreckte Länge L, mm |
|---|---|---|---|---|---|
| 0,5 | 0,499 | 0,250 | 0,50 | 1,0 | 96,36 |
| 0,75 | 0,588 | 0,294 | 0,59 | 1,5 | 96,28 |
| 1 | 0,650 | 0,325 | 0,65 | 2,0 | 96,16 |
| 1,5 | 0,738 | 0,369 | 0,74 | 3,0 | 95,87 |
| 2 | 0,801 | 0,400 | 0,80 | 4,0 | 95,54 |
| 3 | 0,889 | 0,444 | 0,89 | 6,0 | 94,82 |
| 4 | 0,951 | 0,476 | 0,95 | 8,0 | 94,06 |
| ≥ 5 | 1,000 | 0,500 | 1,00 | 10,0 | 93,28 |
| 8 | 1,000 | 0,500 | 1,00 | 16,0 | 90,70 |
Die aus dem CAD bekannten Werte 0,33, 0,44 und 0,5 entsprechen nach DIN 6935 einem r/s von etwa 1, 3 und ab 5. Wie stark die Wahl von K das Maß verschiebt, zeigt derselbe Winkel:
Wie viel die Wahl von K ausmacht
| K-Faktor | K | BA, mm | v (BD), mm | L, mm |
|---|---|---|---|---|
| DIN 6935 (r/s = 1) | 0,325 | 4,16 | 3,84 | 96,16 |
| K = 0,33 | 0,330 | 4,18 | 3,82 | 96,18 |
| K = 0,44 | 0,440 | 4,52 | 3,48 | 96,52 |
| K = 0,50 | 0,500 | 4,71 | 3,29 | 96,71 |
Zwischen K = 0,325 und 0,5 liegen 0,55 mm pro Biegung. Das ist mehr als die Allgemeintoleranz nach ISO 2768-1, Klasse m, für Maße von 30 bis 120 mm (±0,3 mm), und bei einem Teil mit vier Biegungen addiert sich der Fehler. Deshalb legt man K für eine Serie mit einer Probebiegung fest: Streifen bekannter Länge biegen, Schenkel messen und K so anpassen, dass der Rechner dieselbe Länge ausgibt.
Mindestbiegeradius innen
Der Rechner zeigt nur einen Richtwert: bei Baustahl S235 etwa 1·s, bei austenitischem Edelstahl 1–2·s, bei Aluminium entscheiden Legierung und Zustand (weicher Zustand O verträgt kleinere Radien, kaltverfestigte und warmausgehärtete Legierungen brauchen mehrere Blechdicken). Die genauen Werte stehen im Werkstoffdatenblatt, für Aluminiumblech in den Tabellen der EN 485-2; für Stähle zum Kaltumformen (Sorten mit C, etwa S235JRC) nennt der Lieferant die Radien.
Ein kleinerer Radius reißt die Außenfasern auf, der Riss verläuft entlang der Biegelinie. Die Gefahr steigt, wenn längs zur Walzrichtung gebogen wird, an plasmageschnittenen oder gratigen Scherkanten und bei Kälte. Beim Freibiegen bestimmt vor allem die Gesenkweite den Innenradius, nicht der Stempelradius — trag deshalb den r ein, den deine Maschine tatsächlich biegt.
Was der Rechner nicht berücksichtigt
- Rückfederung. Nach dem Entlasten öffnet sich der Winkel; man gleicht sie durch Überbiegen aus, auf die Zuschnittlänge wirkt sie kaum.
- Biegeverfahren. Prägebiegen und Nachdrücken verschieben die neutrale Faser anders als Freibiegen; die Biegetabellen von TRUMPF, Amada oder Bystronic für ein bestimmtes Werkzeug sind genauer als die allgemeine Formel.
- Mehrere Biegungen. Bei einem Profil mit mehreren Schenkeln addieren sich die Verkürzungen: L = Summe der Außenmaße − Summe der v aller Biegungen.
Die nötige Presskraft für die Biegung rechnet der Biegekraft-Rechner aus. Das Gewicht des Zuschnitts aus seinen Maßen liefert der Blechgewicht-Rechner. Mäntel und Übergänge werden gerundet statt gekantet — dafür gibt es die Kegelabwicklung, und für den Rohrabzweig die Schablone für Rohrausschnitte.
Häufige Fragen
Wie berechne ich die Zuschnittlänge eines gekanteten Winkels?
Außenmaße der Schenkel addieren und die Biegeverkürzung abziehen: L = L1 + L2 − v. Bei 2-mm-Blech mit r = 2 mm und Schenkeln 50 + 50 mm bei 90° ist v = 3,84 mm und der Zuschnitt 96,16 mm.
Was ist der Unterschied zwischen Bogenlänge (BA) und Biegeverkürzung?
BA ist die Bogenlänge auf der neutralen Faser und wird zu den geraden Schenkelstücken addiert. Die Biegeverkürzung v = 2·(r + s)·tan(α/2) − BA zieht man von der Summe der Außenmaße ab. Das Ergebnis ist dasselbe — zwei Schreibweisen derselben Formel.
Welchen k-Faktor nehme ich für Stahl?
Ohne Daten der Abkantpresse nach DIN 6935 aus r/s: k = 0,65 + 0,5·lg(r/s) für r/s < 5, sonst 1; K = k/2. Bei r = s ist K ≈ 0,325, bei r = 3·s 0,444, ab r = 5·s 0,5. Für eine Serie prüfst du K mit einer Probebiegung.
Wie hängen k nach DIN 6935 und der K-Faktor in SolidWorks oder Inventor zusammen?
Es ist dieselbe Größe in anderem Maßstab. k nach DIN 6935 gibt die Lage der neutralen Faser ab Innenseite in Teilen der halben Blechdicke an (0…1), der K-Faktor im CAD in Teilen der ganzen Dicke (0…0,5). K = k/2.
Wie klein darf der Biegeradius bei Stahl, Edelstahl und Aluminium sein?
Als Richtwert: Stahl S235 etwa 1·s, Edelstahl 1–2·s, Aluminium je nach Legierung und Zustand (EN 485-2 und Datenblatt). Quer zur Walzrichtung verträgt das Blech einen kleineren Radius als längs.
Aktualisiert: