Розгортка листа при гнутті: калькулятор
Введіть товщину листа, внутрішній радіус, кут і зовнішні розміри полиць — калькулятор дасть довжину заготовки до гнуття, припуск на згин (BA) і вирахування на згин (BD) за DIN 6935, K-фактор із таблиці за r/s або варіант 0,33/0,44/0,5 та орієнтир мінімального радіуса для сталі, нержавійки й алюмінію.
Коротка відповідь
Довжина розгортки кутника — це сума зовнішніх розмірів полиць мінус вирахування на згин: L = L1 + L2 − BD, де BD = 2·(r + s)·tan(α/2) − BA, а BA = π·α/180·(r + K·s) — довжина дуги по нейтральному шару. Приклад: лист 2 мм, r = 2 мм, згин 90°, полиці 50 + 50 мм по зовнішній стороні. За DIN 6935 k = 0,65, K = 0,325, BA = 4,16 мм, BD = 3,84 мм, заготовка 96,16 мм. З K = 0,5 вийшло б 96,71 мм.

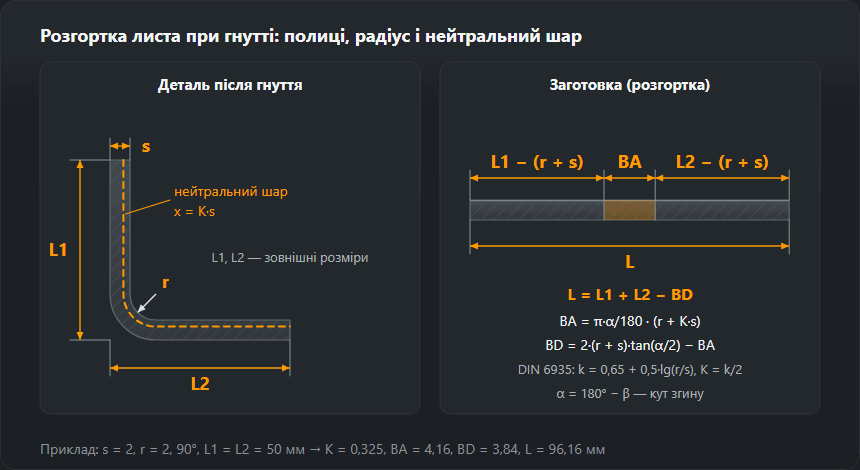
Формули: припуск, вирахування і довжина заготовки
Під час гнуття зовнішні волокна листа розтягуються, внутрішні стискаються, а довжину зберігає лише нейтральний шар. У товстого листа й малого радіуса він зміщується до внутрішньої сторони, тому дугу рахують не посередині товщини, а на відстані x = K·s від внутрішньої сторони.
- Припуск на згин (bend allowance) — довжина дуги по нейтральному шару: BA = π·α/180·(r + K·s), де α = 180° − β — кут, на який загинають полицю.
- Зовнішній відступ від дотику дуги до вершини кута: OSSB = (r + s)·tan(α/2); при 90° це просто r + s.
- Вирахування на згин (bend deduction): BD = 2·OSSB − BA. Заготовка L = L1 + L2 − BD.
DIN 6935 записує те саме через кут між полицями β і поправний коефіцієнт k: L = a + b − v, при 90° ≤ β ≤ 165° v = 2·(r + s)·tan((180° − β)/2) − π·(180° − β)/180°·(r + s/2·k). Нейтральний шар лежить на x = k·s/2, тобто K-фактор CAD-програм дорівнює k/2. Для гострого кута (β < 90°) норма міряє полиці до дотичних до зовнішньої дуги, і вирахування стає v = 2·(r + s) − BA; при β > 165° воно нехтовно мале.
Приклад розрахунку розгортки
Кутник 50 × 50 з листа 2 мм, r = 2 мм, 90°. r/s = 1, за DIN 6935 k = 0,65 + 0,5·lg 1 = 0,65, K = 0,325, нейтральний шар x = 0,65 мм від внутрішньої сторони. Дуга BA = 1,5708·(2 + 0,65) = 4,16 мм. Зовнішній відступ r + s = 4 мм, прямі ділянки полиць по 46,0 мм. Вирахування BD = 2·4 − 4,16 = 3,84 мм, заготовка 100 − 3,84 = 96,16 мм.
Тупий кут: лист 3 мм, r = 4,5 мм, β = 120° (згин на 60°), полиці 100 + 100 мм. r/s = 1,5, k = 0,738, K = 0,369. BA = 5,87 мм, BD = 2,79 мм, заготовка 197,21 мм. Полиці й радіус ті самі, а вирахування менше, ніж у прямого кута: що положистіший згин, то ближча розгортка до суми полиць.
Таблиця K-фактора за r/s (DIN 6935)
k за DIN 6935 зростає зі співвідношенням внутрішнього радіуса до товщини й на r/s = 5 сягає 1: нейтральний шар стає посередині листа, K = 0,5. Останній стовпець — довжина заготовки кутника 50 + 50 мм з листа 2 мм за різних радіусів.
| r/s | k (DIN 6935) | K = k/2 | x при s = 2 мм, мм | r при s = 2 мм, мм | Розгортка L, мм |
|---|---|---|---|---|---|
| 0,5 | 0,499 | 0,250 | 0,50 | 1,0 | 96,36 |
| 0,75 | 0,588 | 0,294 | 0,59 | 1,5 | 96,28 |
| 1 | 0,650 | 0,325 | 0,65 | 2,0 | 96,16 |
| 1,5 | 0,738 | 0,369 | 0,74 | 3,0 | 95,87 |
| 2 | 0,801 | 0,400 | 0,80 | 4,0 | 95,54 |
| 3 | 0,889 | 0,444 | 0,89 | 6,0 | 94,82 |
| 4 | 0,951 | 0,476 | 0,95 | 8,0 | 94,06 |
| ≥ 5 | 1,000 | 0,500 | 1,00 | 10,0 | 93,28 |
| 8 | 1,000 | 0,500 | 1,00 | 16,0 | 90,70 |
Звичні з CAD значення 0,33, 0,44 і 0,5 за DIN 6935 відповідають r/s близько 1, 3 і від 5 та більше. Наскільки вибір K зсуває розмір, видно на тому самому кутнику:
Скільки змінює вибір K
| K-фактор | K | BA, мм | BD, мм | L, мм |
|---|---|---|---|---|
| DIN 6935 (r/s = 1) | 0,325 | 4,16 | 3,84 | 96,16 |
| K = 0,33 | 0,330 | 4,18 | 3,82 | 96,18 |
| K = 0,44 | 0,440 | 4,52 | 3,48 | 96,52 |
| K = 0,50 | 0,500 | 4,71 | 3,29 | 96,71 |
Між K = 0,325 і 0,5 різниця 0,55 мм на одному згині. Це більше за загальний допуск ISO 2768-1 класу m для розмірів 30–120 мм (±0,3 мм), а в деталі з чотирма згинами похибка складається. Тому K для серії підбирають пробним згином: гнуть смугу відомої довжини, міряють полиці й перераховують K так, щоб калькулятор дав ту саму довжину.
Мінімальний внутрішній радіус
Калькулятор показує лише орієнтир: для конструкційної сталі S235 — близько 1·s, для нержавної аустенітної — 1–2·s, для алюмінію все вирішують сплав і стан (м’який стан O гнеться з меншим радіусом, нагартовані й термозміцнені сплави потребують кількох товщин). Точні значення — у паспорті матеріалу, для алюмінієвого листа — у таблицях EN 485-2; для сталі під холодне гнуття (марки з літерою C, наприклад S235JRC) радіуси дає постачальник.
Менший радіус рве зовнішні волокна: тріщина йде вздовж лінії згину. Ризик вищий, якщо згин іде вздовж напрямку прокатки, біля кромок після плазми чи гільйотини із задиркою та на морозі. Під час гнуття «в повітрі» внутрішній радіус задає переважно ширина рівчака матриці, а не радіус пуансона, — тому r у калькулятор вводять той, що реально виходить на верстаті.
Чого калькулятор не враховує
- Пружинення. Кут після зняття навантаження розкривається — його добирають перегином, на довжину заготовки це майже не впливає.
- Спосіб гнуття. Калібрування й карбування в рівчаку зсувають нейтральний шар інакше, ніж гнуття в повітрі; таблиці листозгинальних пресів TRUMPF, Amada чи Bystronic під конкретний інструмент точніші за загальну формулу.
- Кілька згинів. Для профілю з кількох полиць вирахування додають: L = сума зовнішніх розмірів − сума BD кожного згину.
Зусилля листозгину для такого згину порахує калькулятор зусилля гнуття. Масу заготовки за її розмірами дасть калькулятор маси листа. Обичайки й переходи не гнуть, а вальцюють — для них є розгортка конуса, а для врізки труби в трубу — шаблон врізки труби.
Часті питання
Як розрахувати довжину заготовки для гнуття кутника?
Додайте зовнішні розміри полиць і відніміть вирахування на згин: L = L1 + L2 − BD. Для листа 2 мм з r = 2 мм і полицями 50 + 50 мм при 90° BD = 3,84 мм, заготовка 96,16 мм.
Чим припуск на згин відрізняється від вирахування на згин?
Припуск BA — довжина дуги по нейтральному шару, його додають до прямих ділянок полиць. Вирахування BD = 2·(r + s)·tan(α/2) − BA віднімають від суми зовнішніх розмірів. Результат той самий — це два записи однієї формули.
Який K-фактор брати для сталі?
Якщо даних листозгинального преса немає — за DIN 6935 з r/s: k = 0,65 + 0,5·lg(r/s) при r/s < 5, інакше 1; K = k/2. При r = s це K ≈ 0,325, при r = 3·s — 0,444, при r ≥ 5·s — 0,5. Для серії K уточнюють пробним згином.
Що таке k за DIN 6935 і K-фактор у SolidWorks чи Inventor?
Це одна величина в різному масштабі. k за DIN 6935 міряє положення нейтрального шару від внутрішньої сторони в частках половини товщини (0…1), K-фактор CAD — у частках усієї товщини (0…0,5). K = k/2.
Який мінімальний радіус згину сталі, нержавійки й алюмінію?
Як орієнтир: сталь S235 — близько 1·s, нержавна сталь — 1–2·s, алюміній — за сплавом і станом (EN 485-2 і паспорт). Згин упоперек напрямку прокатки витримує менший радіус, ніж уздовж.
Оновлено: