Развёртка листа при гибке: калькулятор
Введите толщину листа, внутренний радиус, угол и наружные размеры полок — калькулятор даст длину заготовки до гибки, припуск на гиб (BA) и вычет на гиб (BD) по DIN 6935, K-фактор из таблицы по r/s или вариант 0,33/0,44/0,5 и ориентир минимального радиуса для стали, нержавейки и алюминия.
Короткий ответ
Длина развёртки уголка — это сумма наружных размеров полок минус вычет на гиб: L = L1 + L2 − BD, где BD = 2·(r + s)·tan(α/2) − BA, а BA = π·α/180·(r + K·s) — длина дуги по нейтральному слою. Пример: лист 2 мм, r = 2 мм, гиб 90°, полки 50 + 50 мм по наружу. По DIN 6935 k = 0,65, K = 0,325, BA = 4,16 мм, BD = 3,84 мм, заготовка 96,16 мм. С K = 0,5 вышло бы 96,71 мм.

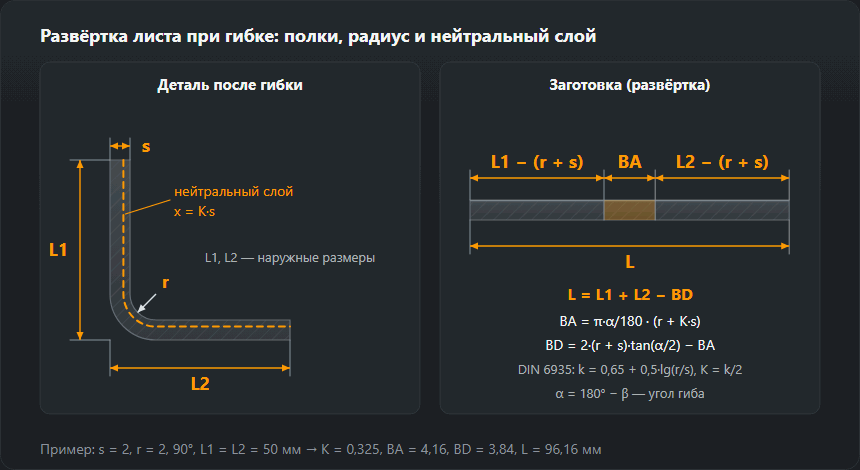
Формулы: припуск, вычет и длина заготовки
При гибке наружные волокна листа растягиваются, внутренние сжимаются, а длину сохраняет только нейтральный слой. У толстого листа и малого радиуса он смещается к внутренней стороне, поэтому длину дуги считают не по середине толщины, а на расстоянии x = K·s от внутренней стороны.
- Припуск на гиб (bend allowance) — длина дуги по нейтральному слою: BA = π·α/180·(r + K·s), где α = 180° − β — угол, на который загибают полку.
- Наружный отступ от касания дуги до вершины угла: OSSB = (r + s)·tan(α/2); при 90° это просто r + s.
- Вычет на гиб (bend deduction): BD = 2·OSSB − BA. Заготовка L = L1 + L2 − BD.
DIN 6935 пишет то же самое через угол между полками β и поправочный коэффициент k: L = a + b − v, при 90° ≤ β ≤ 165° v = 2·(r + s)·tan((180° − β)/2) − π·(180° − β)/180°·(r + s/2·k). Нейтральный слой лежит на x = k·s/2, то есть K-фактор CAD-программ равен k/2. Для острого угла (β < 90°) норма меряет полки до касательных к наружной дуге, и вычет становится v = 2·(r + s) − BA; при β > 165° он пренебрежимо мал.
Пример расчёта развёртки
Уголок 50 × 50 из листа 2 мм, r = 2 мм, 90°. r/s = 1, по DIN 6935 k = 0,65 + 0,5·lg 1 = 0,65, K = 0,325, нейтральный слой x = 0,65 мм от внутренней стороны. Дуга BA = 1,5708·(2 + 0,65) = 4,16 мм. Наружный отступ r + s = 4 мм, прямые участки полок по 46,0 мм. Вычет BD = 2·4 − 4,16 = 3,84 мм, заготовка 100 − 3,84 = 96,16 мм.
Тупой угол: лист 3 мм, r = 4,5 мм, β = 120° (гиб на 60°), полки 100 + 100 мм. r/s = 1,5, k = 0,738, K = 0,369. BA = 5,87 мм, BD = 2,79 мм, заготовка 197,21 мм. Полки и радиус те же, но вычет меньше, чем у прямого угла: чем положе гиб, тем ближе развёртка к сумме полок.
Таблица K-фактора по r/s (DIN 6935)
k по DIN 6935 растёт с отношением внутреннего радиуса к толщине и на r/s = 5 доходит до 1: нейтральный слой встаёт посередине листа, K = 0,5. Последний столбец — длина заготовки уголка 50 + 50 мм из листа 2 мм при разных радиусах.
| r/s | k (DIN 6935) | K = k/2 | x при s = 2 мм, мм | r при s = 2 мм, мм | Развёртка L, мм |
|---|---|---|---|---|---|
| 0,5 | 0,499 | 0,250 | 0,50 | 1,0 | 96,36 |
| 0,75 | 0,588 | 0,294 | 0,59 | 1,5 | 96,28 |
| 1 | 0,650 | 0,325 | 0,65 | 2,0 | 96,16 |
| 1,5 | 0,738 | 0,369 | 0,74 | 3,0 | 95,87 |
| 2 | 0,801 | 0,400 | 0,80 | 4,0 | 95,54 |
| 3 | 0,889 | 0,444 | 0,89 | 6,0 | 94,82 |
| 4 | 0,951 | 0,476 | 0,95 | 8,0 | 94,06 |
| ≥ 5 | 1,000 | 0,500 | 1,00 | 10,0 | 93,28 |
| 8 | 1,000 | 0,500 | 1,00 | 16,0 | 90,70 |
Привычные по CAD значения 0,33, 0,44 и 0,5 по DIN 6935 соответствуют r/s около 1, 3 и от 5 и выше. Насколько выбор K сдвигает размер, видно на том же уголке:
Сколько меняет выбор K
| K-фактор | K | BA, мм | BD, мм | L, мм |
|---|---|---|---|---|
| DIN 6935 (r/s = 1) | 0,325 | 4,16 | 3,84 | 96,16 |
| K = 0,33 | 0,330 | 4,18 | 3,82 | 96,18 |
| K = 0,44 | 0,440 | 4,52 | 3,48 | 96,52 |
| K = 0,50 | 0,500 | 4,71 | 3,29 | 96,71 |
Между K = 0,325 и 0,5 разница 0,55 мм на одном гибе. Это больше общего допуска ISO 2768-1 класса m для размеров 30–120 мм (±0,3 мм), а у детали с четырьмя гибами ошибка складывается. Поэтому K для серии подбирают пробным гибом: гнут полосу известной длины, меряют полки и пересчитывают K так, чтобы калькулятор дал ту же длину.
Минимальный внутренний радиус
Калькулятор показывает только ориентир: для конструкционной стали S235 — около 1·s, для нержавеющей аустенитной — 1–2·s, для алюминия всё решают сплав и состояние (мягкое состояние O гнётся с меньшим радиусом, нагартованные и термоупрочнённые сплавы требуют нескольких толщин). Точные значения — в паспорте материала, у алюминиевого листа — в таблицах EN 485-2; у стали для холодной гибки (марки с буквой C, например S235JRC) радиусы даёт поставщик.
Меньший радиус рвёт наружные волокна: трещина идёт вдоль линии гиба. Риск выше, если гиб идёт вдоль направления прокатки, у кромок после плазмы или гильотины с заусенцем и на морозе. При гибке «в воздухе» внутренний радиус задаёт в основном ширина ручья матрицы, а не радиус пуансона, — поэтому r в калькулятор вводят тот, что реально получается на станке.
Чего калькулятор не учитывает
- Пружинение. Угол после снятия нагрузки раскрывается — его добирают перегибом, на длину заготовки это почти не влияет.
- Способ гибки. Калибровка и чеканка в ручье сдвигают нейтральный слой иначе, чем гибка в воздухе; таблицы листогибов TRUMPF, Amada или Bystronic под конкретный инструмент точнее общей формулы.
- Несколько гибов. Для профиля из нескольких полок вычеты складывают: L = сумма наружных размеров − сумма BD по каждому гибу.
Усилие листогиба для такого гиба посчитает калькулятор усилия гибки. Массу заготовки по её размерам даст калькулятор массы листа. Обечайки и переходы не гнут, а вальцуют — для них есть развёртка конуса, а для врезки трубы в трубу — шаблон врезки трубы.
Частые вопросы
Как рассчитать длину заготовки для гибки уголка?
Сложите наружные размеры полок и вычтите вычет на гиб: L = L1 + L2 − BD. Для листа 2 мм с r = 2 мм и полками 50 + 50 мм при 90° BD = 3,84 мм, заготовка 96,16 мм.
Чем припуск на гиб отличается от вычета на гиб?
Припуск BA — длина дуги по нейтральному слою, его прибавляют к прямым участкам полок. Вычет BD = 2·(r + s)·tan(α/2) − BA отнимают от суммы наружных размеров. Результат один и тот же — это две записи одной формулы.
Какой K-фактор брать для стали?
Если данных листогиба нет — по DIN 6935 из r/s: k = 0,65 + 0,5·lg(r/s) при r/s < 5, иначе 1; K = k/2. При r = s это K ≈ 0,325, при r = 3·s — 0,444, при r ≥ 5·s — 0,5. Для серии K уточняют пробным гибом.
Что такое k по DIN 6935 и K-фактор в SolidWorks или Inventor?
Это одна величина в разном масштабе. k по DIN 6935 меряет положение нейтрального слоя от внутренней стороны в долях половины толщины (0…1), K-фактор CAD — в долях всей толщины (0…0,5). K = k/2.
Какой минимальный радиус гиба у стали, нержавейки и алюминия?
Как ориентир: сталь S235 — около 1·s, нержавеющая сталь — 1–2·s, алюминий — по сплаву и состоянию (EN 485-2 и паспорт). Гиб поперёк направления прокатки переносит меньший радиус, чем вдоль.
Обновлено: