Calcul du développé de tôle pliée
Saisissez l’épaisseur de la tôle, le rayon intérieur, l’angle et les cotes extérieures des ailes : le calculateur donne la longueur développée du flan avant pliage, la longueur de pli (BA) et la déduction de pli (BD) selon DIN 6935, le facteur K du tableau selon r/e ou fixé à 0,33/0,44/0,5, et un rayon minimal indicatif pour l’acier, l’inox et l’aluminium.
Réponse courte
Le développé d’une cornière pliée est la somme des cotes extérieures des ailes moins la déduction de pli : L = L1 + L2 − BD, avec BD = 2·(r + e)·tan(α/2) − BA et BA = π·α/180·(r + K·e), la longueur de l’arc sur la fibre neutre. Exemple : tôle de 2 mm, r = 2 mm, pli à 90°, ailes de 50 + 50 mm à l’extérieur. Selon DIN 6935, k = 0,65, K = 0,325, BA = 4,16 mm, BD = 3,84 mm et le flan mesure 96,16 mm. Avec K = 0,5, on obtiendrait 96,71 mm.

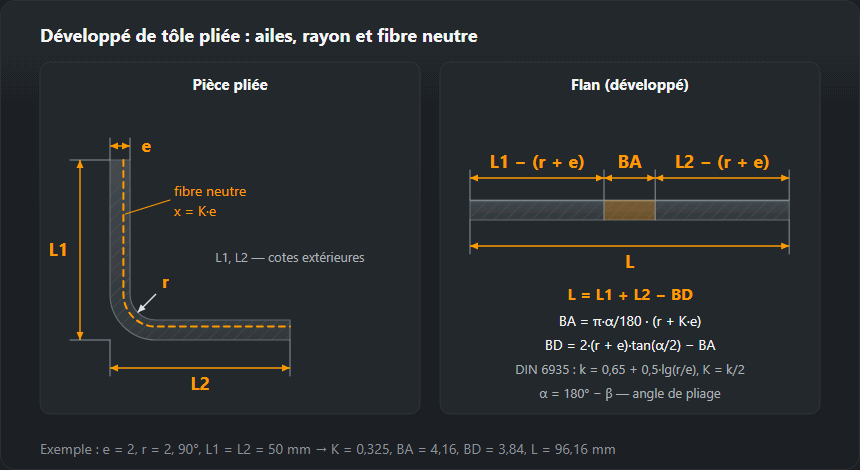
Formules : longueur de pli, déduction et développé
Au pliage, les fibres extérieures de la tôle s’allongent, les fibres intérieures se compriment, et seule la fibre neutre garde sa longueur. Sur tôle épaisse pliée à petit rayon, elle se déplace vers la face intérieure : l’arc se calcule donc non pas à mi-épaisseur, mais à x = K·e de la face intérieure.
- Longueur de pli (bend allowance) : longueur de l’arc sur la fibre neutre, BA = π·α/180·(r + K·e), où α = 180° − β est l’angle dont on replie l’aile.
- Retrait extérieur du début de l’arc jusqu’au sommet : (r + e)·tan(α/2) ; à 90°, c’est simplement r + e.
- Déduction de pli (bend deduction) : BD = 2·(r + e)·tan(α/2) − BA. Flan L = L1 + L2 − BD.
La DIN 6935 écrit la même chose avec l’angle entre ailes β et un facteur de correction k : L = a + b − v, et pour 90° ≤ β ≤ 165°, v = 2·(r + e)·tan((180° − β)/2) − π·(180° − β)/180°·(r + e/2·k). La fibre neutre se trouve à x = k·e/2 : le facteur K des logiciels de CAO vaut donc k/2. Pour un angle aigu (β < 90°), la norme cote les ailes jusqu’aux tangentes à l’arc extérieur et la déduction devient v = 2·(r + e) − BA ; au-delà de β = 165°, elle est négligeable.
Exemple de calcul
Cornière 50 × 50 en tôle de 2 mm, r = 2 mm, 90°. r/e = 1 ; selon DIN 6935, k = 0,65 + 0,5·log 1 = 0,65, K = 0,325, et la fibre neutre est à x = 0,65 mm de la face intérieure. Arc BA = 1,5708·(2 + 0,65) = 4,16 mm. Le retrait extérieur r + e vaut 4 mm, ce qui laisse 46,0 mm de partie droite sur chaque aile. BD = 2·4 − 4,16 = 3,84 mm, et le flan mesure 100 − 3,84 = 96,16 mm.
Angle obtus : tôle de 3 mm, r = 4,5 mm, β = 120° (pliée de 60°), ailes de 100 + 100 mm. r/e = 1,5, k = 0,738, K = 0,369. BA = 5,87 mm, BD = 2,79 mm, flan de 197,21 mm. Mêmes ailes et même rayon, mais une déduction plus faible qu’à angle droit : plus le pli est ouvert, plus le développé se rapproche de la somme des ailes.
Tableau du facteur K selon r/e (DIN 6935)
Le facteur k de la DIN 6935 croît avec le rapport entre rayon intérieur et épaisseur et atteint 1 à r/e = 5 : la fibre neutre est alors à mi-épaisseur et K = 0,5. La dernière colonne donne le développé d’une cornière 50 + 50 mm en tôle de 2 mm pour différents rayons.
| r/e | k (DIN 6935) | K = k/2 | x pour e = 2 mm, mm | r pour e = 2 mm, mm | Développé L, mm |
|---|---|---|---|---|---|
| 0,5 | 0,499 | 0,250 | 0,50 | 1,0 | 96,36 |
| 0,75 | 0,588 | 0,294 | 0,59 | 1,5 | 96,28 |
| 1 | 0,650 | 0,325 | 0,65 | 2,0 | 96,16 |
| 1,5 | 0,738 | 0,369 | 0,74 | 3,0 | 95,87 |
| 2 | 0,801 | 0,400 | 0,80 | 4,0 | 95,54 |
| 3 | 0,889 | 0,444 | 0,89 | 6,0 | 94,82 |
| 4 | 0,951 | 0,476 | 0,95 | 8,0 | 94,06 |
| ≥ 5 | 1,000 | 0,500 | 1,00 | 10,0 | 93,28 |
| 8 | 1,000 | 0,500 | 1,00 | 16,0 | 90,70 |
Les valeurs courantes en CAO, 0,33, 0,44 et 0,5, correspondent selon la DIN 6935 à un r/e d’environ 1, 3, et 5 ou plus. L’effet du choix de K sur la cote se voit sur la même cornière :
Ce que change le choix de K
| Facteur K | K | BA, mm | BD, mm | L, mm |
|---|---|---|---|---|
| DIN 6935 (r/e = 1) | 0,325 | 4,16 | 3,84 | 96,16 |
| K = 0,33 | 0,330 | 4,18 | 3,82 | 96,18 |
| K = 0,44 | 0,440 | 4,52 | 3,48 | 96,52 |
| K = 0,50 | 0,500 | 4,71 | 3,29 | 96,71 |
Entre K = 0,325 et 0,5, l’écart est de 0,55 mm par pli. C’est plus que la tolérance générale ISO 2768-1 classe m pour les cotes de 30 à 120 mm (±0,3 mm), et sur une pièce à quatre plis l’erreur s’additionne. Voilà pourquoi on cale le K d’une série par un pli d’essai : on plie une bande de longueur connue, on mesure les ailes et on ajuste K jusqu’à ce que le calculateur redonne la même longueur.
Rayon intérieur minimal de pliage
Le calculateur ne donne qu’un ordre de grandeur : environ 1·e pour l’acier de construction S235, 1 à 2·e pour l’inox austénitique, et pour l’aluminium tout dépend de l’alliage et de l’état (l’état recuit O accepte des rayons plus petits, les alliages écrouis ou trempés-revenus demandent plusieurs épaisseurs). Les valeurs exactes figurent sur la fiche du matériau, pour la tôle d’aluminium dans les tableaux de l’EN 485-2 ; pour les aciers destinés au formage à froid (nuances avec C, comme S235JRC), c’est le fournisseur qui donne les rayons.
Un rayon plus serré déchire les fibres extérieures et la fissure suit la ligne de pli. Le risque augmente quand on plie parallèlement au sens de laminage, sur des bords découpés plasma ou cisaillés avec bavure, et par temps froid. En pliage en l’air, c’est surtout l’ouverture de la matrice qui fixe le rayon intérieur, pas le rayon du poinçon : saisissez le r que votre presse plieuse obtient réellement.
Ce que le calculateur ne prend pas en compte
- Retour élastique. L’angle s’ouvre au relâchement et se corrige en pliant un peu plus ; la longueur du flan n’en est presque pas affectée.
- Mode de pliage. Le pliage en frappe et le matriçage déplacent la fibre neutre autrement que le pliage en l’air ; les tableaux des presses plieuses TRUMPF, Amada ou Bystronic pour un outillage donné sont plus précis que la formule générale.
- Plusieurs plis. Pour un profil à plusieurs ailes, les déductions s’additionnent : L = somme des cotes extérieures − somme des BD de chaque pli.
La force de presse nécessaire au pli est donnée par le calcul de la force de pliage. Le poids du flan à partir de ses dimensions est donné par le calculateur de poids de tôle. Viroles et réductions ne se plient pas, elles se roulent : pour elles, il y a le développement de cône et, pour le piquage d’un tube sur un autre, le gabarit de découpe de tube.
Questions fréquentes
Comment calculer la longueur du flan d’une cornière pliée ?
Additionnez les cotes extérieures des ailes et retranchez la déduction de pli : L = L1 + L2 − BD. Pour une tôle de 2 mm avec r = 2 mm et des ailes de 50 + 50 mm à 90°, BD = 3,84 mm et le flan mesure 96,16 mm.
Quelle différence entre longueur de pli et déduction de pli ?
La longueur de pli BA est la longueur de l’arc sur la fibre neutre ; on l’ajoute aux parties droites des ailes. La déduction BD = 2·(r + e)·tan(α/2) − BA se retranche de la somme des cotes extérieures. Le résultat est le même : ce sont deux écritures d’une seule formule.
Quel facteur K prendre pour l’acier ?
Sans données de la presse plieuse, celui de la DIN 6935 à partir de r/e : k = 0,65 + 0,5·log(r/e) pour r/e < 5, sinon 1 ; K = k/2. Pour r = e, K ≈ 0,325 ; pour r = 3·e, 0,444 ; pour r ≥ 5·e, 0,5. Pour une série, affinez K par un pli d’essai.
Quel lien entre le k de la DIN 6935 et le facteur K de SolidWorks ou d’Inventor ?
C’est la même grandeur à une autre échelle. Le k de la DIN 6935 situe la fibre neutre depuis la face intérieure en fraction de la demi-épaisseur (0…1), le facteur K de la CAO en fraction de l’épaisseur totale (0…0,5). K = k/2.
Quel rayon de pliage minimal pour l’acier, l’inox et l’aluminium ?
À titre indicatif : acier S235, environ 1·e ; inox, 1 à 2·e ; aluminium, selon l’alliage et l’état (EN 485-2 et fiche technique). Plié perpendiculairement au sens de laminage, le métal accepte un rayon plus petit que parallèlement.
Mis à jour :