Biegekraft Abkantpresse berechnen
Ein 2-mm-Blech aus S235 braucht beim Luftbiegen im Gesenk mit V = 16 mm rund 16,6 t pro Meter Biegelänge. Gib Blechdicke, Gesenkweite, Biegelänge und Werkstoff ein — der Rechner liefert die Biegekraft in Tonnen, t/m und kN, die empfohlene Gesenkweite, den Innenradius und die Mindestschenkellänge.
Kurze Antwort
Die Biegekraft beim Luftbiegen auf 90° rechnest du mit der Formel des Abkantpressen-Herstellers Bystronic: F = Rm·s²·L/V·(1 + 4·s/V), mit Rm = Zugfestigkeit in N/mm², s = Blechdicke, V = Gesenkweite und L = Biegelänge (mit L in Metern kommt kN heraus); Tonnen = kN / 9,81. Beispiel: S235 (Rm ≈ 435), s = 2 mm, V = 16 mm, L = 1 m — 163 kN, also 16,6 t. Die Gesenkweite wählt man mit 6–12·s, der Innenradius ergibt sich zu ≈ 0,16·V (2,6 mm), und der Schenkel muss mindestens 0,7–0,8·V lang sein (11–13 mm).

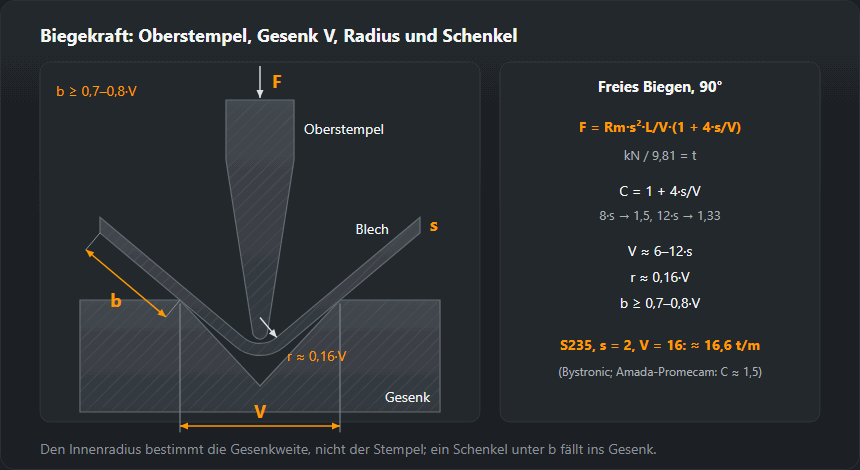
Formel für die Biegekraft und der Faktor C
Beim Luftbiegen liegt das Blech auf den zwei Gesenkkanten, der Stempel drückt in der Mitte — wie ein Balken auf zwei Stützen. Daher die Blechdicke im Quadrat oben und die Gesenkweite unten. Die Hersteller schreiben das so:
- Bystronic (Werkzeugkatalog): F = Rm·s²/V·(1 + 4·s/V) — kN pro Meter bei Rm in N/mm², s und V in mm. Mit dieser Formel ist ihre Biegekrafttabelle für Rm 420 gerechnet.
- Die Tabelle Amada-Promecam (R = 45 kp/mm²) folgt F = 1,5·R·s²/V t/m — derselbe Faktor 1,5, den Bystronic bei V = 8·s liefert.
Die allgemeine Form F = C·Rm·s²·L/V stimmt, aber C ist keine Konstante: C = 1 + 4·s/V ergibt 1,67 bei V = 6·s, 1,50 bei 8·s, 1,40 bei 10·s und 1,33 bei 12·s. Daher die „1,33“ und „1,42“ in vielen Anleitungen: 1,42 ist C bei V ≈ 9,5·s, 1,33 bei V = 12·s. Der Rechner rechnet nach Bystronic und zeigt das Ergebnis mit „1,42“ zum Vergleich — bei V = 8·s liegt es 5–6 % tiefer. Umrechnung in Tonnen: t = kN / 9,81 (Herstellertabellen runden oft 10 kN ≈ 1 t).
Biegekrafttabelle, t/m
Werte für Baustahl S235 mit mittlerem Rm laut Norm, Luftbiegen auf 90°. Für ein Teil der Länge L mit L in Metern multiplizieren.
| s, mm \ V, mm | V6 | V8 | V10 | V12 | V16 | V20 | V25 | V32 | V40 | V50 | V63 | V80 | V100 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 0,8 | 7,3 | 5,0 | 3,7 | — | — | — | — | — | — | — | — | — | — |
| 1 | 12,3 | 8,3 | 6,2 | 4,9 | — | — | — | — | — | — | — | — | — |
| 1,2 | — | 12,8 | 9,5 | 7,5 | — | — | — | — | — | — | — | — | — |
| 1,5 | — | — | 16,0 | 12,5 | 8,6 | — | — | — | — | — | — | — | — |
| 2 | — | — | — | 24,6 | 16,6 | 12,4 | 9,4 | — | — | — | — | — | — |
| 2,5 | — | — | — | — | 28,2 | 20,8 | 15,5 | 11,4 | — | — | — | — | — |
| 3 | — | — | — | — | — | 31,9 | 23,6 | 17,2 | — | — | — | — | — |
| 4 | — | — | — | — | — | — | 47 | 33 | 25 | 19 | — | — | — |
| 5 | — | — | — | — | — | — | — | 56 | 42 | 31 | 23 | — | — |
| 6 | — | — | — | — | — | — | — | — | 64 | 47 | 35 | — | — |
| 8 | — | — | — | — | — | — | — | — | — | 93 | 68 | 50 | 37 |
| 10 | — | — | — | — | — | — | — | — | — | — | 115 | 83 | 62 |
| 12 | — | — | — | — | — | — | — | — | — | — | — | 128 | 95 |
Die Kraft ist proportional zu Rm: Für S355 (Rm ≈ 550) liegen die Werte rund 1,26-mal höher, für Edelstahl 1.4301 (645) 1,48-mal, für Aluminium AlMg3 H22 (245) beim 0,56-Fachen. Abgleich mit der Bystronic-Tabelle: 2-mm-Blech im V16 bei Rm 420 — 160 kN/m; der Rechner mit Rm 420 ergibt 157,5 kN/m.
Rechenbeispiel
Blech 2 mm, S235, Gesenk 16 mm, Biegelänge 1 m. V/s = 8, C = 1 + 4·2/16 = 1,50. F = 435·2²/16·1,50 = 163 kN = 16,6 t. S235 hat laut Norm Rm 360–510, ein echtes Blech braucht also 13,8 bis 19,5 t/m. Mit der 1,42-Formel kämen 15,7 t heraus.
Blech 3 mm, S355, Gesenk 24 mm, Biegelänge 2,5 m. F = 773 kN ≈ 79 t, bei Rm an der Obergrenze 630 — 90 t. Eine 100-t-Abkantpresse schafft das, das Werkzeug prüfst du aber getrennt: Die zulässige Belastung von Stempel und Gesenk steht in kN/m darauf, hier brauchst du 354 kN/m.
Gesenkweite V, Innenradius und Mindestschenkellänge
Bystronic und Amada-Promecam empfehlen dasselbe: bei 0,5–2,5 mm V = 6·s, 3–8 mm — 8·s, 9–10 mm — 10·s, ab 12 mm — 12·s; viele Betriebe nehmen bei Stahl einfach die „Achterregel“ V = 8·s für alle Dicken. Ein enges Gesenk braucht mehr Kraft und hinterlässt Abdrücke, ein weites gibt einen großen Radius und mehr Winkelstreuung.
- Den Innenradius bestimmt beim Luftbiegen nicht der Stempel, sondern das Gesenk: r ≈ 0,16·V (etwa V/6) — so bei beiden Herstellern.
- Mindestschenkellänge — damit das Blech nicht ins Gesenk rutscht, muss der Schenkel auf der Kante aufliegen: laut Amada-Promecam ≈ 0,7·V, laut Bystronic 0,7–0,8·V.
| s, mm | V, mm | r ≈ 0,16·V, mm | Mindestschenkel, mm | Kraft, t/m |
|---|---|---|---|---|
| 1 | 6·s = 6 | 1,0 | 4,2–4,8 | 12,3 |
| 1,5 | 6·s = 9 | 1,4 | 6,3–7,2 | 18,5 |
| 2 | 6·s = 12 | 1,9 | 8,4–9,6 | 24,6 |
| 2,5 | 6·s = 15 | 2,4 | 10,5–12,0 | 30,8 |
| 3 | 8·s = 24 | 3,8 | 17–19 | 25,0 |
| 4 | 8·s = 32 | 5,1 | 22–26 | 33,3 |
| 5 | 8·s = 40 | 6,4 | 28–32 | 41,6 |
| 6 | 8·s = 48 | 7,7 | 34–38 | 49,9 |
| 8 | 8·s = 64 | 10,2 | 45–51 | 66,5 |
| 10 | 10·s = 100 | 16,0 | 70–80 | 62,1 |
| 12 | 12·s = 144 | 23,0 | 101–115 | 59,1 |
| 15 | 12·s = 180 | 28,8 | 126–144 | 73,9 |
Den Radius, der an der Maschine tatsächlich herauskommt, gibst du in den Rechner für die Biegeverkürzung ein — davon hängen k-Faktor und Zuschnittlänge ab.
Zugfestigkeit Rm nach Werkstoff
In die Rechnung geht die Zugfestigkeit Rm ein, nicht die Streckgrenze. Der Rechner nimmt die Mitte des Normbereichs; wenn du die Presse mit Reserve auslegst, rechne mit der Obergrenze oder mit dem Rm aus dem Abnahmeprüfzeugnis.
| Werkstoff | Norm | Rm, N/mm² | Rm in der Rechnung | t/m (s = 2, V = 16) | t/m bei Rm max |
|---|---|---|---|---|---|
| Stahl S235 | EN 10025-2 | 360–510 | 435 | 16,6 | 19,5 |
| Stahl S275 | EN 10025-2 | 410–560 | 485 | 18,5 | 21,4 |
| Stahl S355 | EN 10025-2 | 470–630 | 550 | 21,0 | 24,1 |
| Edelstahl 1.4301 (Blech C bis 8 mm) | EN 10088-2 | 540–750 | 645 | 24,7 | 28,7 |
| Aluminium EN AW-5754 (AlMg3) H22 | EN 485-2 | 220–270 | 245 | 9,4 | 10,3 |
Für S235 und S355 unter 3 mm gibt EN 10025-2 einen anderen Bereich an (S355: 510–680), für Edelstahl-Quartoblech (P) 520–720. Das Gewicht des Zuschnitts liefert der Blechgewicht-Rechner.
Was der Rechner nicht berücksichtigt
- Biegeverfahren. Die Formel gilt fürs Luftbiegen. Prägebiegen braucht laut Bystronic das 4- bis 8-Fache.
- Zunder. Warmgewalztes Blech mit Zunder erhöht die Kraft um den Faktor 1,05–1,1.
- Werkzeugbelastung. Jeder Stempel und jedes Gesenk hat eine eigene zulässige Belastung in kN/m; ein kurzes Teil auf einer langen Presse belastet das Werkzeug stärker, als die Presskraft der Maschine vermuten lässt.
- Winkel. Formeln und Herstellertabellen gelten für 90°-Biegungen; spitze Biegungen im 30°-Gesenk und Zudrücken brauchen anderes Werkzeug und andere Kräfte.
Die Zuschnittlänge vor dem Biegen liefert die Biegeverkürzung, das Gewicht das Blechgewicht, die übrigen Werkzeuge findest du in der Rechner-Übersicht.
Häufige Fragen
Wie berechnet man die Biegekraft einer Abkantpresse?
Fürs Luftbiegen auf 90°: F = Rm·s²·L/V·(1 + 4·s/V), in kN bei Rm in N/mm², s und V in mm, L in m; Tonnen = kN / 9,81. Für S235, s = 2 mm, V = 16 mm und L = 1 m sind das rund 16,6 t.
Wie viele Tonnen braucht man, um 3-mm-Blech auf 3 m Länge abzukanten?
S235 im 24-mm-Gesenk (8·s): rund 25,0 t/m, also 75 t auf 3 m; mit Rm an der Obergrenze 510 — 88 t. Für S355 rund 95 t.
Welche Gesenkweite V passt zu welcher Blechdicke?
Nach den Tabellen von Bystronic und Amada-Promecam: bis 2,5 mm 6·s, 3–8 mm 8·s, 9–10 mm 10·s, ab 12 mm 12·s. Für 2-mm-Blech ist das V12, viele kanten es aber im V16 (8·s) — weniger Kraft, größerer Radius.
Welcher Innenradius entsteht beim Luftbiegen?
Etwa 16 % der Gesenkweite: r ≈ 0,16·V. Im 16-mm-Gesenk rund 2,6 mm, im 24-mm-Gesenk 3,8 mm — unabhängig vom Stempelradius, solange er kleiner ist.
Wie lang muss der Schenkel beim Abkanten mindestens sein?
Etwa 0,7–0,8·V: Im 16-mm-Gesenk muss der Schenkel mindestens 11–13 mm lang sein, sonst rutscht er ins Gesenk. Einen kurzen Schenkel kantest du im engeren Gesenk — mit mehr Kraft.
Aktualisiert: