Сколько ампер ставить на электрод: ток по диаметру и положению
Для электрода 3 мм в нижнем положении ставят 80–130 А (около 105 А), для 3,2 мм — 90–140 А; в вертикали и на потолке на 15–20 % меньше. Выберите диаметр электрода, положение шва и тип покрытия — калькулятор покажет рекомендуемый ток и рабочий диапазон, в котором дуга держится стабильно. Если укажете толщину металла, он ещё и проверит, тот ли электрод вы взяли.
Короткий ответ
В нижнем положении: 2,0 мм — 50–80 А, 2,5 мм — 70–100 А, 3,0 мм — 80–130 А, 3,2 мм — 90–140 А, 4,0 мм — 130–190 А. Калькулятор ниже добавляет поправку на положение и покрытие и проверяет, подходит ли диаметр к толщине.

Как считается
Основа расчёта — эмпирическая зависимость тока от диаметра электрода. Самая распространённая формула для электродов 3–6 мм выглядит так:
I = (20 + 6·d) · d, где d — диаметр электрода в мм.
Для электродов 2–2,5 мм она попадает примерно в середину табличного диапазона
(2 мм — 64 А, 2,5 мм — 87,5 А); более простая I = 30·d
(60 и 75 А) ближе к нижней границе — на тонком металле это более осторожный старт. Калькулятор не считает по одной формуле вслепую,
а берёт табличный диапазон для каждого диаметра и применяет к нему поправки.
Базовый диапазон в нижнем положении
| Диаметр, мм | Ток, А | Середина, А | Толщина металла, мм |
|---|---|---|---|
| 1,6 | 40–60 | 50 | 1–2 |
| 2,0 | 50–80 | 65 | 1,5–3 |
| 2,5 | 70–100 | 85 | 2–4 |
| 3,0 | 80–130 | 105 | 3–5 |
| 3,2 | 90–140 | 115 | 3–6 |
| 4,0 | 130–190 | 160 | 6–12 |
| 5,0 | 180–250 | 210 | 10–20 |
| 6,0 | 230–320 | 270 | от 16 |
Поправки
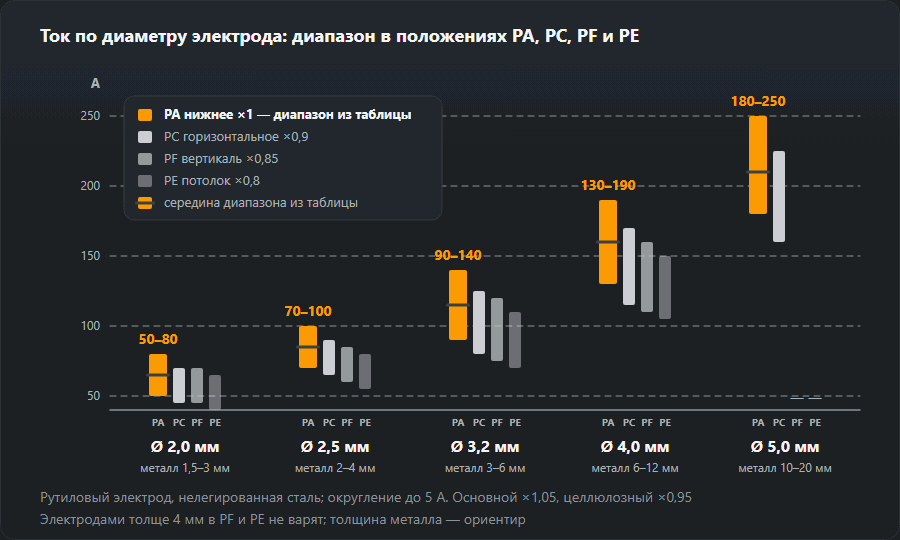
- Положение шва. Нижнее — 1,0; горизонтальное — 0,9; вертикальное — 0,85; потолочное — 0,8. Смысл простой: чем больше риск, что ванна потечёт вниз, тем меньше должна быть ванна.
- Покрытие. Рутиловое — 1,0; основное — 1,05; целлюлозное — 0,95.
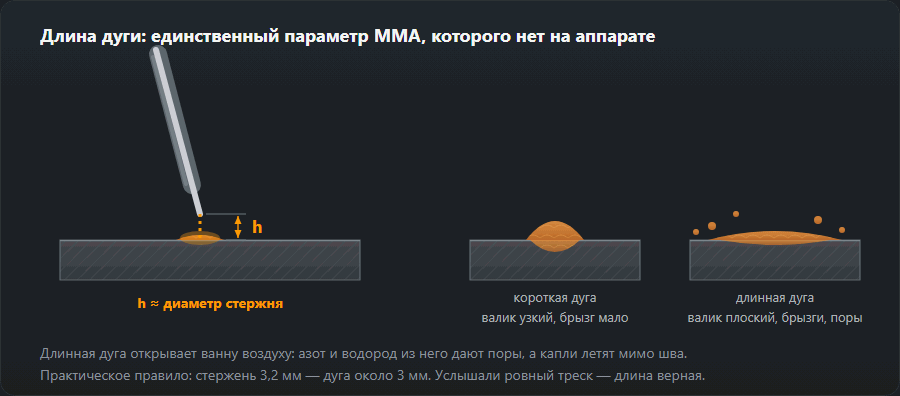
- Длина дуги. Держат в пределах 0,8–1,0 диаметра электрода. Длинная дуга — разбрызгивание и поры, короткая — залипание.
Производители указывают свой диапазон тока прямо на пачке, и он может отличаться от табличного на 10–15 %. Если диапазон на упаковке есть — он главнее любой формулы.
Как понять, что ток подобран неверно
| Симптом | Причина | Что сделать |
|---|---|---|
| Электрод прилипает, дуга гаснет | Ток мал | Добавить 10–15 А |
| Шов узкий, высокий, без провара | Ток мал | Добавить ток или замедлить ведение |
| Много брызг, электрод краснеет | Ток велик | Убавить 10–20 А, взять электрод тоньше |
| Прожоги, подрезы по кромкам | Ток велик | Убавить ток, короче задерживаться на кромке |
| Ванна стекает в вертикали | Ток велик для положения | Снизить на 15 % против нижнего |
Мало тока узнают и по звуку: дуга тихая, рвётся; валик «лежит» на поверхности, шлак замешивается в металл и плохо отделяется, на разрезе — непровар корня. Много тока — дуга ревёт, брызги летят далеко, покрытие к концу электрода трескается и осыпается раньше, чем догорит стержень.
Полярность
По классической учебной схеме прямая полярность (DC−, электрод на минусе) отдаёт больше тепла изделию, а обратная (DC+, электрод на плюсе) — электроду, поэтому тонкий металл и легированные стали варят на обратной. На практике у большинства современных покрытых электродов провар на DC+ даже глубже, а для основного покрытия (УОНИ 13/55 и аналоги) обратная полярность обязательна. Какую полярность хочет конкретная марка, написано на пачке. На переменном токе полярность значения не имеет, но основные электроды на нём работают плохо.
Какой ток ставить на электрод 2, 2,5, 3, 3,2 и 4 мм
Ниже — те же числа, что выдаёт калькулятор, для рутилового электрода. Основное покрытие добавляет 5 %, целлюлозное убавляет 5 %.
Электрод 2 мм
Нижнее положение — 50–80 А, середина 65 А; вертикаль — 45–70 А; потолок — 40–65 А. Металл 1,5–3 мм: профильная труба, уголок, тонкий лист. На двойке особенно заметно, как тонкий металл «проваливается» при лишних 10 А, поэтому начинайте с середины.
Электрод 2,5 мм
Нижнее — 70–100 А, середина 85 А; горизонтальное — 65–90 А; вертикаль — 60–85 А; потолок — 55–80 А. Основным электродом в нижнем положении — 75–105 А. Металл 2–4 мм. Самый ходовой диаметр для бытовых инверторов и работ в положениях.
Электрод 3 и 3,2 мм
Тройка в нижнем положении — 80–130 А, середина 105 А, в вертикали — 70–110 А. Для 3,2 мм диапазон выше: нижнее — 90–140 А, горизонтальное — 80–125 А, вертикаль — 75–120 А, потолок — 70–110 А; основной 3,2 внизу — 95–145 А. Металл 3–6 мм.
| Положение | Электрод 3,0 мм, А | Электрод 3,2 мм, А |
|---|---|---|
| Нижнее (PA) | 80–130, середина 105 | 90–140, середина 115 |
| Горизонтальное (PC) | 70–115 | 80–125 |
| Вертикаль снизу вверх (PF) | 70–110 | 75–120 |
| Потолок (PE) | 65–105 | 70–110 |
| Нижнее, основное покрытие (УОНИ, E7018) | 85–135 | 95–145 |
Начинайте с середины диапазона и поправляйте по 5–10 А на обрезке: тонкий металл 3 мм — ближе к нижней границе, 5–6 мм — к верхней. Точный диапазон конкретной марки — на пачке электродов.
Электрод 4 мм
Нижнее — 130–190 А, середина 160 А; горизонтальное — 115–170 А; вертикаль — 110–160 А; потолок — 105–150 А; основной внизу — 135–200 А. Металл 6–12 мм. Проверьте, что аппарат держит такой ток на нужной продолжительности включения: бытовой инвертор на 160 А с четвёркой работает на пределе.
Электрод 5 мм
Нижнее — 180–250 А, горизонтальное — 160–225 А. В вертикали и на потолке пятёркой не варят: ванна слишком велика. Металл 10–20 мм, заполняющие проходы.

Примеры настройки
- Калитка из профильной трубы, стенка 2 мм. Электрод 2,0 мм, рутил. Горизонтальные швы внизу — около 65 А (диапазон 50–80), вертикальные стыки стоек — около 55 А (45–70).
- Стык листа 8 мм основными электродами. Корень — 3,2 мм, диапазон 95–145 А, для корня держатся ближе к нижней границе. Заполнение — 4 мм, 135–200 А, калькулятор предложит 170 А.
- Потолочный шов на листе 6 мм. Основной 3,2 мм — 75–120 А, середина около 95 А. Дугу держат короткой.
- Горизонтальный шов на стене, лист 5 мм. Рутил 3,2 мм — 80–125 А, около 105 А.
Настройка на обрезке за пять минут
- Выставьте ток, который предложил калькулятор, — середину диапазона.
- Возьмите обрезок той же толщины и наплавьте валик в том же положении, в каком будет шов.
- Посмотрите на валик и послушайте дугу: ровное плотное потрескивание, валик плавно переходит в металл — ток верный.
- Липнет, валик узкий и горбатый — добавьте 10–15 А. Брызги, подрезы, электрод краснеет — убавьте 10–20 А.
- Сожгите электрод целиком: если последняя треть раскаляется докрасна и покрытие отваливается, ток на верхнем пределе даже при хорошем начале.
Когда шов пошёл, пригодится и расчёт расхода — сколько штук и килограммов уйдёт на работу, покажет калькулятор расхода электродов. Если липнет при правильном токе, разбор причин — в статье почему прилипает электрод.
Частые вопросы
Какой ток ставить на электрод 3 мм?
В нижнем положении рутиловым электродом 3,0 мм — 80–130 А, рабочая середина около 105 А. Для 3,2 мм диапазон смещается к 90–140 А. В вертикальном положении ток снижают примерно на 15 %, в потолочном — на 20 %.
Почему для УОНИ ток выше, чем для АНО?
Электроды с основным покрытием требуют более жёсткого режима: покрытие плавится тяжелее, а шлак вязкий. Практическая поправка — плюс 5 % к току и обязательная обратная полярность DC+. Рутиловые электроды спокойно работают и на переменном токе.
Можно ли варить электродом 4 мм металл 2 мм?
Нет. Минимальный ток для четвёрки — около 130 А, двухмиллиметровый лист при таком токе прожигается насквозь. Для 2 мм берут электрод 2,0 мм и ток 50–80 А, ведут с отрывом дуги или короткими участками.
Какой ток для электрода 2 мм?
Рутиловым в нижнем положении — 50–80 А, середина около 65 А. В вертикали — 45–70 А, на потолке — 40–65 А. Двойкой варят металл 1,5–3 мм: профильную трубу, мелкий уголок, тонкий лист.
Какой ток для электрода 2,5 мм в вертикали?
Рутиловым — 60–85 А, калькулятор предложит около 70 А. Основным — 60–90 А. Если электрод липнет у нижней границы, добавьте 10–15 А, но не выходите за верх диапазона: ванна начнёт стекать.
Можно ли варить электродом 3,2 на 70 ампер?
В нижнем положении — нет: нижняя граница для 3,2 мм 90 А, ниже электрод будет липнуть, а шов выйдет узким без провара. Даже на потолке диапазон начинается с 70 А. Если аппарат больше не даёт, берите электрод 2,5 мм.
Обновлено: