Cómo ser soldador
El camino desde no haber cebado nunca un arco hasta tener una cualificación por la que alguien pague. Es más corto que el de la mayoría de los oficios y más largo de lo que sugieren los folletos de los cursos.
Empieza por un solo proceso
MMA o MAG. El MMA enseña a leer el baño, porque todo pasa despacio y a la vista, y el equipo es tan simple que nada se esconde detrás de un ajuste. El MAG es lo que realmente usan la mayoría de los talleres de fabricación, así que te coloca antes.
Cualquiera de los dos es una primera elección defendible. Lo que no lo es, intentar aprender tres a la vez: la memoria muscular es distinta en cada uno, y repartir la práctica significa que ninguno se automatiza. El TIG viene después, cuando el primer proceso ya aburra.
135, 111 o 141: dónde está el trabajo
Un taller de estructura metálica pide 135 en chapa, posiciones PB y PF. El montaje en obra, 111 más 135 en PF y PE: a la obra no siempre llega la botella de gas. Tuberías e instalaciones significan 141 en tubo, posición H-L045, y el inoxidable de la industria alimentaria, 141 en el grupo de material 8.1.
Desde cero, el 135 es la opción por defecto: más ofertas y el camino más corto a la primera nómina; el 111, si apuntas al montaje. El 141 es el segundo paso: el sueldo sube en el orden 111, 135, 141, tubería, pero cada escalón es otro examen, no solo otro curso.
| Paso | Qué hace falta | Cuánto dura |
|---|---|---|
| 1. El reconocimiento médico | Vista y estado general; volante de la empresa o por lo privado | Un día |
| 2. Elegir el proceso | MMA sale más barato, MAG lleva antes al empleo, TIG dura más y cuesta más | — |
| 3. El curso con examen | Un centro acreditado y horas en el puesto | 1–3 semanas |
| 4. El examen y el libro | Probeta, ensayos, certificado EN ISO 9606-1 | Un día |
| 5. El primer empleo | La cualificación y disposición para trabajos sencillos | — |
| 6. Mantenerla en vigor | La confirmación del supervisor anotada en el libro | Cada 6 meses |
La práctica que nadie presupuesta
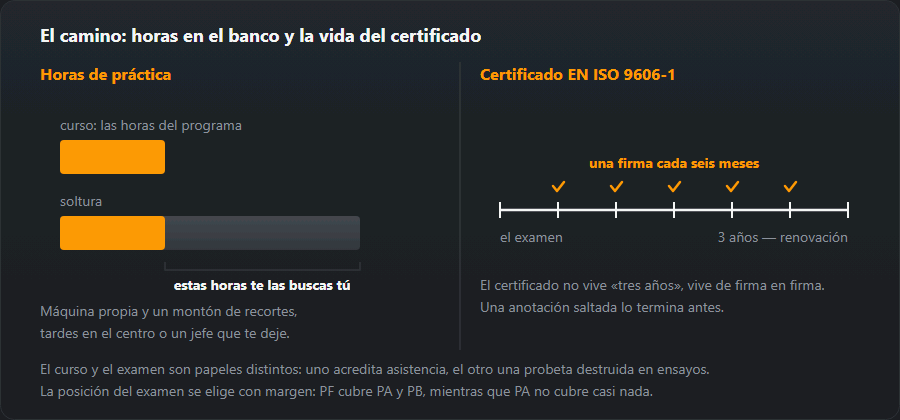
El curso te lleva hasta la probeta del examen, no hasta el ritmo de producción. La soltura sale de la práctica posterior: tu propia máquina y una pila de recortes, o una empresa que te deje practicar, o acceso por las tardes al centro de formación.
Practica con intención, no por volumen. Haz cordones sobre chapa hasta que tengan la misma anchura en toda su longitud. Después cordones en ángulo, después a tope con separación, después las mismas uniones en PF. Corta tus cordones y mira la sección: una macrografía, aunque esté sin atacar, dice mucho más de tu penetración que cualquier foto de la cara del cordón.

Cuánto dura un curso de soldador
Para quien empieza de cero, en el mercado polaco que sigue este sitio:
- MAG (135): 3–4 sem., un programa de 120–160 horas;
- MMA (111): 3–4 sem., 120–150 horas;
- TIG (141): 4–5 sem., 140–180 horas;
- hilo tubular (136): 3–5 días como añadido tras el 135, no como primer curso;
- tubería y posiciones: 2–4 sem. después del básico;
- solo el examen, para quien ya suelda: 1 día.
Las horas son el programa entero, no solo el tiempo en el puesto.
Aquí no damos precios: entre centros varían varias veces. Para comparar dos ofertas, desglósalas. Cuántas horas de puesto. El material de las probetas: la chapa no aleada sale más barata que el tubo o el inoxidable. Qué organismo examina y si se desplaza al centro. Qué ensayos de la probeta entran: solo la inspección visual es lo más barato, radiografía y ultrasonidos cuestan más, los ensayos destructivos lo que más. Si entran el certificado y el libro del soldador, y cuánto cuesta un segundo intento. La oferta barata suele ahorrar justo en los ensayos o en las horas.
El certificado
Un examen en un organismo acreditado, según EN ISO 9606-1. No es lo mismo que un certificado de curso, y la diferencia es justamente el fondo del asunto: uno acredita asistencia y el otro una probeta examinada y ensayada destructivamente.
Elige la posición del examen a conciencia, porque las posiciones cubren hacia abajo. PF cubre PA y PB; PA no cubre casi nada más. Pagar dos veces —una por el examen fácil y otra por el útil— es un gasto habitual y evitable. Qué cubre cada examen lo calcula la calculadora de alcance, y el examen está descrito en el examen EN ISO 9606.
El examen de soldador EN ISO 9606-1, paso a paso
- Teoría: el proceso, materiales, seguridad, lectura de símbolos y de la WPS.
- La probeta: se suelda según una WPS dada, en una posición y un material dados. Se marca con su posición y no se puede mover de ella.
- Inspección visual: siempre y la primera. Una probeta rechazada en visual no sigue.
- Ensayos siguientes según el programa: radiografía o ultrasonidos, o —más a menudo en ángulo— destructivos: rotura, macrografía, doblado.
- Evaluación: con el nivel de calidad B de ISO 5817, salvo que el programa diga otra cosa.
Lo que te llevas se ve mejor con un ejemplo.
135 P BW FM1 S t10 PF ss nb es un certificado típico del soldador
de taller de estructura:
| En el ejemplo | Qué codifica | Qué significa en este certificado |
|---|---|---|
135 | El proceso según ISO 4063 | MAG con hilo macizo en gas activo. No cubre el electrodo (111) ni el TIG (141) |
P | Producto | Chapa. Tubo solo girado desde 75 mm de diámetro, fijo desde 500 mm |
BW | Tipo de cordón | Soldadura a tope — la unión que se ensayó en la probeta |
FM1 | Grupo del aporte según EN ISO 9606-1 | Aporte para aceros no aleados y de grano fino, o sea, la estructura metálica corriente |
S | Material de aporte | Hilo macizo. El tubular es otro proceso (136) y otra designación |
t10 | Espesor de la probeta, mm | Probeta de 10 mm, rango de espesores 3–20 mm |
PF | Posición según ISO 6947 | Vertical ascendente; cubre PA, PB, PF |
ss | Soldeo por un solo lado | Nadie resuelda la raíz por detrás — su penetración se ve y se juzga junto con la cara |
nb | Sin respaldo | Sin respaldo: la raíz la formas tú, sin cobre ni cerámica debajo |
En la práctica: con ese certificado sueldas chapa de 3 a 20 mm, a tope, con hilo macizo, en plana, horizontal en ángulo y vertical ascendente. La horizontal (PC), la de techo (PE) y la vertical descendente (PG) quedan fuera, y el tubo fijo, en la práctica, también.
Por qué se suspende: defectos que se ven a simple vista
Muchos defectos aparecen ya en la inspección visual, antes de cualquier radiografía. Cuatro se repiten en los principiantes:
- Mordedura en el borde: un surco a lo largo del pie del cordón. Demasiada intensidad, arco largo o falta de pausa en los bordes al oscilar. Más en mordedura de soldadura.
- Falta de penetración en la raíz: por detrás se ven los
bordes del chaflán sin fundir. Separación escasa, poca intensidad,
demasiada velocidad. La forma habitual de suspender en
ss nb: falta de penetración. - Poros y cráteres en los reinicios: corriente de aire en la cabina, chapa sucia, demasiado stick-out o un reinicio en frío que no pisa el cordón anterior; ver poros en la soldadura.
- Escoria y falta de fusión entre pasadas: raíz sin limpiar antes del relleno o MAG llevado por delante del baño. Sale en la macrografía o en la rotura como una capa sin unir.
Cómo entrenar para el examen: PA → PB → PF → PE
Cada posición añade una dificultad a la anterior. Practica con recortes de 8–10 mm y pasa a la siguiente solo cuando la anterior salga igual cada vez.
- PA, cordones sobre chapa y después a tope con separación. Comprobación: da la vuelta a la chapa, la penetración debe ser continua.
- PB, ángulo en T. Aprendes a sostener el ángulo y a que el cordón no se descuelgue sobre la chapa de abajo. Comprobación: rompe el ángulo con un martillo en el tornillo de banco; la rotura enseña la raíz y los poros.
- PF, vertical ascendente. Un 15 % menos de intensidad: un electrodo de 3,2 mm que en PA va a unos 115 A baja a unos 100 A. Pausa en los bordes, paso rápido por el centro.
- PE, techo, al final. Un 20 % menos, unos 90 A con el mismo electrodo, arco corto y baño pequeño.
La semana antes del examen, suelda solo la probeta: mismo material, espesor, chaflán y posición, con un corte y reinicio a mitad del cordón. Corta o rompe cada una; es la única comprobación honesta.
Los primeros seis meses en el trabajo
Primero toca punteo, amolado y ángulos sencillos, y cordones completos cuando el encargado vea que mantienes la medida. Aprovecha para tres cosas que el curso no enseña. Ritmo: el mismo cordón en la mitad de tiempo y sin reparaciones. Leer plano y WPS: garganta, secuencia de pasadas, intensidad de la especificación y no de la costumbre. Deformaciones: el orden de soldeo en una pieza larga para no tener que enderezarla después.
Hacia dónde sigue
La curva salarial va detrás de los certificados y de las posiciones. MAG en chapa y en plana es el nivel de entrada. Tubo, trabajo en posición, raíces con TIG, inoxidable y dúplex, y trabajo offshore o de presión son los escalones, y cada uno es otra cualificación más otras cuantas centenas de horas.
Más allá del soldeo, las salidas son la inspección —una cualificación de inspección visual y después la de inspector de soldadura— y la coordinación, la vía IWS e IWE, que te mueve de hacer los cordones a especificarlos. Las dos pagan mejor que el arco y las dos parten de haber soldado.
Lo que cuestan los cursos y los certificados, y lo que cobran los soldadores, está en cursos de soldadura y en cuánto gana un soldador.
Cuánto vale el certificado y cómo se renueva
Según EN ISO 9606-1 el certificado dura tres años, pero se sostiene con confirmaciones: cada seis meses el responsable de soldadura o el examinador firma que sigues trabajando dentro de su rango. Si falta una, el certificado deja de valer por lejos que parezca la fecha final. La primera toca a los seis meses del examen: apúntala en el móvil.
La renovación está en el apartado 9.3 de la norma y tiene tres vías, que el Welding Development Centre (Reino Unido) y Metlab (Irlanda) describen igual:
- reexamen cada tres años;
- cada dos años con dos soldaduras de producción de los últimos seis meses que hayan superado ensayos; si están bien, el certificado vale otros dos años;
- sin fecha final mientras trabajes para el mismo fabricante con un sistema de calidad ISO 3834-2 o -3 y calidad de soldadura documentada.
La confirmación semestral rige en todas las vías; cuál te corresponde lo decide el organismo que emitió el certificado. En Polonia las anotaciones van a un libro del soldador (książeczka spawacza), que por sí solo no habilita para nada, y los equipos a presión bajo inspección técnica exigen un examen aparte ante la UDT; más en cualificaciones de soldadura en Polonia.
Preguntas frecuentes
¿Cuánto tardo en poder vivir de esto?
De tres a seis meses para llegar a un nivel empleable en un proceso, practicando en serio. Dos o tres años para ser realmente bueno. El hueco entre «he aprobado el examen» y «soy rápido y constante toda la jornada» es la parte que no sale en los folletos.
¿Hace falta título o basta con saber?
Saber te da el trabajo; el certificado te deja entrar en la obra. Todo lo cubierto por EN 1090 o por normativa de equipos a presión exige un certificado EN ISO 9606 vigente para las uniones que se hagan: sin certificado no hay arco, sueldes como sueldes.
¿Es un oficio en extinción?
La automatización se ha llevado el trabajo repetitivo de producción y ha dejado el resto: obra, tubería, reparación, fabricación unitaria, todo lo posicional o incómodo. Eso es justo lo más difícil de automatizar y donde está la escasez, y por eso las tarifas del soldador de tubería homologado han subido en lugar de bajar.
¿Cuánto dura un curso de soldadura?
Un curso básico de MAG (135) o MMA (111) dura 3–4 semanas, el de TIG (141) 4–5 semanas y el de tubería 2–4 semanas después del básico. El hilo tubular (136) es un añadido de 3–5 días tras el 135. Solo el examen, para quien ya suelda, es un día.
¿Cuánto cuesta un curso de soldador y cómo comparar ofertas?
Los precios cambian varias veces de un centro a otro, así que compara las partidas y no el total: horas de puesto, material de probetas, organismo examinador, ensayos de la probeta (visual, radiografía, ultrasonidos, destructivos) y si entran el certificado, el libro y una repetición. Las ofertas baratas suelen ahorrar en ensayos o en horas.
Actualizado: