Devenir soudeur
Trois étapes : une formation (MAG — 3–4 semaines, 120–160 heures, 2 200 – 3 200 zł), l’examen NF EN ISO 9606-1 (l’examen seul, si vous soudez déjà : 1 jour, 600 – 1 500 zł) et un premier emploi. Les prix sont ceux du marché polonais. C’est la route qui mène de celui qui n’a jamais amorcé un arc à une qualification que quelqu’un acceptera de payer. Elle est plus courte que celle de la plupart des métiers et plus longue que ne le laissent croire les brochures des formations.
Commencer par un seul procédé
MMA ou MAG. Le MMA apprend à lire le bain, car tout se passe lentement et à vue, et le matériel est assez simple pour que rien ne se cache derrière un réglage. Le MAG est ce que la plupart des ateliers de fabrication utilisent réellement, et il permet donc d’être embauché plus vite.
L’un ou l’autre est un choix défendable pour débuter. Ce qui ne l’est pas, c’est d’en apprendre trois à la fois : le geste est différent pour chacun, et en partageant la pratique, aucun ne devient automatique. Ajoutez le TIG plus tard, quand le premier procédé vous ennuie.
135, 111 ou 141 : où sont les emplois
Un atelier de construction métallique cherche du 135 sur tôle en PB et PF. Le montage sur chantier demande du 111 plus du 135 en PF et PE — on ne peut pas toujours amener une bouteille de gaz là où se trouve l’acier. La tuyauterie et les installations industrielles exigent du 141 sur tube en H-L045, et l’inox pour l’agroalimentaire du 141 dans le groupe de matériaux 8.1.
En partant de zéro, le 135 est le choix par défaut : le plus d’offres et le chemin le plus court vers une première paie ; le 111 si vous visez le montage. Le 141 est la deuxième étape — la paie monte dans l’ordre 111, 135, 141, tube, mais chaque étape est un nouvel examen.
| Étape | Ce qu’il faut | Durée |
|---|---|---|
| 1. La visite médicale | Vue et aptitude générale ; une demande de l’employeur ou une démarche à titre privé | Un jour |
| 2. Le choix du procédé | L’électrode enrobée coûte moins cher, le MAG permet de trouver du travail plus vite, le TIG demande plus de temps et coûte plus cher | — |
| 3. La formation avec l’examen | Un centre agréé et des heures au poste | 1–3 semaines |
| 4. L’examen et le livret | Une éprouvette, l’examen, un certificat EN ISO 9606-1 | Un jour |
| 5. Le premier emploi | La qualification et l’envie d’accepter d’abord des travaux simples | — |
| 6. Garder la qualification valide | La confirmation du responsable inscrite dans le livret | Tous les 6 mois |
La pratique que personne ne budgète
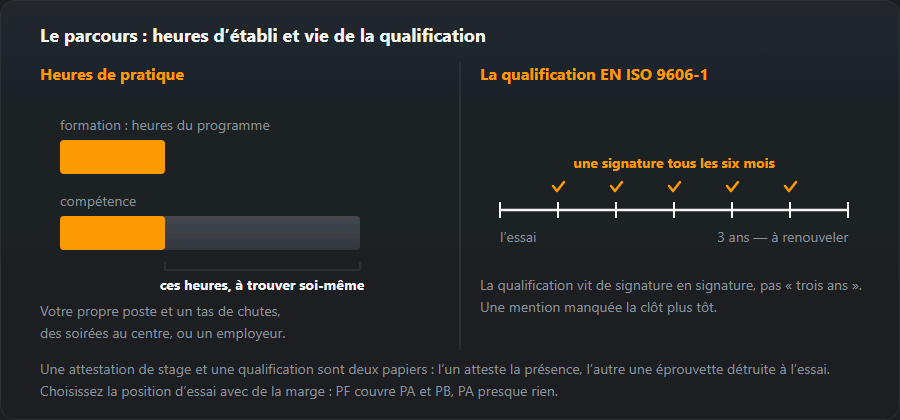
La formation vous mène à l’éprouvette, pas à la cadence de production. La confiance vient de la pratique au-delà : votre propre poste et un tas de chutes, ou un employeur qui vous laisse vous entraîner, ou un accès en soirée au centre de formation.
Entraînez-vous avec méthode plutôt qu’au volume. Faites des cordons sur tôle jusqu’à ce qu’ils aient la même largeur sur toute leur longueur. Ensuite des soudures d’angle, puis des assemblages bout à bout avec jeu, puis les mêmes assemblages en PF. Coupez vos soudures et regardez la coupe — une macrographie, même sans attaque, vous en dit plus sur votre pénétration que n’importe quelle photo de la surface du cordon.

Durée d’une formation de soudeur
Pour un débutant, sur le marché polonais suivi par ce site :
- MAG (135) — 3–4 semaines, un programme de 120–160 heures ;
- MMA (111) — 3–4 semaines, 120–150 heures ;
- TIG (141) — 4–5 semaines, 140–180 heures ;
- fil fourré (136) — 3–5 jours en complément après le 135, pas comme première formation ;
- tuyauterie et positions — 2–4 semaines après la formation de base ;
- l’examen seul, pour quelqu’un qui soude déjà — 1 jour.
Les heures correspondent à tout le programme, pas seulement au temps de cabine.
Le tableau complet des prix n’est pas repris ici — ils varient du simple au multiple selon les centres. Comparez les offres point par point. Combien d’heures en cabine. La matière de l’éprouvette — la tôle non alliée coûte moins cher que le tube ou l’inox. Quel organisme examine, et s’il se déplace au centre. Quel contrôle de l’éprouvette est inclus — le visuel seul est le moins cher, la radiographie et les ultrasons coûtent plus, les essais destructifs le plus. Si la qualification et le livret du soudeur sont inclus, et ce que coûte une seconde tentative. Une offre bon marché économise généralement sur les contrôles ou sur les heures.
La qualification
Un examen auprès d’un organisme accrédité, selon NF EN ISO 9606-1. Ce n’est pas la même chose qu’une attestation de stage, et la différence est tout l’enjeu : l’une atteste une présence, l’autre un contrôle d’éprouvette qui a été examinée et testée de façon destructive.
Choisissez la position d’examen avec soin, car les positions se couvrent vers le bas. Un examen en PF couvre PA et PB ; un examen en PA ne couvre presque rien d’autre. Payer deux fois — une fois pour l’examen facile et une autre pour l’examen utile — est une dépense courante et évitable. Ce que couvre un examen donné se calcule avec le calculateur du domaine de qualification, et l’examen lui-même est décrit dans l’examen EN ISO 9606.
L’examen EN ISO 9606-1, étape par étape
- Théorie — le procédé, les matériaux, la sécurité, la lecture des symboles de soudure et d’un DMOS (WPS).
- L’éprouvette — soudée selon un DMOS donné, dans une position donnée, dans un matériau donné. L’éprouvette est marquée de sa position et ne doit pas en être sortie.
- Examen visuel — toujours, et en premier. Une éprouvette rejetée à l’examen visuel ne va pas plus loin.
- Contrôles complémentaires selon le schéma : radiographie ou ultrasons, ou — plus souvent sur les soudures d’angle — essais destructifs : cassure, macrographie, pliage.
- Évaluation — selon le niveau de qualité B de l’ISO 5817 sauf indication contraire du schéma.
Ce que vous obtenez en fin de compte se voit mieux sur un exemple.
135 P BW FM1 S t10 PF ss nb est une qualification typique pour un soudeur d’atelier de
construction métallique :
| Dans l’exemple | Ce que cela code | Ce que cela signifie sur ce certificat |
|---|---|---|
135 | Le procédé selon l’ISO 4063 | MAG avec fil plein sous gaz actif. Ne couvre ni l’électrode enrobée (111) ni le TIG (141) |
P | Forme du produit | Tôle. Tube seulement s’il est tourné à partir de 75 mm de diamètre, fixe à partir de 500 mm |
BW | Type de soudure | Soudure bout à bout — le joint qui a été testé sur l’éprouvette |
FM1 | Groupe de métal d’apport selon l’EN ISO 9606-1 | Métal d’apport pour aciers non alliés et à grain fin, c’est-à-dire la charpente métallique courante |
S | Métal d’apport | Fil plein. Le fil fourré est un autre procédé (136) et un autre code |
t10 | Épaisseur de l’éprouvette, mm | Une éprouvette de 10 mm, plage d’épaisseurs 3–20 mm |
PF | Position selon l’ISO 6947 | Verticale montante ; couvre PA, PB, PF |
ss | Soudé d’un seul côté | Personne ne reprend la racine à l’envers — sa pénétration est visible et jugée avec la passe de finition |
nb | Sans support envers | Sans support : vous formez vous-même la racine, sans cuivre ni céramique dessous |
En pratique : avec cette qualification, vous soudez de la tôle de 3–20 mm, des assemblages bout à bout, au fil plein, à plat, en angle à plat et en verticale montante. La corniche (PC), le plafond (PE) et la verticale descendante (PG) sont hors du domaine, et le tube fixe l’est pratiquement aussi.
Pourquoi les éprouvettes échouent : les défauts visibles
Beaucoup de défauts se voient dès l’examen visuel, avant que personne ne prenne une radiographie. Quatre reviennent sans cesse chez les débutants :
- Caniveau au raccordement — une rainure le long du bord de la soudure. Courant trop élevé, arc trop long, ou pas d’arrêt sur les bords en balayage. Plus de détails sous caniveau.
- Manque de pénétration à la racine — vu de l’envers, on voit les
bords non fondus de la préparation. Jeu trop faible, courant trop bas, avance
trop rapide. La façon habituelle dont une éprouvette
ss nbéchoue : pénétration incomplète à la racine. - Porosités et cratères aux reprises — un courant d’air dans la cabine, une tôle sale, trop de fil sorti, ou une reprise à froid qui ne recouvre pas le cordon précédent ; voir porosités.
- Laitier et manque de fusion entre passes — une racine non nettoyée avant le remplissage, ou du MAG avançant devant le bain. Cela apparaît en macrographie ou en cassure comme une couche non liée.
S’entraîner pour l’examen : PA → PB → PF → PE
Chaque position ajoute une difficulté à la précédente. Entraînez-vous sur des chutes de 8–10 mm et ne passez à la suite que quand l’étape précédente sort identique à chaque fois.
- PA, cordons sur tôle, puis un bout à bout avec jeu. Contrôle : retournez la tôle — le cordon de pénétration est continu, sans interruption.
- PB, soudure d’angle en T. Vous apprenez à tenir l’angle et à éviter que le cordon ne s’affaisse sur la tôle du bas. Contrôle : cassez la soudure d’angle au marteau dans un étau — la cassure montre la fusion à la racine et les porosités.
- PF, verticale montante. Environ 15 % de courant en moins : une électrode de 3,2 mm utilisée vers 115 A en PA descend vers 100 A. Marquez un temps d’arrêt sur les bords, traversez vite le milieu.
- PE, plafond — en dernier. Environ 20 % de courant en moins, vers 90 A pour la même électrode, un arc court et un petit bain.
Dans la semaine qui précède l’examen, ne soudez rien d’autre que l’éprouvette : même matériau, même épaisseur, même préparation et même position, avec un arrêt et une reprise au milieu de la passe. Coupez ou cassez chacune — rien d’autre ne dit la vérité.
Les six premiers mois en poste
Attendez-vous d’abord à du pointage, du meulage et des soudures d’angle simples, puis à des soudures complètes dès que le chef d’équipe voit que vous tenez la dimension. Profitez-en pour trois choses que la formation n’enseigne pas. La vitesse : la même soudure en deux fois moins de temps, sans reprise. La lecture d’un plan et d’un DMOS : longueur de côté, ordre des passes, courant tiré du mode opératoire plutôt que de l’habitude. La déformation : l’ordre de soudage sur une longue pièce pour qu’elle n’ait pas besoin d’être redressée ensuite.
Et ensuite
La courbe des salaires suit les qualifications et les positions. Le MAG sur tôle en position à plat est le niveau d’entrée. La tuyauterie, le travail en position, les passes de racine en TIG, l’inox et le duplex, et le travail offshore ou sous pression sont les échelons suivants, et chacun combine une autre qualification et quelques centaines d’heures de plus.
Au-delà du soudage lui-même, les voies sont le contrôle — une qualification de contrôle visuel puis une certification d’inspecteur en soudage — et la coordination, la voie IWS et IWE, qui vous fait passer de la réalisation des soudures à leur spécification. Les deux paient mieux que l’arc et les deux supposent d’avoir soudé.
Ce que coûtent les qualifications et les formations, et ce que gagnent réellement les soudeurs, se trouve dans le coût d’une formation de soudeur et ce que gagne un soudeur.
Durée de validité de la qualification et renouvellement
Selon l’EN ISO 9606-1, la qualification est valable trois ans mais repose sur des confirmations : tous les six mois, le responsable du soudage ou l’examinateur signe que vous travaillez toujours dans son domaine. Il suffit d’en manquer une pour que la qualification soit caduque, aussi loin que paraisse la date de fin. La première tombe six mois après l’examen — notez la date dans votre téléphone.
Le renouvellement relève de l’article 9.3 de la norme, et il y a trois voies — décrites de la même façon par le Welding Development Centre (Royaume-Uni) et Metlab (Irlande) :
- un nouvel examen tous les trois ans ;
- tous les deux ans sur deux soudures de production des six derniers mois qui ont passé le contrôle — si elles sont acceptables, la qualification est prolongée de deux ans ;
- pas de date de fin tant que vous travaillez pour le même fabricant dans le cadre d’un système qualité ISO 3834-2 ou -3 avec une qualité de soudure documentée.
La confirmation tous les six mois s’applique sur toutes les voies ; celle qui vous est ouverte est décidée par l’organisme qui a délivré la qualification. En Pologne, les mentions sont portées dans un livret du soudeur (książeczka spawacza), qui n’autorise rien par lui-même, et les équipements sous pression soumis à la surveillance technique exigent un examen UDT distinct — détails dans les qualifications de soudeur en Pologne.
Questions fréquentes
Au bout de combien de temps peut-on en vivre ?
Trois à six mois pour atteindre un niveau employable dans un procédé, si vous vous entraînez sérieusement. Deux à trois ans pour être vraiment bon. L’écart entre « j’ai réussi l’examen » et « rapide et régulier toute la journée » est la partie dont personne ne fait la publicité.
Faut-il une qualification officielle, ou le savoir-faire suffit-il ?
Le savoir-faire vous fait obtenir le poste ; la qualification vous fait entrer sur le chantier. Tout ce qui relève de l’EN 1090 ou de la réglementation des équipements sous pression exige une qualification EN ISO 9606 valide pour les assemblages réalisés — pas de qualification, pas d’arc, aussi bien que vous soudiez.
Le soudage est-il un métier qui disparaît ?
L’automatisation a pris le travail de production répétitif et laissé le reste : chantier, tuyauterie, réparation, fabrication à l’unité, tout ce qui est en position ou d’accès difficile. Ce sont les parties les plus dures à automatiser et celles où la main-d’œuvre manque, ce qui explique que les salaires des soudeurs de tuyauterie qualifiés aient monté plutôt que baissé.
Combien de temps dure une formation de soudeur ?
Une formation de base en MAG (135) ou en MMA (111) dure 3–4 semaines, en TIG (141) 4–5 semaines, et une formation tuyauterie 2–4 semaines en plus de la formation de base. Le fil fourré (136) est un complément de 3–5 jours après le 135. L’examen seul, pour quelqu’un qui soude déjà, prend une journée.
Combien coûte une formation de soudeur, et comment comparer les offres ?
Les prix varient du simple au multiple selon les centres : comparez donc les éléments plutôt que le total — heures de cabine, matière pour l’éprouvette, organisme examinateur, mode de contrôle de l’éprouvette (visuel, radiographie, ultrasons, essais destructifs), et si la qualification, le livret du soudeur et une seconde tentative sont inclus. Les offres bon marché économisent généralement sur les contrôles ou sur les heures.
Mis à jour :