18G2A — co to za stal i czym ją dziś zastąpić
18G2A to dawna polska niskostopowa stal konstrukcyjna według PN-86/H-84018. Najbliższym odpowiednikiem według EN jest S355J2 (1.0577) z EN 10025-2. To odpowiednik, a nie ten sam gatunek: różnią się limity fosforu i siarki oraz dopuszczalny CEV.
Krótka odpowiedź
Odpowiednik 18G2A to S355J2, numer materiału 1.0577; po stronie GOST stoją 09Г2С i 17Г1С, po stronie ASTM — A572 Gr. 50. Grupa według ISO/TR 15608: 1.2. Stal spawa się dobrze, ale grubsze przekroje wymagają podgrzewania: przy CET 0,39 z górnych granic składu i elektrodach zasadowych (HD 4) wzór EN 1011-2 daje 110 °C dla 20 mm i 160 °C dla 40 mm.
Karta gatunku
| Oznaczenie i norma | 18G2A · PN-86/H-84018 |
|---|---|
| Najbliższy odpowiednik | S355J2 (EN 10025-2) |
| Numer materiału | 1.0577 |
| GOST | 09Г2С, 17Г1С |
| AISI / ASTM | A572 Gr. 50 |
| PN | 18G2A |
| Grupa ISO/TR 15608 | 1.2 — stal o granicy plastyczności powyżej 275 i do 360 MPa, skład w granicach grupy 1 |
| Spawalność (tablica odpowiedników) | dobra; podgrzewanie wg CE, często już od ok. 20 mm |
Wiersze EN, GOST, AISI/ASTM i PN pochodzą z tablicy odpowiedników gatunków stali. Odpowiednik to gatunek najbliższy, a nie identyczny.
W nazwie PN liczba 18 to węgiel w setnych procenta, G2 — mangan (w tym gatunku do 1,50 %), A — stal wyższej jakości. Fametal wymienia jako zastosowania konstrukcje budowlane, mosty, pręty zbrojeniowe, zbiorniki i rury ciśnieniowe. Dziś blachy i kształtowniki zamawia się według EN 10025-2, a karty dystrybutorów nadal piszą obie nazwy obok siebie.

Skład chemiczny 18G2A, % masy
| Pierwiastek | 18G2A | S355J2 |
|---|---|---|
| C | ≤ 0,20 | ≤ 0,20 |
| Mn | ≤ 1,50 | ≤ 1,60 |
| Si | ≤ 0,50 | ≤ 0,55 |
| P | ≤ 0,040 | ≤ 0,025 |
| S | ≤ 0,040 | ≤ 0,025 |
| Cr | ≤ 0,30 | — |
| Ni | ≤ 0,30 | — |
| Cu | ≤ 0,30 | ≤ 0,55 |
Źródło: 18G2A — Fametal, Kronos EDM; S355J2 — Akrostal.
Akrostal podaje skład S355J2 bez podziału na grubości wyrobu.
Własności mechaniczne
| Własność | 18G2A | S355J2 |
|---|---|---|
| Re, MPa | 335* | — |
| ReH, MPa, ≤ 16 mm | — | 355 |
| ReH, MPa, 16–40 mm | — | 345 |
| ReH, MPa, 40–63 mm | — | 335 |
| Rm, MPa | 490–630 | 470–630 |
| A, % | — | ≥ 22 |
| KV | — | 27 J, −20 °C |
Źródło: 18G2A — Fametal, Kronos EDM, Steel Trans; S355J2 — EN 10025-2 (Właściwości stali S235–S460).
* Karty Fametal, Kronos EDM i Steel Trans podają Re 335 MPa bez podziału na grubości.
Re 335 MPa z kart to wartość bez podziału na grubości, a S355J2 gwarantuje 355 MPa tylko do 16 mm i mniej w grubszych przekrojach. Litera J2 oznacza badanie udarności: 27 J w −20 °C. Czy zamiennik spełnia założenia obliczeń, potwierdza konstruktor na podstawie atestu 3.1.
Równoważnik węgla: CE, CET i dopuszczalny CEV
| Wielkość | Wzór | Wartość | Skąd |
|---|---|---|---|
| CE (IIW) | C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15 | 0,55 | górne granice składu z tabeli |
| CET | C + (Mn+Mo)/10 + (Cr+Cu)/20 + Ni/40 | 0,39 | górne granice składu z tabeli |
| Dopuszczalny CEV — 18G2A | CEV | ≤ 0,48 | Total Materia, steelestores |
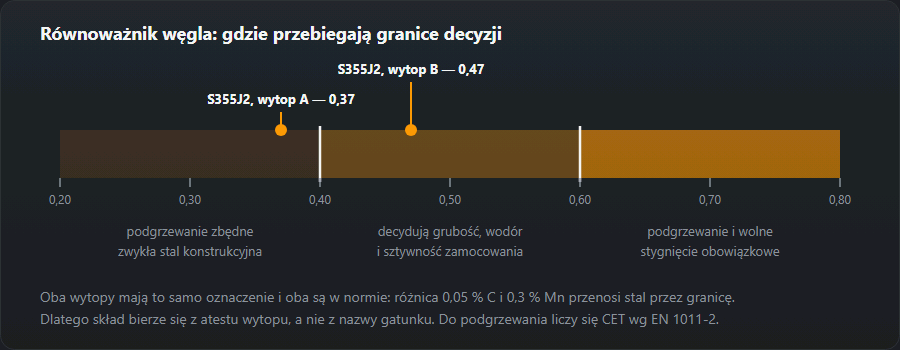
| Dopuszczalny CEV — S355J2, ≤ 30 / 30–40 / 40–150 mm | CEV | ≤ 0,45 / 0,47 / 0,47 | EN 10025-2 |
Z górnych granic składu CE trafia w pasmo kalkulatora: Ograniczona — Podgrzewanie 100–200 °C, elektrody niskowodorowe, suszenie.
CE 0,55 z samych maksimów to najgorszy przypadek, wyższy niż CEV 0,48 z karty: żaden wytop nie ma wszystkich pierwiastków na górnej granicy naraz. Kolumna z CET 0,34 w tabeli podgrzewania to typowa wartość S355J2 z listy kalkulatora, kolumny z CET 0,39 — górna granica dla 18G2A. O technologii decyduje skład z atestu.
Skład z atestu wpisz do kalkulatora równoważnika węgla: link otwiera go z granicami składu z tej strony, wystarczy je nadpisać.
Podgrzewanie i temperatura międzyściegowa
| d, mm | CET 0,34 (typowy S355J2 z kalkulatora) · HD 4, °C | CET 0,39 (górne granice) · HD 4, °C | CET 0,39 (górne granice) · HD 12, °C |
|---|---|---|---|
| 10 | 35 | 75 | 120 |
| 20 | 75 | 110 | 160 |
| 30 | 100 | 140 | 185 |
| 40 | 120 | 160 | 205 |
| 60 | 140 | 180 | 225 |
Wzór EN 1011-2, załącznik C, metoda B, ten sam co w kalkulatorze podgrzewania: energia liniowa 1,5 kJ/mm, wynik zaokrąglony w górę do 5 °C, „—” oznacza, że podgrzewanie jest niepotrzebne. HD 4 — elektrody zasadowe i drut lity, HD 12 — elektrody rutylowe.
Własny CET, grubość i wodór policzysz w kalkulatorze podgrzewania (link otwiera go z CET z górnych granic składu).
Temperatura międzyściegowa: kalkulator przyjmuje zakres od wyliczonego podgrzewania do 250 °C, bo wyżej spada udarność stali konstrukcyjnych. Na blasze 10 mm przy typowym CET i elektrodach zasadowych wychodzi 35 °C, przy elektrodach rutylowych już 85 °C — wodór waży tu tyle samo co grubość.
Spoiwo
| Proces | Spoiwo | Gaz |
|---|---|---|
| 111 — elektroda otulona | E 42 4 B 42 H5 — Lincoln Basic 7018, ESAB OK 48.00; E 50 4 B — УОНИ 13/55 | — |
| 135 — MAG drutem litym | G3Si1 / ER70S-6 | Ar + 15–20 % CO₂ · CO₂ |
Elektrody zasadowe z oznaczeniem H5 wnoszą mało wodoru, a to wodór razem z twardą strefą wpływu ciepła daje pęknięcia zimne. Przed użyciem suszy się je według karty producenta: Lincoln Basic 7018 w 325–375 °C, ESAB OK 48.00 w 350 °C, УОНИ 13/55 w 350–400 °C. Drut G3Si1 / ER70S-6 w mieszance M21 to podstawowy wybór do 135.
Jak spawać
- Zacznij od atestu. Wpisz C, Mn, Cr, Mo, V, Ni i Cu do kalkulatora CE — wynik dla wytopu zastępuje szacunek z tej strony.
- Podgrzewanie według CET, grubości i wodoru: tabela wyżej albo kalkulator podgrzewania. Utrzymuj je do końca spawania złącza.
- Spoiwo niskowodorowe: elektrody zasadowe suszone, drut lity w M21.
- Energia liniowa w zwykłym zakresie procesów ręcznych; ile wychodzi z prądu, napięcia i prędkości, pokaże kalkulator energii liniowej.
- Temperatura międzyściegowa nie wyżej niż 250 °C.
Zamiana na odpowiednik: co zmienia się w dokumentach
W pWPS i WPS wpisz gatunek EN i grupę 1.2 według ISO/TR 15608, a nie starą nazwę: zakres uznania technologii wg ISO 15614-1 liczy się w grupach materiałów.
Na zamówieniu podaj normę, stan dostawy (np. +N) i atest 3.1 według EN 10204. Dopuszczalny CEV S355J2 do 30 mm to 0,45, czyli mniej niż 0,48 z karty 18G2A.
Źródła danych
- Fametal, karta 18G2A (1.0562)
- Kronos EDM, 18G2A (1.0562)
- Steel Trans, S355J2 / 1.0577 / 18G2A
- Akrostal, 1.0577 S355J2
- Total Materia, PN 18G2A
- steelestores, PN 18G2A (PN H84018)
- EN 10025-2:2019 — Właściwości stali S235–S460
- ISO/TR 15608:2013, tab. 1 (later ISO/TR 15608:2017; replaced by ISO 15608:2025)
Liczby z kart dystrybutorów i producentów są informacyjne; o konkretnej dostawie rozstrzyga atest 3.1 wg EN 10204. CE, CET i podgrzewanie strona liczy przy wyświetlaniu tymi samymi wzorami co kalkulatory.
Częste pytania
Jaki jest odpowiednik 18G2A?
S355J2, numer materiału 1.0577 według EN 10025-2. W tablicy odpowiedników po stronie GOST stoją 09Г2С i 17Г1С, po stronie ASTM — A572 Gr. 50. To gatunki najbliższe, nie identyczne: zamawiaj według EN, z atestem 3.1.
Czy 18G2A to S355?
W przybliżeniu tak: obie stale mają granicę plastyczności rzędu 335–355 MPa i podobny skład. Różnią się limity fosforu i siarki (18G2A do 0,040 %, S355J2 do 0,025 %) i dopuszczalny CEV (0,48 wobec 0,45–0,47).
Jaki jest skład chemiczny stali 18G2A?
Według kart Fametal i Kronos EDM: C do 0,20 %, Mn do 1,50 %, Si do 0,50 %, P i S do 0,040 %, Cr, Ni i Cu do 0,30 %. Total Materia podaje CEV do 0,48.
Czy 18G2A trzeba podgrzewać przed spawaniem?
Zależy od grubości, wodoru i składu wytopu. Z górnych granic składu CET wynosi 0,39; przy elektrodach zasadowych (HD 4) i energii 1,5 kJ/mm wzór EN 1011-2 daje 75 °C dla 10 mm, 110 °C dla 20 mm i 160 °C dla 40 mm. Dla wytopu z atestu policz własny CET.
Jakimi elektrodami spawać 18G2A?
Zasadowymi o niskiej zawartości wodoru, np. E 42 4 B 42 H5 (Lincoln Basic 7018, ESAB OK 48.00) albo E 50 4 B (УОНИ 13/55), suszonymi przed użyciem. Półautomatem — drut G3Si1 / ER70S-6 w mieszance Ar + 15–20 % CO₂.
Aktualizacja: