Нержавейка для кухни и цеха
Столы, мойки, зонты, стеллажи и тележки для пищевого производства. Отличие этой работы от любой другой в мастерской одно: принимает её не заказчик на глаз, а инспектор пальцем — и смотрит он не на то, что видно на фотографии.
С какой марки начинается разговор
Для пищевого производства берут AISI 304 — это не перестраховка, а требование к приёмке. Марка 201 выглядит так же и стоит дешевле, но при постоянной влажности выступает рыжиной уже в первый год, и её приходится менять целиком. Молибденовая 316 нужна там, где есть соль и хлор: рыбный цех, засолка, бассейн, побережье.
Из чего собран производственный стол
Сверху вниз: столешница из листа 1,2–1,5 мм по каркасу, борт по заднему краю, чтобы вода не уходила за стол, вваренная ванна с радиусом в углах, рама из трубы 40×40 и ножки с регулировкой. Полка внизу — не обязательна, но её просят почти всегда.

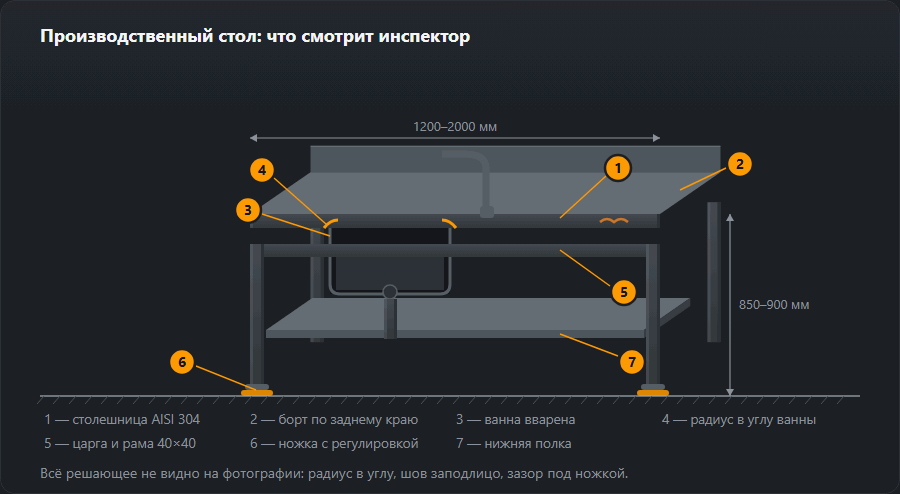
Ключевая деталь стола не столешница, а то, как сделана мойка. Вваренная ванна даёт сплошную поверхность без щели по периметру: её моют одним движением. Вставная ванна с бортиком экономит час работы и создаёт стык, в котором копится всё, что на этом столе резали.
Что делают из нержавейки


Стол, стол с мойкой, стеллаж, зонт-вытяжка, навесная полка и тележка — вот и весь ассортимент, из которого собирают любой цех. Разница между мастерскими не в этом списке, а в том, как у них сделаны углы, швы и ножки.
Шесть мест, по которым принимают работу
Приёмка на пищевом производстве идёт не по чертежу, а по правилу «всё, что можно вымыть тряпкой за одно движение». Отсюда и требования: никаких щелей, никаких острых внутренних углов, никакой окалины у шва и зазор под изделием, чтобы под ним мыли пол.

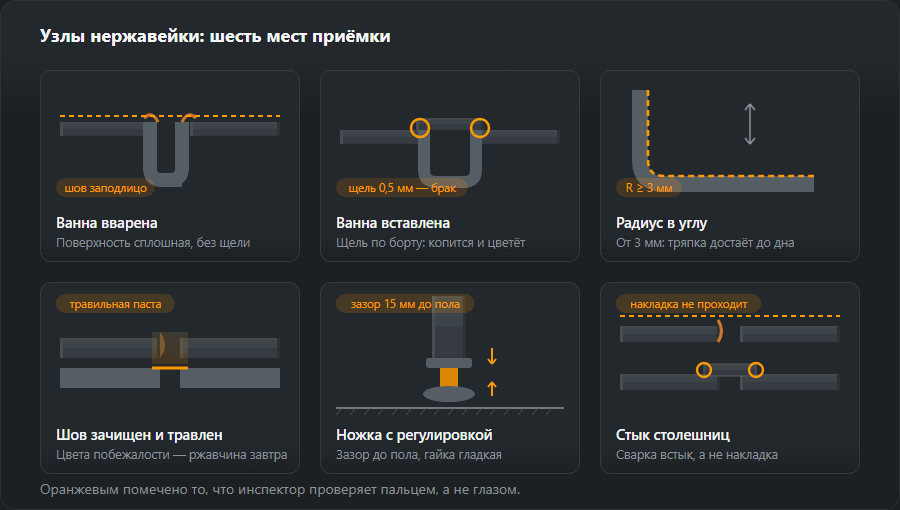
Про цвета побежалости стоит сказать отдельно, потому что их считают косметикой. При сварке нержавейки хром у шва выгорает и уходит в окалину; синий и золотой налёт — это уже не защищённый металл. Его снимают щёткой из нержавеющей проволоки и травильной пастой, иначе через год ровно по шву пойдёт рыжина.
Из чего делают и почему
Изделия из нержавейки для пищевого цеха конструктивно лёгкие — нагрузка это кастрюли, ящики и тесто, — поэтому профиль выбирают под жёсткость и гигиену, а не под прочность. Массу считают как для чёрной стали: нержавейка тяжелее всего примерно на 1 % (коэффициент 1,01 из таблицы плотностей).
- Ножки — труба 40×40×2, 2,31 кг/м в чёрной стали; замкнутая, без полок, на которых собирается грязь.
- Рама под столешницей и полкой — 40×20×2, 1,68 кг/м, длинной стороной вертикально, чтобы столешница 1,2–1,5 мм не прогибалась под весом.
- Столешница — лист 1,5 мм, 11,8 кг/м², с гнутым бортом; нижняя полка 1 мм, 7,9 кг/м².
- Зонт — лист 1 мм на раме из уголка; вес невелик, важны герметичные желобки для конденсата и съёмные фильтры.
Гибка заменяет сварку везде, где можно: борт столешницы, углы полки и фартук зонта делают на листогибе, потому что каждый шов — это место для шлифовки и травления. Массу листа считает калькулятор листа.
Швы: TIG, защита корня и чистый инструмент
- TIG с правильной присадкой — 308L для 304, 316L для 316; низкоуглеродистая присадка не теряет стойкость в зоне нагрева.
- Поддув корня — трубы и замкнутые профили продувают аргоном изнутри, иначе корень окисляется в цвет и изнутри начинает коррозию.
- Тонкий лист 1–1,5 мм — короткие стежки, медная подкладка для отвода тепла, частые прихватки; столешница быстро идёт волной от лишнего тепла.
- Отдельный инструмент — круги, щётки, напильники и стол только для нержавейки. Частицы чёрной стали, вплавленные в поверхность, ржавеют через несколько недель.
После сварки окалину снимают травлением, а поверхность пассивируют, чтобы восстановился слой оксида хрома. Технику описывают статьи TIG и сварка нержавеющей стали.
Порядок изготовления
- Замер помещения — стены, подводы воды и канализации, просвет под оборудованием, путь заноса.
- Чертёж и развёртки — столешница с бортом, мойка, полки; марка стали и отделка поверхности записаны на чертеже.
- Резка и гибка — лазер и листогиб, защитная плёнка остаётся на листах.
- Сварка рамы — TIG с поддувом, на ровном столе.
- Столешница и мойка — вварка чаши, шов заподлицо.
- Травление и пассивация — паста или ванна, потом промывка чистой водой.
- Монтаж — регулируемые опоры, уровень, герметизация у стены, плёнку снимают в конце.
Когда нержавейка всё-таки ржавеет
Нержавейка стойка не ко всему: её защищает тонкий слой оксида хрома, который можно разрушить. Рыжие точки дают частицы чёрной стали, цвета побежалости, хлор в моющих средствах и щели, где стоит вода. Отсюда правила эксплуатации: мыть средствами для нержавеющей стали, не пользоваться губками из стальной проволоки, смывать хлорсодержащие средства и не оставлять соль на столешнице на ночь. Там, где хлор и соль постоянно, — рыбный цех, засолка — сразу берут 316.
Типичные ошибки
- Круг после чёрной стали — рыжие точки по всей столешнице через месяц.
- Труба без поддува — чёрный корень изнутри и коррозия в ножке стола.
- Столешница длинными швами — волны, которые уже не выправить.
- Травление без промывки — остатки пасты выедают пятна.
- Стальная губка при уборке — тот же эффект, что и круг после чёрной стали.
Как посчитать материалы: производственный стол 150×70 см
Стол 1500×700×850 мм с нижней полкой: четыре ножки из трубы 40×40×2, рама под столешницей и рама полки из 40×20×2 (по 4 м), столешница из листа 1,5 мм с бортом (развёртка около 1,36 м²) и полка из листа 1 мм (0,84 м²). Массы в таблице посчитаны для чёрной стали; нержавейка примерно на 1 % тяжелее.
| Элемент | Профиль | Длина, м | Шт. | кг/м | кг |
|---|---|---|---|---|---|
| Ножка | 40×40×2 | 0,85 | 4 | 2,31 | 7,9 |
| Рама под столешницей | 40×20×2 | 4,00 | 1 | 1,68 | 6,7 |
| Рама полки | 40×20×2 | 4,00 | 1 | 1,68 | 6,7 |
| Итого | 21,3 | ||||
| С запасом 5 % | 22 | ||||
Профиль — это 22 кг с запасом, столешница около 16 кг, полка около 7 кг — всего меньше 50 кг, стол переносят вдвоём. Дороже всего в таком столе не сталь, а часы на швах, шлифовке и травлении. Несколько столов сразу посчитает калькулятор ведомости материалов, а листы под столешницы — калькулятор листа.
Что дальше
Баки, обвязка и вентиляция цеха — ёмкости и трубопроводы. Про свариваемость самой нержавейки, присадку и защиту корня написано в статье сварка нержавеющей стали. Цена и сроки — как заказывают.
Частые вопросы
Какую нержавейку брать для кухни?
AISI 304. Марка 201 дешевле примерно на треть, но у неё меньше никеля, и по мокрому она даёт рыжие пятна уже в первый год. Для пищевого производства это вопрос не эстетики, а приёмки.
Чем 316 отличается от 304 и когда он нужен?
Молибденом. Он держит хлориды, поэтому 316 берут туда, где есть соль и моющие с хлором: рыбный цех, засолка, бассейн, побережье. На обычной кухне разницы не увидите, а стоит он примерно в полтора раза дороже — брать его «на всякий случай» смысла нет.
Зачем зачищать и травить шов, если он и так держит?
Потому что держит он, а ржаветь будет рядом. При сварке нержавейки хром у шва выгорает и уходит в окалину; синие и золотые цвета побежалости — это уже не защищённый металл. Их снимают щёткой из нержавеющей проволоки и травильной пастой, иначе через год по шву пойдёт рыжина.
Почему вваренная мойка дороже вставной?
На час-полтора работы: ванну надо подогнать, прихватить, проварить и зашлифовать шов заподлицо. Зато получается сплошная поверхность без щели по периметру. Вставная ванна с бортиком экономит этот час и создаёт стык, который на приёмке проверяют пальцем в первую очередь.
Какой присадкой варят стол из нержавейки AISI 304?
Аргонодуговой сваркой (TIG) с проволокой 308L (по EN ISO 14343 обозначение 19 9 L), а сталь 316 — проволокой 316L (19 12 3 L). Буква L означает низкий углерод: шов не теряет коррозионную стойкость в зоне нагрева. Трубы и замкнутые профили варят с поддувом аргона изнутри.
Почему нержавейка ржавеет?
Чаще всего из-за загрязнения чёрной сталью: круг, щётка или стол, на котором раньше резали обычную сталь, оставляют железные частицы, и они ржавеют на поверхности. Вторая причина — цвета побежалости после сварки, третья — хлор в моющих средствах и щели, где стоит вода. Поэтому для нержавейки держат отдельный инструмент.
Обновлено: