Нержавійка для кухні та цеху
Столи, мийки, парасолі, стелажі й візки для харчового виробництва. Відмінність цієї роботи від будь-якої іншої в майстерні одна: приймає її не замовник на око, а інспектор пальцем — і дивиться він не на те, що видно на світлині.
З якої марки починається розмова
Для харчового виробництва беруть AISI 304 — це не перестраховка, а вимога до приймання. Марка 201 виглядає так само й коштує дешевше, але за постійної вологості виступає рудиною вже першого року, і її доводиться міняти цілком. Молібденова 316 потрібна там, де є сіль і хлор: рибний цех, засолювання, басейн, узбережжя.
З чого зібраний виробничий стіл
Згори вниз: стільниця з листа 1,2–1,5 мм по каркасу, борт по задньому краю, щоб вода не йшла за стіл, вварена ванна з радіусом у кутах, рама з труби 40×40 і ніжки з регулюванням. Полиця внизу не обов’язкова, але її просять майже завжди.

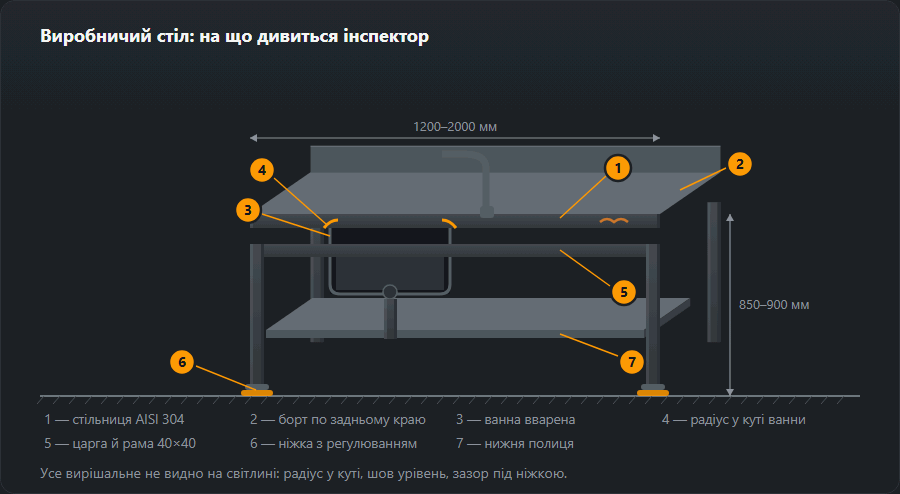
Ключова деталь столу — не стільниця, а те, як зроблено мийку. Вварена ванна дає суцільну поверхню без щілини по периметру: її миють одним рухом. Вставна ванна з бортиком заощаджує годину роботи й створює стик, у якому збирається все, що на цьому столі різали.
Що роблять із нержавійки


Стіл, стіл із мийкою, стелаж, парасоля-витяжка, навісна полиця та візок — ось і весь асортимент, з якого збирають будь-який цех. Різниця між майстернями не в цьому списку, а в тому, як у них зроблені кути, шви й ніжки.
Шість місць, за якими приймають роботу
Приймання на харчовому виробництві йде не за кресленням, а за правилом «усе, що можна вимити ганчіркою за один рух». Звідси й вимоги: жодних щілин, жодних гострих внутрішніх кутів, жодної окалини біля шва й зазор під виробом, щоб під ним мили підлогу.

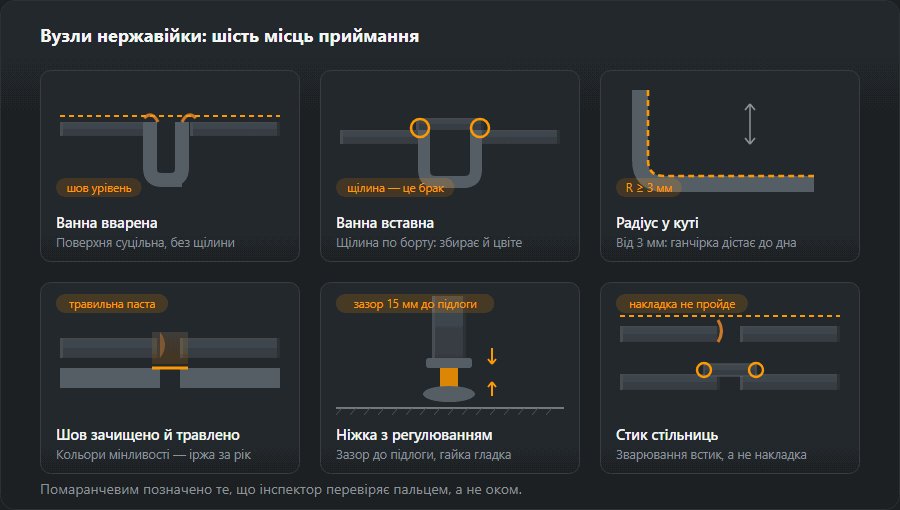
Про кольори мінливості варто сказати окремо, бо їх вважають косметикою. Під час зварювання нержавійки хром біля шва вигоряє й іде в окалину; синій і золотий наліт — це вже незахищений метал. Його знімають щіткою з нержавіючого дроту й травильною пастою, інакше за рік рівно по шву піде іржа.
З чого роблять і чому
Вироби з нержавійки для харчового цеху конструктивно легкі — навантаження це каструлі, ящики й тісто, — тож профіль обирають під жорсткість і гігієну, а не під міцність. Масу рахують як для чорної сталі: нержавійка важча лише приблизно на 1 % (коефіцієнт 1,01 з таблиці густин).
- Ніжки — труба 40×40×2, 2,31 кг/м у чорній сталі; замкнена, без полиць, на яких збирається бруд.
- Рама під стільницею й полицею — 40×20×2, 1,68 кг/м, довгою стороною вертикально, щоб стільниця 1,2–1,5 мм не прогиналася під вагою.
- Стільниця — лист 1,5 мм, 11,8 кг/м², із гнутим бортом; нижня полиця 1 мм, 7,9 кг/м².
- Витяжний зонт — лист 1 мм на рамі з кутника; вага невелика, важливі герметичні жолобки для конденсату й знімні фільтри.
Гнуття замінює зварювання всюди, де можна: борт стільниці, кути полиці й фартух зонта роблять на листозгинальному пресі, бо кожен шов — це місце для шліфування й травлення. Масу листа рахує калькулятор листа.
Шви: TIG, захист кореня й чистий інструмент
- TIG із правильною присадкою — 308L для 304, 316L для 316; низьковуглецева присадка не втрачає стійкості в зоні нагрівання.
- Піддув кореня — труби й замкнені профілі продувають аргоном зсередини, інакше корінь окиснюється в колір і зсередини починає корозію.
- Тонкий лист 1–1,5 мм — короткі стібки, мідна підкладка для відведення тепла, часті прихватки; стільниця швидко йде хвилею від зайвого тепла.
- Окремий інструмент — круги, щітки, напилки й стіл лише для нержавійки. Частки чорної сталі, вплавлені в поверхню, іржавіють за кілька тижнів.
Після зварювання окалину знімають травленням, а поверхню пасивують, щоб відновився шар оксиду хрому. Техніку описують статті TIG і зварювання нержавіючої сталі.
Порядок виготовлення
- Замір приміщення — стіни, підведення води й каналізації, просвіт під обладнанням, шлях занесення.
- Креслення й розгортки — стільниця з бортом, мийка, полиці; марка сталі й оздоблення поверхні записані на кресленні.
- Різання й гнуття — лазер і листозгин, захисна плівка лишається на листах.
- Зварювання рами — TIG із піддувом, на рівному столі.
- Стільниця й мийка — вварювання чаші, шов урівень.
- Травлення й пасивація — паста або ванна, потім промивання чистою водою.
- Монтаж — регульовані опори, рівень, герметизація біля стіни, плівку знімають наприкінці.
Коли нержавійка все ж іржавіє
Нержавійка стійка не до всього: її захищає тонкий шар оксиду хрому, який можна зруйнувати. Руді цятки дають частки чорної сталі, кольори мінливості, хлор у мийних засобах і щілини, де стоїть вода. Звідси правила експлуатації: мити засобами для нержавіючої сталі, не користуватися губками зі сталевого дроту, змивати хлоровмісні засоби й не лишати сіль на стільниці на ніч. Там, де хлор і сіль постійно, — рибний цех, засолювання — одразу беруть 316.
Типові помилки
- Круг після чорної сталі — руді цятки по всій стільниці за місяць.
- Труба без піддуву — чорний корінь зсередини й корозія в ніжці столу.
- Стільниця довгими швами — хвилі, які вже не виправити.
- Травлення без промивання — залишки пасти виїдають плями.
- Сталева губка під час прибирання — той самий ефект, що й круг після чорної сталі.
Як порахувати матеріали: виробничий стіл 150×70 см
Стіл 1500×700×850 мм із нижньою полицею: чотири ніжки з труби 40×40×2, рама під стільницею й рама полиці з 40×20×2 (по 4 м), стільниця з листа 1,5 мм із бортом (розгортка близько 1,36 м²) і полиця з листа 1 мм (0,84 м²). Маси в таблиці пораховано для чорної сталі; нержавійка приблизно на 1 % важча.
| Елемент | Профіль | Довжина, м | Шт. | кг/м | кг |
|---|---|---|---|---|---|
| Ніжка | 40×40×2 | 0,85 | 4 | 2,31 | 7,9 |
| Рама під стільницею | 40×20×2 | 4,00 | 1 | 1,68 | 6,7 |
| Рама полиці | 40×20×2 | 4,00 | 1 | 1,68 | 6,7 |
| Разом | 21,3 | ||||
| Із запасом 5 % | 22 | ||||
Профіль — це 22 кг із запасом, стільниця близько 16 кг, полиця близько 7 кг — разом менше 50 кг, стіл переносять удвох. Найдорожче в такому столі не сталь, а години на швах, шліфуванні й травленні. Кілька столів одразу порахує калькулятор відомості матеріалів, а листи під стільниці — калькулятор листа.
Що далі
Баки, обв’язка та вентиляція цеху — ємності й трубопроводи. Про зварюваність самої нержавійки, присадку й захист кореня написано у статті зварювання нержавіючої сталі. Ціна й строки — як замовляють.
Часті питання
Яку нержавійку брати для кухні?
AISI 304. Марка 201 дешевша приблизно на третину, але в неї менше нікелю, і по мокрому вона дає руді плями вже першого року. Для харчового виробництва це питання не естетики, а приймання.
Чим 316 відрізняється від 304 і коли він потрібен?
Молібденом. Він тримає хлориди, тому 316 беруть туди, де є сіль і мийні засоби з хлором: рибний цех, засолювання, басейн, узбережжя. На звичайній кухні різниці не побачите, а коштує він приблизно в півтора раза дорожче — брати його «про всяк випадок» сенсу немає.
Навіщо зачищати й травити шов, якщо він і так тримає?
Бо тримає він, а іржавіти буде поряд. Під час зварювання нержавійки хром біля шва вигоряє й іде в окалину; сині та золоті кольори мінливості — це вже незахищений метал. Їх знімають щіткою з нержавіючого дроту й травильною пастою, інакше за рік по шву піде іржа.
Чому вварена мийка дорожча за вставну?
На годину-півтори роботи: ванну треба підігнати, прихопити, проварити й зашліфувати шов урівень. Зате виходить суцільна поверхня без щілини по периметру. Вставна ванна з бортиком цю годину заощаджує й створює стик, який на прийманні перевіряють пальцем найпершим.
Якою присадкою варять стіл із нержавійки AISI 304?
Аргонодуговим зварюванням (TIG) із дротом 308L (за EN ISO 14343 позначення 19 9 L), а сталь 316 — дротом 316L (19 12 3 L). Літера L означає низький вуглець: шов не втрачає корозійної стійкості в зоні нагрівання. Труби й замкнені профілі варять із піддувом аргону зсередини.
Чому нержавійка іржавіє?
Найчастіше через забруднення чорною сталлю: круг, щітка або стіл, на якому раніше різали звичайну сталь, лишають частки заліза, і вони іржавіють на поверхні. Друга причина — кольори мінливості після зварювання, третя — хлор у мийних засобах і щілини, де стоїть вода. Тому для нержавійки тримають окремий інструмент.
Оновлено: