Inoxidable para cocina y obrador
Mesas, fregaderos, campanas, estanterías y carros para producción alimentaria. Este trabajo se distingue de cualquier otro del taller en una cosa: lo acepta no el ojo del cliente sino el dedo del inspector, y lo que él mira no es lo que se ve en una foto.
Por dónde empieza la conversación: la calidad
Para producción alimentaria se toma AISI 304: no es precaución sino condición de aceptación. El 201 parece idéntico y cuesta menos, pero con humedad constante sale en manchas de óxido ya el primer año y hay que sustituirlo entero. El 316, con molibdeno, hace falta donde hay sal y cloro: pescado, salazón, piscina, costa.
De qué se compone una mesa de trabajo
De arriba abajo: encimera de chapa de 1,2–1,5 mm sobre bastidor, peto trasero para que el agua no se vaya por detrás, cubeta soldada con radio en las esquinas, bastidor de tubo 40×40 y pies regulables. La balda inferior no es obligatoria, pero se pide casi siempre.

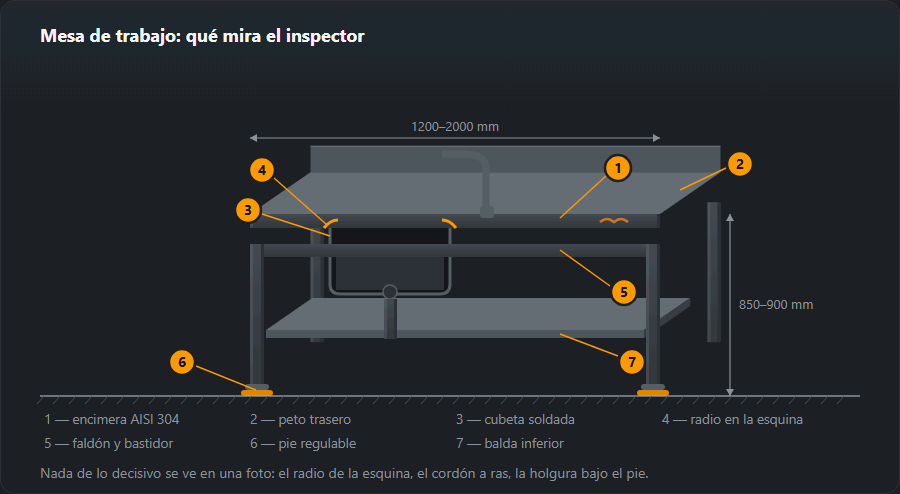
El detalle decisivo de la mesa no es la encimera sino cómo está hecho el fregadero. Una cubeta soldada da superficie continua sin junta perimetral: se limpia de una pasada. Una cubeta encajada con pestaña ahorra una hora de trabajo y crea un encuentro donde se acumula todo lo que se ha cortado en esa mesa.
Qué se hace en inoxidable


Mesa, mesa con fregadero, estantería, campana, balda colgada y carro: ese es todo el surtido con el que se monta cualquier obrador. La diferencia entre talleres no está en esta lista sino en cómo tienen hechas las esquinas, los cordones y los pies.
Seis puntos por los que se acepta el trabajo
La aceptación en un obrador no va por el plano sino por una regla: todo tiene que limpiarse de una pasada con la bayeta. De ahí las exigencias: ninguna junta, ninguna esquina interior viva, ninguna cascarilla junto al cordón y holgura bajo la pieza para poder fregar el suelo debajo.

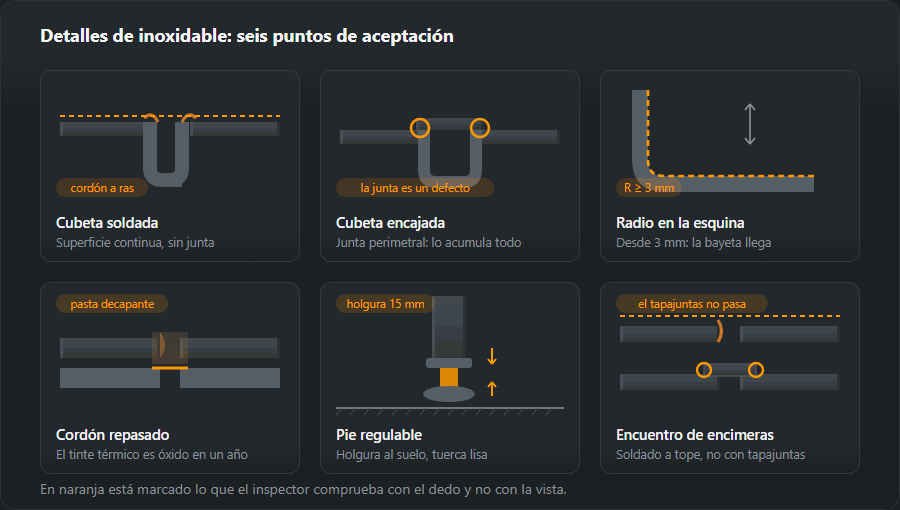
Del tinte térmico conviene hablar aparte, porque pasa por cosmética. Al soldar inoxidable el cromo junto al cordón se quema y se va con la cascarilla; la película azul y dorada ya es metal sin protección. Se quita con cepillo de alambre inoxidable y pasta decapante; si no, al año el óxido corre exactamente por la línea del cordón.
De qué se hace y por qué
El equipamiento de inoxidable para cocinas e industria alimentaria es ligero estructuralmente — la carga son ollas, cajas y masa—, así que el perfil se elige por rigidez e higiene, no por resistencia. El peso se calcula como para el acero al carbono: el inoxidable pesa solo un 1 % más (coeficiente 1,01 de la tabla de densidades).
- Patas — tubo 40×40×2, 2,31 kg/m en acero al carbono; cerrado, sin alas donde se acumule suciedad.
- Bastidor bajo encimera y balda — 40×20×2, 1,68 kg/m, con el lado largo en vertical para que la encimera de 1,2–1,5 mm no ceda con el peso.
- Encimera — chapa de 1,5 mm, 11,8 kg/m², con peto plegado; balda inferior de 1 mm, 7,9 kg/m².
- Campana — chapa de 1 mm sobre bastidor de angular; pesa poco, importan los canalones estancos para la condensación y los filtros desmontables.
El plegado sustituye a la soldadura siempre que se puede: el peto de la encimera, las esquinas de la balda y el faldón de la campana se hacen en la plegadora, porque cada cordón es un punto que amolar y decapar. Los pesos de chapa están en la calculadora de chapa.
Soldaduras: TIG, protección de raíz y herramienta limpia
- TIG con el aporte correcto — 308L para 304, 316L para 316; el aporte de bajo carbono no pierde resistencia en la zona caliente.
- Protección de raíz — tubos y perfiles cerrados se barren con argón por dentro; si no, la raíz se oxida y empieza a corroerse desde el interior.
- Chapa fina de 1–1,5 mm — cordones cortos, respaldo de cobre que extrae calor, puntos frecuentes; la encimera ondula enseguida con exceso de calor.
- Herramienta exclusiva — discos, cepillos, limas y mesa solo para inoxidable. Las partículas de acero al carbono incrustadas se oxidan en pocas semanas.
Después de soldar la cascarilla se elimina con decapado y la superficie se pasiva para que se regenere la capa de óxido de cromo. La técnica está en TIG y en soldar acero inoxidable.
Orden de fabricación
- Medición del local — paredes, tomas de agua y desagüe, hueco bajo los equipos, acceso.
- Plano y desarrollos — encimera con peto, seno, baldas; calidad del acero y acabado superficial anotados en el plano.
- Corte y plegado — láser y plegadora, con el film protector puesto.
- Soldadura del bastidor — TIG con protección de raíz, en mesa plana.
- Encimera y seno — seno soldado, cordón repasado a ras.
- Decapado y pasivado — pasta o baño, y aclarado con agua limpia.
- Montaje — patas regulables, nivel, sellado a pared, el film se quita al final.
Cuándo el inoxidable sí se oxida
El inoxidable no resiste a todo: lo protege una fina capa de óxido de cromo que se puede destruir. Los puntos de óxido vienen de partículas de acero al carbono, coloraciones de soldadura, cloro en los productos de limpieza y rendijas con agua. De ahí las normas de uso: limpiar con productos para inoxidable, nada de estropajos de lana de acero, aclarar los productos con cloro y no dejar sal en la encimera de un día para otro. Donde cloro y sal son constantes — pescadería industrial, salazones— se va directamente a 316.
Errores típicos
- Disco usado antes en acero al carbono — puntos de óxido en toda la encimera al mes.
- Tubo soldado sin protección de raíz — raíz negra por dentro y corrosión en la pata.
- Encimera soldada con cordones largos — ondas que ya no se enderezan.
- Decapar sin aclarar — los restos de pasta dejan manchas.
- Estropajo de acero en la limpieza — el mismo efecto que el disco contaminado.
Cómo calcular el material: mesa de trabajo de 150×70 cm
Mesa de 1500×700×850 mm con balda inferior: cuatro patas de tubo 40×40×2, bastidor bajo encimera y bastidor de balda de 40×20×2 (4 m cada uno), encimera de chapa de 1,5 mm con peto (desarrollo de unos 1,36 m²) y balda de chapa de 1 mm (0,84 m²). Los pesos de la tabla son para acero al carbono; el inoxidable pesa alrededor de un 1 % más.
| Elemento | Perfil | Longitud, m | Uds. | kg/m | kg |
|---|---|---|---|---|---|
| Pata | 40×40×2 | 0,85 | 4 | 2,31 | 7,9 |
| Bastidor bajo encimera | 40×20×2 | 4,00 | 1 | 1,68 | 6,7 |
| Bastidor de balda | 40×20×2 | 4,00 | 1 | 1,68 | 6,7 |
| Total | 21,3 | ||||
| Con margen 5 % | 22 | ||||
Los perfiles suman 22 kg con margen, la encimera unos 16 kg y la balda unos 7 kg: menos de 50 kg en total, la mueven dos personas. Lo caro de una mesa así no es el acero, sino las horas de soldadura, amolado y decapado. Varias mesas a la vez las calcula la calculadora de lista de materiales, y las chapas de encimera, la calculadora de chapa.
Qué viene después
Los depósitos, el conexionado y la ventilación del obrador están en depósitos y tuberías. La soldabilidad del propio inoxidable, el material de aporte y la protección de raíz están en soldadura del acero inoxidable. Precio y plazos, en cómo se encarga.
Preguntas frecuentes
¿Qué inoxidable hay que tomar para una cocina?
AISI 304. El 201 cuesta alrededor de un tercio menos, pero lleva menos níquel y con humedad constante sale en manchas de óxido ya el primer año. Para producción alimentaria eso es cuestión de aceptación, no de estética.
¿En qué se diferencia el 316 del 304 y cuándo hace falta?
En el molibdeno. Aguanta los cloruros, así que el 316 va donde hay sal y limpieza con cloro: pescado, salazón, piscina, costa. En una cocina corriente no verá la diferencia, y cuesta alrededor de vez y media más: tomarlo «por si acaso» no tiene sentido.
¿Para qué repasar y decapar el cordón si de todos modos aguanta?
Porque aguanta él y se oxida lo de al lado. Al soldar inoxidable el cromo junto al cordón se quema y se va con la cascarilla; el tinte azul y dorado ya es metal sin protección. Se quita con cepillo de alambre inoxidable y pasta decapante; si no, al año el óxido corre justo por el cordón.
¿Por qué la cubeta soldada cuesta más que la encajada?
Una hora u hora y media de trabajo: hay que ajustar la cubeta, apuntalarla, soldarla y repasar el cordón a ras. A cambio queda una superficie continua sin junta perimetral. La cubeta encajada con pestaña ahorra esa hora y crea un encuentro que en la aceptación se comprueba con el dedo lo primero.
¿Con qué aporte se suelda una mesa de inoxidable 304?
TIG con varilla 308L (designación 19 9 L según UNE-EN ISO 14343), y el 316 con 316L (19 12 3 L). La L significa bajo carbono: el cordón no pierde resistencia a la corrosión en la zona afectada por el calor. Tubos y perfiles cerrados se sueldan con protección de raíz con argón por dentro.
¿Por qué se oxida el acero inoxidable?
Sobre todo por contaminación con acero al carbono: un disco, un cepillo o una mesa donde antes se cortó acero normal dejan partículas de hierro que se oxidan en la superficie. La segunda causa son las coloraciones de la soldadura, la tercera el cloro de los productos de limpieza y las rendijas donde se queda el agua. Por eso el inoxidable tiene herramienta propia.
Actualizado: