L’inox pour les cuisines et les ateliers agroalimentaires
Tables, éviers, hottes, étagères et chariots pour la production alimentaire. Ce qui distingue ce travail de tout le reste en chaudronnerie, c’est qu’il est réceptionné non pas à l’œil du client mais au doigt d’un inspecteur — et ce qu’il contrôle n’est pas ce qu’on voit sur une photo.
Là où la discussion commence : la nuance
En production alimentaire, c’est de l’AISI 304 — non par prudence, mais comme condition de réception. La nuance 201 a le même aspect et coûte moins, mais sous une humidité constante elle se tache de rouille dès la première année et doit être remplacée en entier. Le 316, allié au molybdène, est nécessaire là où il y a du sel et du chlore : transformation du poisson, salaison, piscines, bord de mer.
Comment se construit une table de travail
De haut en bas : un plateau en tôle de 1,2 à 1,5 mm sur un cadre, un dosseret à l’arrière pour que l’eau ne coule pas derrière la table, un bac soudé aux angles arrondis, un cadre en tube de 40×40 et des pieds réglables. Une tablette basse est facultative, mais on la demande presque à chaque fois.

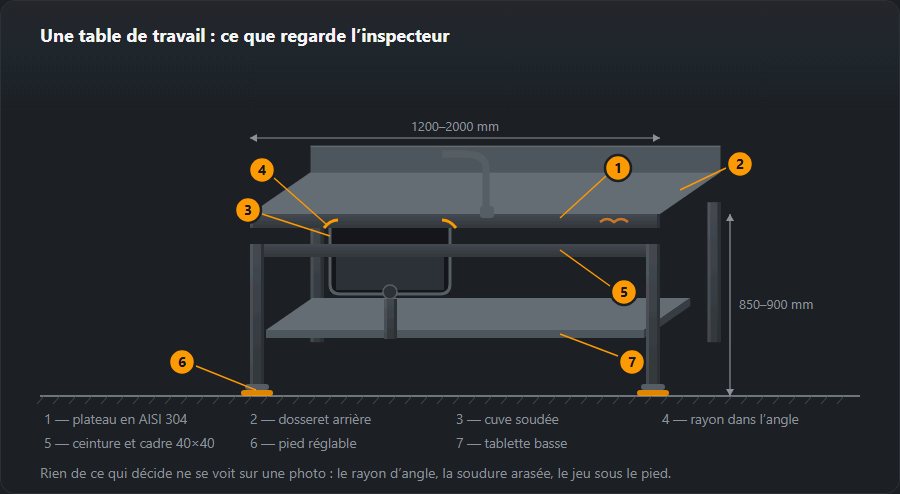
Le détail décisif de la table n’est pas le plateau mais la façon de faire l’évier. Un bac soudé donne une surface continue sans joint autour du bord : un coup d’éponge suffit. Un bac posé à rebord économise une heure de travail et crée un joint qui retient tout ce qui a jamais été coupé sur cette table.
Ce qu’on fabrique en inox

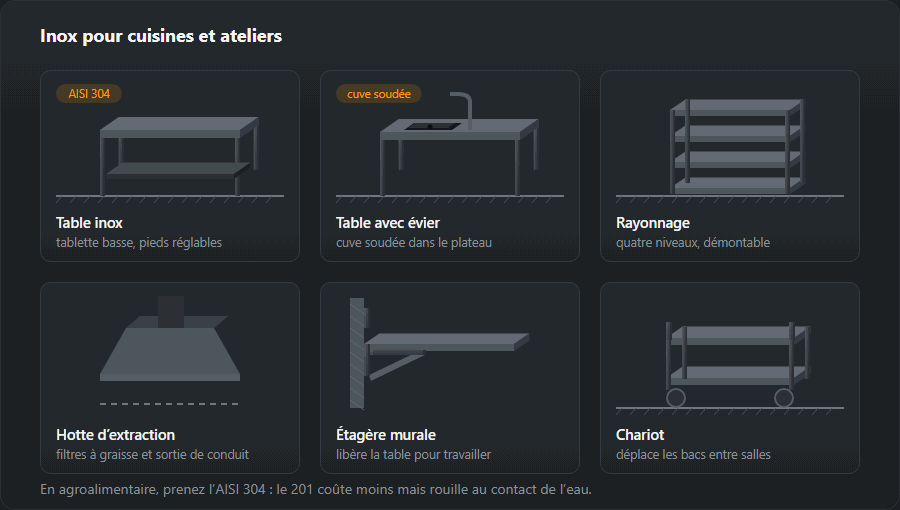
Une table, une table avec évier, des étagères, une hotte d’extraction, une étagère murale et un chariot — voilà toute la gamme dont est composé n’importe quel atelier alimentaire. Ce qui distingue un atelier d’un autre, ce n’est pas cette liste mais la façon dont sont faits les angles, les soudures et les pieds.
Six points sur lesquels le travail est réceptionné
La réception dans un atelier alimentaire ne se fait pas d’après le plan mais d’après une seule règle : tout doit s’essuyer d’un seul passage. D’où les exigences — pas de joints, pas d’angles rentrants vifs, pas de calamine à côté de la soudure, et un jeu sous l’article pour que le sol puisse être lavé dessous.

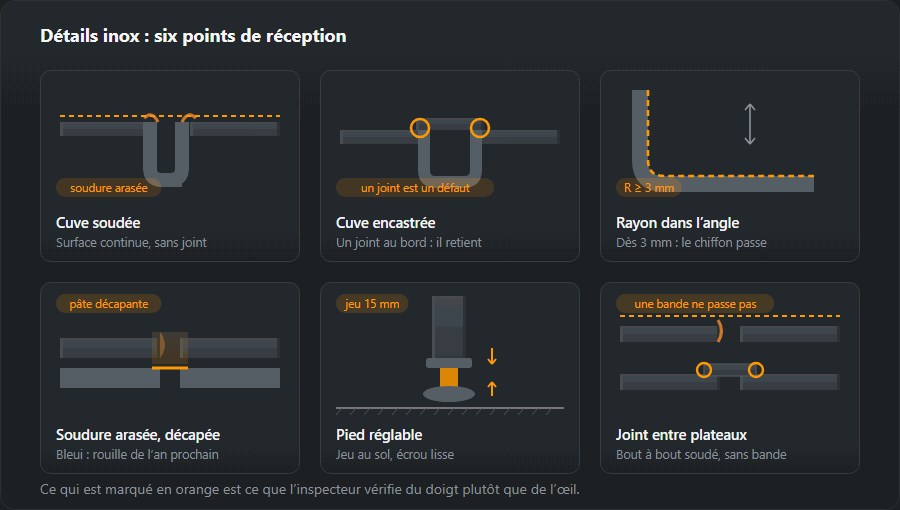
La teinte de chauffe mérite un paragraphe à part, parce qu’on la prend pour de l’esthétique. Le soudage de l’inox brûle le chrome de la zone voisine du cordon et l’emporte dans la calamine ; la teinte bleue et dorée est du métal privé de sa protection. Elle part à la brosse inox et à la pâte de décapage — sinon, un an plus tard, la rouille court exactement le long de la soudure.
En quoi c’est fait, et pourquoi
Le matériel de restauration et d’atelier alimentaire en inox est structurellement léger — les charges sont des casseroles, des bacs et de la pâte — donc les profilés se choisissent pour la rigidité et l’hygiène plutôt que pour la résistance. Le poids se calcule comme pour l’acier doux : l’inox n’est que d’environ 1 % plus lourd (facteur 1,01 dans le tableau des masses volumiques).
- Pieds — tube carré 40×40×2, 2,31 kg/m en acier doux ; fermé, sans aile où la saleté pourrait se déposer.
- Cadre sous le plateau et la tablette — 40×20×2, 1,68 kg/m, grand côté à la verticale pour que le plateau de 1,2 à 1,5 mm ne fléchisse pas sous la charge.
- Plateau — tôle de 1,5 mm, 11,8 kg/m², avec dosseret plié ; tablette basse de 1 mm, 7,9 kg/m².
- Hotte — tôle de 1 mm sur un cadre en cornière ; le poids est faible, l’essentiel est d’avoir des gouttières à condensats étanches et des filtres démontables.
Le pliage remplace le soudage partout où c’est possible : le dosseret du plateau, les angles des tablettes et la jupe de la hotte se font à la presse plieuse, parce que chaque soudure est un endroit à meuler et à décaper. Les poids de tôle sont dans le calculateur de tôle.
Soudures : TIG, protection de l’envers et outils propres
- TIG avec le bon métal d’apport — 308L pour le 304, 316L pour le 316 ; un métal d’apport bas carbone garde sa résistance dans la zone chauffée.
- Protection de l’envers — les tubes et profils creux sont balayés à l’argon à l’intérieur, sinon la racine s’oxyde en prenant une couleur et commence à corroder de l’intérieur.
- Tôle fine de 1 à 1,5 mm — cordons courts, une barre support en cuivre pour évacuer la chaleur, points de pointage rapprochés ; un plateau ondule vite sous trop de chaleur.
- Outils dédiés — disques, brosses, limes et établi réservés à l’inox. Les particules d’acier au carbone incrustées dans la surface rouillent en quelques semaines.
Après le soudage, la calamine est enlevée par décapage et la surface passivée pour que la couche d’oxyde de chrome se reforme. La technique est traitée dans TIG et souder l’acier inoxydable.
Ordre de fabrication
- Relevé du local — murs, arrivées d’eau et évacuations, dégagement sous les équipements, chemin d’accès.
- Plan et développés — plateau avec dosseret, bac d’évier, tablettes ; nuance d’acier et état de surface portés sur le plan.
- Découpe et pliage — laser et presse plieuse, film de protection laissé sur les tôles.
- Soudage du cadre — TIG avec protection de l’envers, sur un établi plan.
- Plateau et bac — bac soudé, soudure meulée à ras.
- Décapage et passivation — pâte ou bain, puis rinçage à l’eau propre.
- Pose — pieds réglables, mise à niveau, joint d’étanchéité au mur, film retiré en dernier.
Quand l’inox rouille quand même
L’inox n’est pas à l’abri de tout : il est protégé par une fine couche d’oxyde de chrome qui peut être détruite. Les taches de rouille viennent de particules d’acier au carbone, de la teinte de chauffe, du chlore des nettoyants et des recoins qui retiennent l’eau. D’où les règles d’usage : nettoyer avec des produits prévus pour l’inox, pas de tampons en paille de fer, rincer les nettoyants chlorés et ne pas laisser de sel sur le plateau pendant la nuit. Là où le chlore et le sel sont constants — transformation du poisson, saumurage — passez directement au 316.
Erreurs courantes
- Un disque déjà utilisé sur de l’acier au carbone — des taches de rouille sur tout le plateau un mois plus tard.
- Tube soudé sans protection de l’envers — une racine noire à l’intérieur et de la corrosion dans le pied de table.
- Plateau soudé en longs cordons — des ondulations impossibles à redresser.
- Décapage sans rinçage — la pâte restante marque des taches par attaque chimique.
- Tampon en acier pour nettoyer — le même résultat que le disque d’acier au carbone.
Calculer le matériau : une table de travail de 150×70 cm
Table de 1500×700×850 mm avec tablette basse : quatre pieds en 40×40×2, un cadre sous le plateau et un cadre de tablette en 40×20×2 (4 m chacun), un plateau de 1,5 mm avec dosseret (développé d’environ 1,36 m²) et une tablette de 1 mm (0,84 m²). Les poids des tableaux sont donnés pour l’acier doux ; l’inox pèse environ 1 % de plus.
| Élément | Profilé | Longueur, m | Qté | kg/m | kg |
|---|---|---|---|---|---|
| Pied | 40×40×2 | 0,85 | 4 | 2,31 | 7,9 |
| Cadre sous le plateau | 40×20×2 | 4,00 | 1 | 1,68 | 6,7 |
| Cadre de tablette | 40×20×2 | 4,00 | 1 | 1,68 | 6,7 |
| Total | 21,3 | ||||
| Avec 5 % de marge | 22 | ||||
Les profilés font 22 kg avec la marge, le plateau environ 16 kg et la tablette environ 7 kg — moins de 50 kg en tout, à soulever à deux. Le coût d’une telle table, ce n’est pas l’acier mais les heures de soudage, de meulage et de décapage. Plusieurs tables à la fois passent par le calculateur de nomenclature, et les tôles pour les plateaux par le calculateur de tôle.
Pour aller plus loin
Les cuves, la tuyauterie et la ventilation d’atelier sont dans cuves et tuyauterie. La soudabilité de l’inox lui-même, le métal d’apport et la protection de la racine sont traités dans souder l’acier inoxydable. Le prix et le délai sont dans comment fonctionne une commande.
Questions fréquentes
Quelle nuance d’inox pour une cuisine ?
L’AISI 304. La nuance 201 coûte environ un tiers de moins, mais elle contient moins de nickel et, sous une humidité constante, des taches de rouille apparaissent dès la première année. En production alimentaire, c’est une question de conformité plus que d’aspect.
En quoi le 316 diffère-t-il du 304, et quand en faut-il ?
Par le molybdène. Il résiste aux chlorures, donc le 316 va là où il y a du sel et des nettoyants chlorés : transformation du poisson, salaison, piscines, bord de mer. Dans une cuisine ordinaire, vous ne verrez pas la différence, et il coûte environ une fois et demie plus cher — l’acheter par précaution n’a aucun sens.
Pourquoi meuler et décaper une soudure si elle tient de toute façon ?
Parce que la soudure tient et que le métal à côté rouille. Le soudage de l’inox brûle le chrome de la zone voisine du cordon et l’emporte dans la calamine ; les teintes bleues et dorées sont du métal privé de sa protection. Elles partent à la brosse inox et à la pâte de décapage — sinon, un an plus tard, la rouille court le long de la soudure.
Pourquoi un bac soudé coûte-t-il plus cher qu’un bac posé ?
D’environ une heure de travail : le bac doit être ajusté, pointé, soudé sur tout le pourtour et la soudure meulée à ras. En échange, vous obtenez une surface continue, sans joint autour du bord. Un bac posé à rebord économise cette heure et crée un joint que l’on vérifie du doigt en premier à la réception.
Avec quel métal d’apport soude-t-on une table en inox 304 ?
En TIG avec du fil 308L (désignation 19 9 L selon la NF EN ISO 14343), et du fil 316L (19 12 3 L) pour la nuance 316. Le L signifie bas carbone : la soudure garde sa résistance à la corrosion dans la zone affectée thermiquement. Les tubes et profils creux se soudent avec une protection de l’envers à l’argon.
Pourquoi l’acier inoxydable rouille-t-il ?
Le plus souvent par contamination avec de l’acier au carbone : un disque, une brosse ou un établi déjà utilisés sur de l’acier ordinaire laissent des particules de fer qui rouillent en surface. La deuxième cause est la teinte de chauffe laissée après le soudage, la troisième le chlore des produits de nettoyage et les recoins où l’eau stagne. C’est pourquoi l’inox a ses propres outils.
Mis à jour :