Cuves, tuyauterie et ventilation
Tout ce qui contient de l’eau, du carburant ou de l’air et ne s’achète pas tout fait à la bonne taille. Il n’y a presque pas de choix de forme ici : elle est dictée par l’espace où la pièce doit entrer et par ce qui va la traverser.
Comment est construite une cuve
Une cuve rectangulaire est plus intéressante qu’une cuve ronde justement parce qu’elle ne se tient pas toute seule. Un cylindre est poussé uniformément et sa paroi travaille en traction ; une paroi plane sous la même hauteur de liquide se bombe vers l’extérieur. Des ceintures de raidissage l’entourent donc tous les 400 à 600 mm — à l’extérieur, pour qu’il n’y ait rien à l’intérieur où les dépôts puissent s’accrocher.

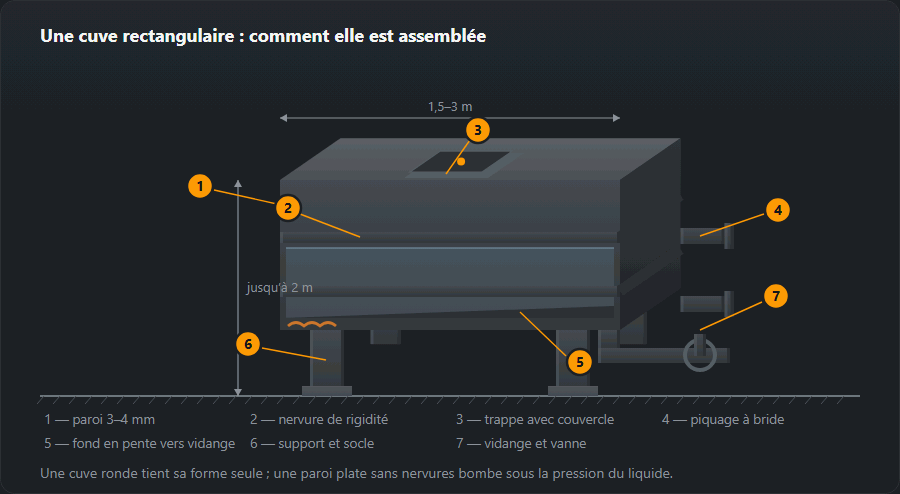
La deuxième chose que l’on oublie, c’est la pente du fond. Un ou deux pour cent vers la vidange et la cuve se vide complètement. Un fond plat fait plus propre, mais un centimètre de liquide et de dépôts y reste toujours, et en hiver ce reste fait éclater l’angle soudé de l’intérieur.
À quoi ressemblent les travaux sur récipients

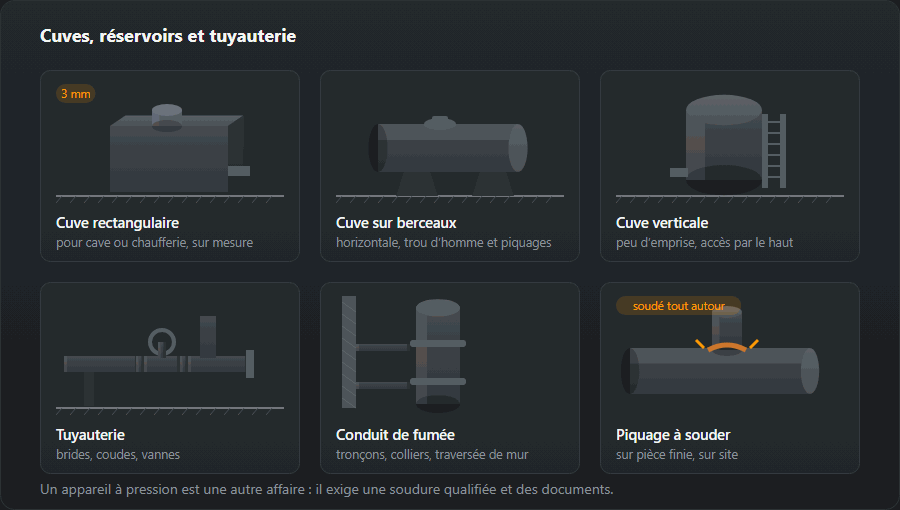
Une cuve rectangulaire se fait sur mesure : pour une cave ou une chaufferie où un récipient rond ne passe pas par la porte. Un récipient horizontal sur berceaux et une cuve verticale sont des géométries de série, mais les trous d’homme, les piquages et la tuyauterie d’une chaufferie donnée se soudent quand même à la commande.
Un mot sur la pression. Tout ce qui travaille sous pression interne est un autre métier : un mode opératoire qualifié, un soudeur qualifié et une documentation du produit. Une cuve pour de l’eau, du carburant ou de l’eau de pluie n’a besoin de rien de tout cela.
Assemblages de tuyauterie
Six façons de raccorder deux tubes se distinguent non par la résistance — toutes en ont assez — mais par ce qui se passe dans dix ans, quand il faudra ouvrir le raccord. Un raccord soudé s’ouvre à la meuleuse ; une bride ou un raccord union s’ouvre à la clé.

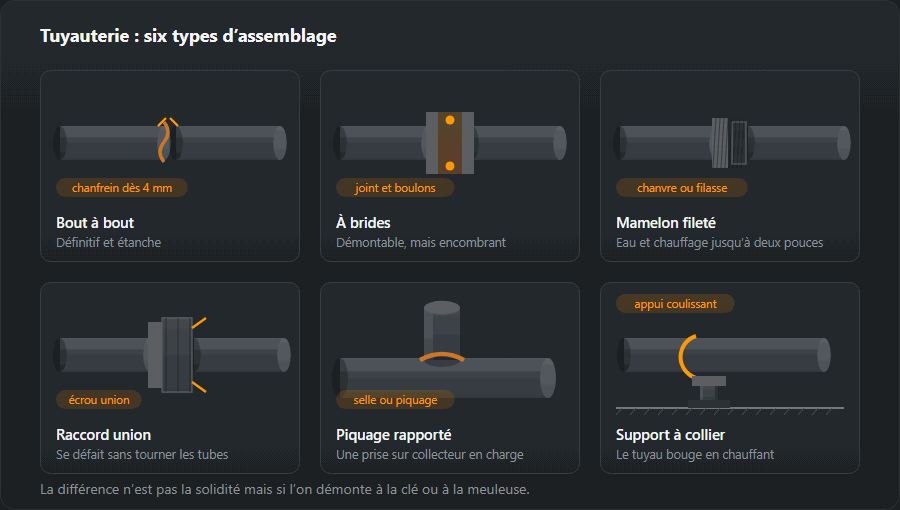
Le support coulissant est ce que l’on oublie le plus souvent. Un tube en acier de vingt mètres s’allonge d’un centimètre et demi quand il chauffe de 60 °C. S’il est bridé rigidement en deux points, cet allongement arrache les fixations ou plie le tube lui-même ; un collier qui coulisse coûte trois fois rien et règle le problème.
Ventilation
Ici un atelier de chaudronnerie intervient moins qu’on ne le croit. Les gaines sont un produit de catalogue : le conduit spiralé et la gaine rectangulaire à brides coûtent moins cher achetés que soudés. Trois choses se soudent : la hotte sur mesure, les piquages sur une gaine existante, et les transformations que personne ne vend.

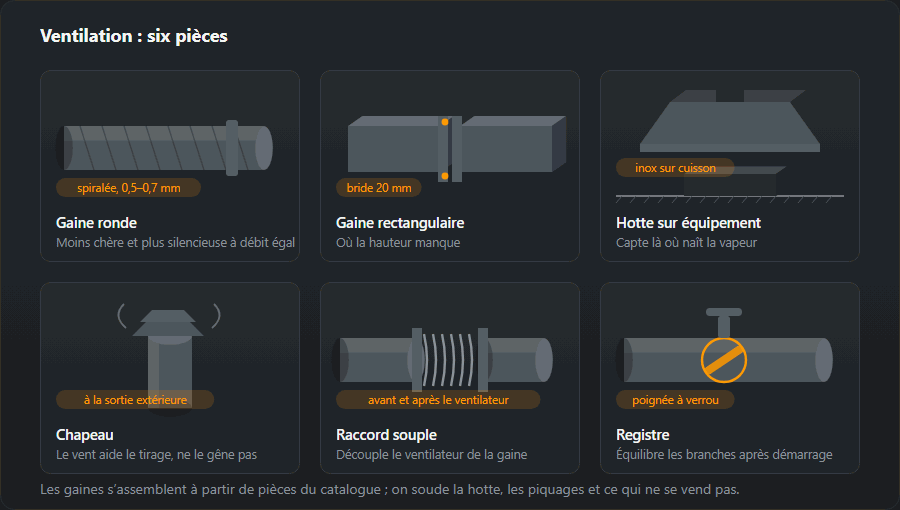
Une hotte au-dessus d’un fourneau ou d’une plonge se soude en inox plutôt qu’en tôle galvanisée, et pas pour l’aspect : au-dessus de la graisse et de la vapeur, la galvanisation tient deux ans environ. Un chapeau en sortie est nécessaire partout où le vent peut tuer le tirage — c’est-à-dire presque sur tout toit plus bas que le bâtiment voisin.
En quoi elles sont faites, et pourquoi
Dans une cuve, c’est la tôle qui compte le plus : elle retient le liquide. Les profilés ne font qu’aider — ils raidissent la paroi plane et forment le cadre du couvercle et les pieds. Le poids d’une cuve se calcule donc surtout d’après la surface de tôle.
- Parois et fond — tôle de 3 mm, 23,5 kg/m², ou de 4 mm, 31,4 kg/m², pour une hauteur de liquide plus grande ; l’inox est en général un millimètre plus mince.
- Ceintures de raidissage — cornière L 50×50×5, 3,77 kg/m, tout autour de la cuve ; plus nombreuses en bas, là où la pression est la plus forte.
- Cadre de couvercle — L 40×40×4, 2,42 kg/m ; il raidit aussi le bord supérieur, qui sinon ondule.
- Tuyauterie sur la cuve — tube 33,7×3,2, 2,41 kg/m, 48,3×3,2, 3,56 kg/m, 60,3×3,6, 5,03 kg/m.
Pourquoi les raidisseurs sont nécessaires, un calcul simple le montre. Une eau profonde de 1 m exerce au fond environ 0,1 bar (9,81 kPa) ; sur toute une paroi de 1×1 m, la force résultante est d’environ 4,9 kN — à peu près une demi-tonne. Un cylindre la reprend en traction dans la paroi, une paroi plane en flexion, et c’est la flexion que les ceintures doivent empêcher. Les poids de tôle sont dans le calculateur de tôle, ceux des cornières dans le calculateur de cornières.
Soudures : l’étanchéité d’abord
- Joints de parois et de fond — continus, sans interruption, idéalement soudés des deux côtés. Ici la soudure sert moins à porter une charge qu’à ne pas laisser passer une seule goutte.
- Ceintures de raidissage — à l’extérieur, elles peuvent être discontinues : elles n’assurent pas l’étanchéité, elles tiennent la paroi. Les extrémités des cordons sont fermées pour que l’eau ne stagne pas dans l’interstice.
- Piquages — pleine pénétration ou avec une plaque de renfort ; c’est le point de fuite le plus courant après quelques années, car les vibrations de la tuyauterie arrivent ici.
- Inox et tuyauterie — TIG avec protection de l’envers à l’argon ; sans gaz à l’intérieur, la racine s’oxyde et perd sa résistance à la corrosion. Plus de détails dans TIG et souder l’inox.
L’étanchéité se contrôle avant peinture : le classique essai à la craie et au pétrole (lait de craie d’un côté de la soudure, pétrole de l’autre — chaque fuite laisse une tache), puis un remplissage à l’eau et l’examen de chaque joint. Peindre avant l’essai cache les porosités sous la peinture jusqu’au premier hiver.
Appareils à pression : ce que l’on ne fabrique pas soi-même
Tout ce qui précède concerne les cuves sans pression interne. Une cuve sous pression — réservoir de compresseur, ballon sous pression d’un groupe de pompage, bouteille de gaz, chaudière — est un équipement sous pression. Dans l’UE, au-dessus de 0,5 bar de pression admissible, elle relève de la directive 2014/68/UE : conception selon des normes (p. ex. EN 13445 pour les récipients, EN 13480 pour la tuyauterie industrielle), mode opératoire de soudage qualifié selon EN ISO 15614-1, soudeurs qualifiés selon EN ISO 9606-1, contrôles non destructifs, réception et inspections périodiques par l’organisme compétent. Leurs réparations aussi sont réservées à une entreprise agréée. Attention aussi aux carburants : une cuve de gazole ou d’essence n’est pas un appareil à pression, mais les cuves de liquides inflammables peuvent relever de la réglementation sur les contrôles et la protection incendie, ce que l’on vérifie avant la commande. Il en va de même pour les cuves sur matériel ferroviaire : le soudage y suit l’EN 15085, et la classe d’exécution des soudures est fixée par le concepteur.
Ordre de fabrication
- Relevé sur site — les portes et le couloir que la cuve doit franchir, la place pour la vidange, le trou d’homme et les raccords.
- Plan — dimensions, épaisseurs, entraxe des ceintures, pente de 1 à 2 % du fond, position des piquages.
- Découpe et pliage — angles pliés plutôt que soudés chaque fois que c’est possible : moins de joints, moins d’endroits où ça fuit.
- Soudage de la virole — fond, parois, puis ceintures et cadre ; en cordons courts pour que la paroi plane ne gondole pas.
- Piquages et trou d’homme — dans la virole après contrôle des dimensions.
- Essai d’étanchéité — craie et pétrole, puis remplissage à l’eau.
- Protection — à l’intérieur selon le contenu, à l’extérieur primaire et peinture.
Protection contre la corrosion
L’intérieur se choisit selon ce qu’il contient. Eau potable — inox ou revêtement agréé pour l’eau potable ; eau de pluie et eau de process — un revêtement époxy ; huile et carburant — souvent de l’acier doux nu à l’intérieur, car le contenu le protège. Les petites cuves peuvent être galvanisées à chaud, mais avec des trous d’aération et en sachant que les parois planes peuvent se déformer à la température du bain. À l’extérieur, le fond et les pieds souffrent le plus : la cuve repose sur des cales, pas à plat sur le béton, pour qu’aucune humidité ne reste dessous.
Erreurs fréquentes
- Paroi plane sans ceintures — un ventre de plusieurs centimètres une fois remplie, et avec le temps une fissure à l’angle.
- Peindre avant l’essai d’étanchéité — les porosités n’apparaissent qu’un mois plus tard.
- Fond plat — un reste de liquide et de boues y stagne pour toujours.
- Inox soudé sans protection de l’envers — une racine décolorée rouille de l’intérieur.
- Un « petit » appareil à pression d’atelier — un équipement sans documents ni réception qui ne doit pas être mis en service.
Calculer le matériau : une cuve à eau de 1 m³
Cuve rectangulaire de 1,0×1,0×1,0 m, sans pression : fond et quatre parois en tôle de 3 mm (5 m²), couvercle en tôle de 2 mm (1 m²), deux ceintures de raidissage et un cadre supérieur en cornière, quatre petits pieds. Les dimensions sont données à titre d’illustration — pour des cuves plus hautes, les épaisseurs et les raidisseurs sont fixés par un bureau d’études.
| Élément | Profilé | Longueur, m | Qté | kg/m | kg |
|---|---|---|---|---|---|
| Ceinture de raidissage | L 50×50×5 | 4,00 | 2 | 3,77 | 30,2 |
| Cadre supérieur | L 40×40×4 | 4,00 | 1 | 2,42 | 9,7 |
| Pied | L 50×50×5 | 0,30 | 4 | 3,77 | 4,5 |
| Total | 44,4 | ||||
| Avec 5 % de marge | 47 | ||||
Les cornières font 47 kg avec marge, mais c’est la tôle qui pèse le plus : parois et fond environ 118 kg, couvercle environ 16 kg. La cuve vide représente donc un peu moins de 200 kg d’acier, tandis que pleine elle dépasse 1,1 t sur quatre pieds — le chiffre à donner pour choisir le plancher ou la dalle qui la porte. Planifiez les tôles pour que les parois sortent d’un seul pliage, et laissez le calculateur de nomenclature totaliser le reste.
Pour aller plus loin
L’inox pour les cuisines et les sites agroalimentaires, les tables et les éviers sont dans équipements en inox. Si le récipient existe déjà et a commencé à fuir, voir réparations et reconstruction. Le prix et les délais sont dans comment se passe une commande.
Questions fréquentes
Peut-on souder un appareil à pression ?
C’est un autre métier. Un appareil à pression exige un mode opératoire de soudage qualifié, un soudeur qualifié et une documentation du produit. Une cuve ordinaire pour de l’eau, du carburant ou de l’eau de pluie, sans pression interne, se fabrique sans rien de tout cela — et coûte quatre fois moins cher.
Pourquoi une cuve rectangulaire coûte-t-elle plus cher qu’une cuve ronde de même volume ?
À cause des raidisseurs. Un cylindre tient sa forme tout seul : la pression le pousse uniformément et la paroi travaille en traction. Une paroi plane sous la même hauteur de liquide se bombe vers l’extérieur, et il faut la raidir par des ceintures tous les 400 à 600 mm. On ne choisit pas une cuve rectangulaire pour économiser, mais parce qu’une cuve ronde ne passe pas par la porte.
Quelle pente donner au fond ?
Un à deux pour cent vers la vidange — c’est suffisant pour que la cuve se vide complètement. Un fond plat fait plus propre, mais un centimètre de liquide et de dépôts y reste toujours, et en hiver ce reste fait éclater l’angle soudé.
Vaut-il mieux souder les gaines d’extraction ou les acheter ?
Les gaines s’achètent : le conduit spiralé et la gaine rectangulaire à brides coûtent moins cher que n’importe quel soudage. Trois choses se soudent — la hotte sur mesure, les piquages sur une gaine existante, et les transformations que personne ne vend. La règle est simple : le standard s’achète, le hors standard se soude.
Quelle épaisseur de tôle pour une cuve à eau rectangulaire ?
Pour une cuve d’environ 1 m³ et de 1 m de haut, 3 à 4 mm en acier doux ou 2 à 3 mm en inox est courant, toujours avec des ceintures de raidissage en cornière. L’épaisseur et l’entraxe des raidisseurs dépendent de la hauteur de liquide ; pour des cuves plus hautes, ils sont fixés par un bureau d’études. Pour l’eau potable, l’intérieur doit être en inox ou revêtu d’un produit agréé pour le contact avec l’eau potable.
À partir de quelle pression une cuve devient-elle un appareil à pression ?
Dans l’UE, la directive 2014/68/UE sur les équipements sous pression (DESP, PED) couvre les équipements dont la pression maximale admissible dépasse 0,5 bar ; hors UE, il existe des réglementations équivalentes. Un tel appareil est conçu selon des normes (p. ex. EN 13445), soudé selon un mode opératoire qualifié par des soudeurs qualifiés et réceptionné sous contrôle. Ce n’est pas quelque chose que l’on fabrique à l’œil dans un atelier de bricoleur.
Mis à jour :