Zbiorniki, rurociągi i wentylacja
Wszystko, co trzyma w sobie wodę, paliwo albo powietrze i czego nie da się kupić gotowego w potrzebnym wymiarze. Wyboru kształtu tu prawie nie ma: narzuca go miejsce, w które wyrób ma wejść, i to, co przez niego popłynie.
Z czego składa się zbiornik
Zbiornik prostokątny jest ciekawszy od okrągłego właśnie dlatego, że sam siebie nie trzyma. Walec rozpiera równomiernie i ścianka pracuje na rozciąganie; płaską ściankę ten sam słup cieczy wygina na zewnątrz. Dlatego biegną po niej pasy usztywniające co 400–600 mm — od zewnątrz, żeby w środku nie było o co zaczepić osadowi.

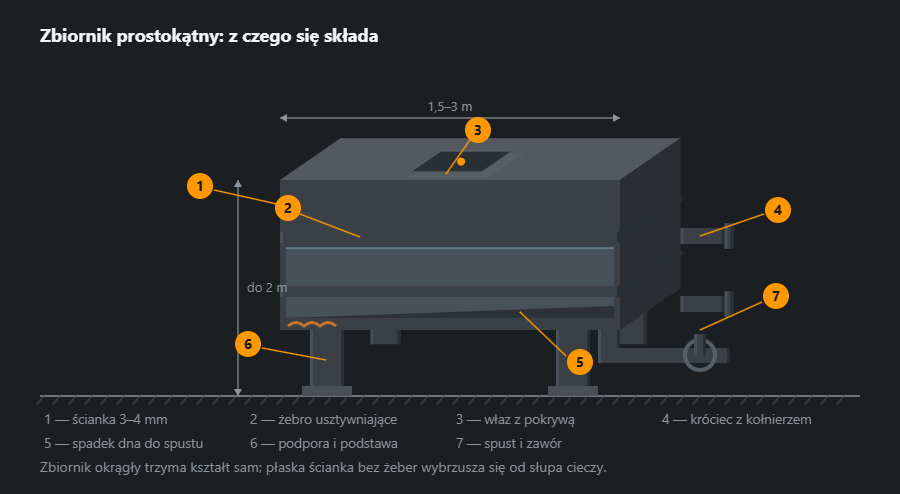
Drugie, o czym się zapomina, to spadek dna. Jeden–dwa procent w stronę spustu i zbiornik opróżnia się do końca. Dno poziome wygląda schludniej, ale zawsze zostaje w nim centymetr cieczy z osadem, a zimą ta reszta rozrywa spawany narożnik od środka.
Jakie bywają prace przy zbiornikach


Zbiornik prostokątny robi się na miarę: do piwnicy albo kotłowni, gdzie okrągły nie przejdzie przez drzwi. Poziomy na siodłach i pionowy to geometria fabryczna, ale włazy, króćce i obwiązanie pod konkretną kotłownię i tak spawa się na zamówienie.
Osobno o ciśnieniu. Wszystko, co pracuje pod nadciśnieniem, to inna praca: z kwalifikowaną technologią, uprawnionym spawaczem i dokumentacją wyrobu. Zbiornik na wodę, paliwo albo deszczówkę takiego trybu nie wymaga.
Połączenia rurociągu
Sześć sposobów połączenia dwóch rur różni się nie wytrzymałością — tej wystarcza wszystkim — tylko tym, co będzie za dziesięć lat, kiedy węzeł trzeba będzie otworzyć. Spawany styk otwiera się szlifierką, kołnierz i amerykanka kluczem.

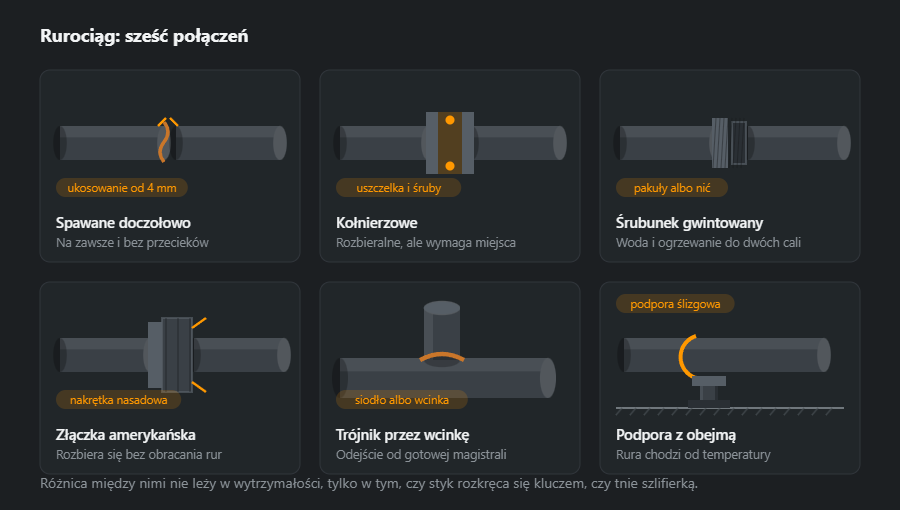
Podpora ślizgowa to rzecz pomijana najczęściej. Stalowa rura długości 20 metrów przy nagrzaniu o 60 °C wydłuża się o półtora centymetra. Jeśli jest zaciśnięta na sztywno w dwóch punktach, to wydłużenie wyłamuje mocowanie albo gnie samą rurę; obejma ze ślizgiem kosztuje grosze i zdejmuje problem.
Wentylacja
Tutaj warsztat robi mniej, niż się wydaje. Kanały to wyrób typowy: spiro i prostokątny kanał z kołnierzami kupuje się taniej, niż spawa. Spawa się trzy rzeczy: okap na miarę, wcinki w gotowy kanał i przejścia, których nie ma w katalogu.

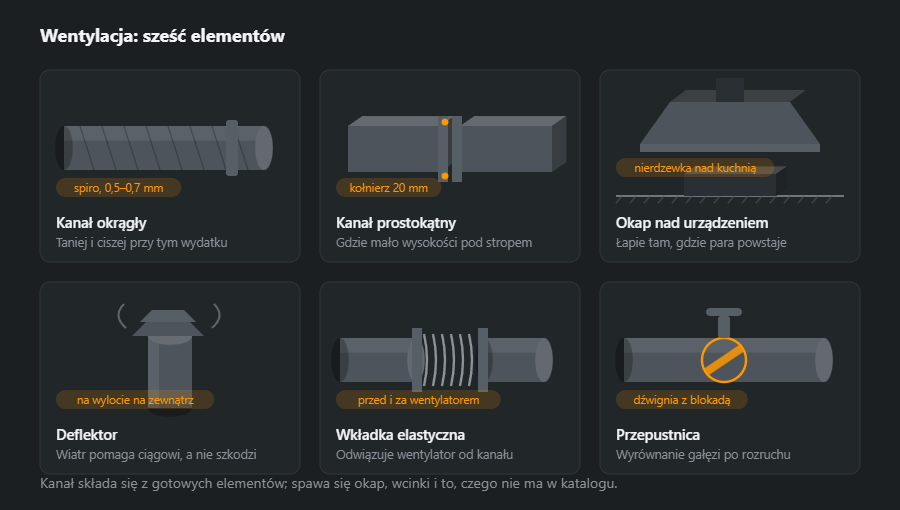
Okap nad kuchnią albo nad wanną spawa się z nierdzewki, a nie z ocynku, i nie ze względu na urodę: nad tłuszczem i parą ocynk żyje parę lat. Deflektor na wylocie na zewnątrz potrzebny jest tam, gdzie wiatr może zdławić ciąg — a to prawie każdy dach niższy od sąsiedniego budynku.
Z czego się je robi i dlaczego
W zbiorniku najważniejsza jest blacha: to ona trzyma ciecz. Profile tylko pomagają — usztywniają płaską ściankę, dają ramę pod pokrywę i nogi. Dlatego masę zbiornika liczy się przede wszystkim z powierzchni blachy.
- Ścianki i dno — blacha 3 mm, 23,5 kg/m², albo 4 mm, 31,4 kg/m², przy wyższym słupie cieczy; nierdzewka zwykle o milimetr cieńsza.
- Pasy usztywniające — kątownik L 50×50×5, 3,77 kg/m, dookoła zbiornika; więcej pasów niżej, bo tam ciśnienie jest największe.
- Rama pod pokrywę — L 40×40×4, 2,42 kg/m; usztywnia też górną krawędź, która bez niej faluje.
- Rurociąg przy zbiorniku — rury 33,7×3,2, 2,41 kg/m, 48,3×3,2, 3,56 kg/m, 60,3×3,6, 5,03 kg/m.
Skąd biorą się żebra, widać z prostego rachunku. Woda na głębokości 1 m naciska z ciśnieniem około 0,1 bar (9,81 kPa), a na całą ścianę 1×1 m — z siłą około 4,9 kN, czyli jak pół tony. Walec przenosi to rozciąganiem ścianki, płaska ściana — zginaniem, i właśnie zginanie trzeba zatrzymać pasami. Masy blach liczy kalkulator blach, kątowników — kalkulator kątowników.
Spoiny: szczelność przede wszystkim
- Spoiny ścianek i dna — ciągłe, bez przerw, najlepiej obustronne. Tu spoina nie tyle przenosi siłę, ile ma nie przepuścić ani kropli.
- Pasy usztywniające — od zewnątrz, mogą być przerywane: nie uszczelniają, tylko trzymają ściankę. Końce odcinków zamyka się, żeby w szczelinie nie stała woda.
- Króćce — wspawane z pełnym przetopem albo z nakładką wzmacniającą; to najczęstsze miejsce przecieku po latach, bo tu działają drgania rurociągu.
- Nierdzewka i rury — TIG z formowaniem grani argonem; bez gazu od środka grań się utlenia i traci odporność. Szczegóły w artykułach TIG i spawanie nierdzewki.
Szczelność sprawdza się przed malowaniem: klasyczna próba kreda–nafta (kreda po jednej stronie spoiny, nafta po drugiej — każda nieszczelność zostawia plamę), a potem napełnienie wodą i oględziny wszystkich spoin. Malowanie przed próbą chowa pory pod farbą do pierwszej zimy.
Zbiornik ciśnieniowy: czego nie robi się samemu
Wszystko, co wyżej, dotyczy zbiorników pracujących bez nadciśnienia. Zbiornik pod ciśnieniem — sprężarka, hydrofor, zasobnik gazu, kocioł — to urządzenie ciśnieniowe. W UE powyżej 0,5 bar ciśnienia dopuszczalnego obejmuje go dyrektywa 2014/68/UE: projekt według norm (np. EN 13445 dla zbiorników, EN 13480 dla rurociągów przemysłowych), technologia spawania uznana według EN ISO 15614-1, spawacze z certyfikatem według EN ISO 9606-1, badania nieniszczące, odbiór i dozór — w Polsce UDT. Naprawy takich zbiorników też wykonuje tylko uprawniony zakład. Uwaga także na paliwo: zbiornik na olej napędowy czy benzynę nie jest urządzeniem ciśnieniowym, ale zbiorniki na ciecze palne mogą podlegać dozorowi technicznemu i przepisom ppoż., co sprawdza się przed zamówieniem. Podobnie zbiorniki w pojazdach szynowych: tam spawanie prowadzi się według EN 15085, a klasę wykonania spoiny ustala konstruktor.
Kolejność wykonania
- Pomiar miejsca — drzwi i korytarz, którymi zbiornik ma wejść, miejsce na spust, właz i przyłącza.
- Rysunek — wymiary, grubości, rozstaw pasów, spadek dna 1–2 %, położenie króćców.
- Cięcie i gięcie blach — naroża gięte zamiast spawanych, gdzie się da: mniej spoin, mniej miejsc na przeciek.
- Spawanie korpusu — dno, ścianki, potem pasy i rama; krótkimi odcinkami, żeby płaska ścianka nie pofalowała.
- Króćce i właz — w korpusie po sprawdzeniu wymiarów.
- Próba szczelności — kreda–nafta i napełnienie wodą.
- Zabezpieczenie — wnętrze według medium, zewnątrz grunt i farba.
Ochrona przed korozją
Wnętrze dobiera się do tego, co będzie w środku. Woda pitna — nierdzewka albo powłoka z atestem do kontaktu z wodą pitną; deszczówka i woda techniczna — powłoka epoksydowa; olej i paliwo — często stal czarna bez powłoki wewnątrz, bo medium samo ją chroni. Małe zbiorniki można cynkować ogniowo, ale z otworami technologicznymi i pamiętając, że płaskie ścianki od temperatury kąpieli potrafią się wypaczyć. Zewnątrz najbardziej narażone jest dno i nogi: zbiornik stawia się na podkładkach, nie płasko na betonie, żeby pod dnem nie stała wilgoć.
Typowe błędy
- Płaska ścianka bez pasów — po napełnieniu brzuch na kilka centymetrów, a z czasem pęknięcie w narożniku.
- Malowanie przed próbą szczelności — pory wychodzą dopiero po miesiącu.
- Dno poziome — reszta cieczy z osadem zostaje na zawsze.
- Nierdzewka spawana bez formowania — przebarwiona grań rdzewieje od środka.
- „Mały” zbiornik ciśnieniowy z warsztatu — urządzenie bez dokumentacji i odbioru, którego nie wolno eksploatować.
Jak policzyć materiał: zbiornik 1 m³ na wodę
Zbiornik prostokątny 1,0×1,0×1,0 m, bezciśnieniowy: dno i cztery ścianki z blachy 3 mm (5 m²), pokrywa z blachy 2 mm (1 m²), dwa pasy usztywniające i rama górna z kątowników, cztery krótkie nogi. Wymiary przykładowe — dla wyższych zbiorników grubości i żebra dobiera konstruktor.
| Element | Profil | Długość, m | Szt. | kg/m | kg |
|---|---|---|---|---|---|
| Pas usztywniający | L 50×50×5 | 4,00 | 2 | 3,77 | 30,2 |
| Rama górna | L 40×40×4 | 4,00 | 1 | 2,42 | 9,7 |
| Noga | L 50×50×5 | 0,30 | 4 | 3,77 | 4,5 |
| Razem | 44,4 | ||||
| Z zapasem 5 % | 47 | ||||
Kątowniki to 47 kg z zapasem, ale najwięcej waży blacha: ścianki i dno około 118 kg, pokrywa około 16 kg. Pusty zbiornik to więc niecałe 200 kg stali, a pełny — ponad 1,1 t na czterech nogach: to liczba, którą trzeba podać przy wyborze posadzki lub stropu pod zbiornikiem. Arkusze najlepiej rozplanować tak, żeby ścianki wyszły z jednego gięcia, a zestawienie całości policzy kalkulator zestawienia materiałów.
Co dalej
Nierdzewka do kuchni i zakładu, stoły i zlewy — nierdzewka i wyposażenie. Jeśli zbiornik już jest i przecieka — naprawy i regeneracja. Cena i terminy — jak zamawiać.
Częste pytania
Czy można zespawać zbiornik ciśnieniowy?
To inna praca. Urządzenie ciśnieniowe wymaga kwalifikowanej technologii spawania, uprawnionego spawacza i dokumentacji wyrobu. Zwykły zbiornik na wodę, paliwo albo deszczówkę, pracujący bez nadciśnienia, robi się bez tego — i jest przez to znacznie tańszy.
Dlaczego zbiornik prostokątny jest droższy od okrągłego przy tej samej pojemności?
Przez żebra. Walec trzyma kształt sam: ciśnienie rozpiera go równomiernie, a ścianka pracuje na rozciąganie. Płaska ścianka od tego samego słupa cieczy wygina się na zewnątrz i trzeba ją wzmacniać pasami co 400–600 mm. Prostokątny bierze się nie dla oszczędności, tylko wtedy, gdy okrągły nie przejdzie przez drzwi.
Jaki spadek robi się dnu?
1–2 % w stronę spustu — tyle wystarczy, żeby zbiornik opróżniał się do końca. Dno poziome wygląda schludniej, ale zawsze zostaje w nim centymetr cieczy z osadem, a zimą ta reszta rozrywa spawany narożnik.
Taniej spawać wyciąg czy kupić?
Kanały się kupuje: spiro i prostokątny kanał z kołnierzami kosztują mniej niż jakiekolwiek spawanie. Spawa się trzy rzeczy — okap na miarę, wcinki w gotowy kanał i przejścia, których nie ma w katalogu. Zasada jest prosta: typowe się kupuje, nietypowe spawa.
Jakiej grubości blachy użyć na zbiornik prostokątny na wodę?
Przy zbiorniku około 1 m³ i wysokości 1 m zwykle stosuje się blachę 3–4 mm ze stali czarnej albo 2–3 mm z nierdzewki, zawsze z pasami usztywniającymi z kątownika. Grubość i rozstaw żeber zależą od wysokości słupa cieczy, więc przy wyższych zbiornikach dobiera je konstruktor. Na wodę pitną wnętrze musi być z nierdzewki albo z powłoki dopuszczonej do kontaktu z wodą.
Od jakiego ciśnienia zbiornik jest urządzeniem ciśnieniowym?
W UE dyrektywa ciśnieniowa 2014/68/UE (PED) obejmuje urządzenia o maksymalnym dopuszczalnym ciśnieniu powyżej 0,5 bar. Taki zbiornik projektuje się według norm (np. EN 13445), spawa według uznanej technologii przez spawaczy z certyfikatem i odbiera pod nadzorem — w Polsce UDT. To nie jest wyrób, który robi się „na oko” w przydomowym warsztacie.
Aktualizacja: