Ємності, трубопроводи та вентиляція
Усе, що тримає в собі воду, паливо або повітря і чого не можна купити готовим за розміром. Тут майже немає вибору форми: її задає місце, куди виріб має ввійти, і те, що крізь нього потече.
З чого зібраний бак
Прямокутний бак цікавіший за круглий саме тому, що сам себе не тримає. Циліндр розпирає рівномірно, і стінка працює на розтяг; пласку стінку той самий стовп рідини вигинає назовні. Тому по ній ідуть пояси жорсткості через кожні 400–600 мм — зовні, щоб усередині не було за що чіплятися осаду.

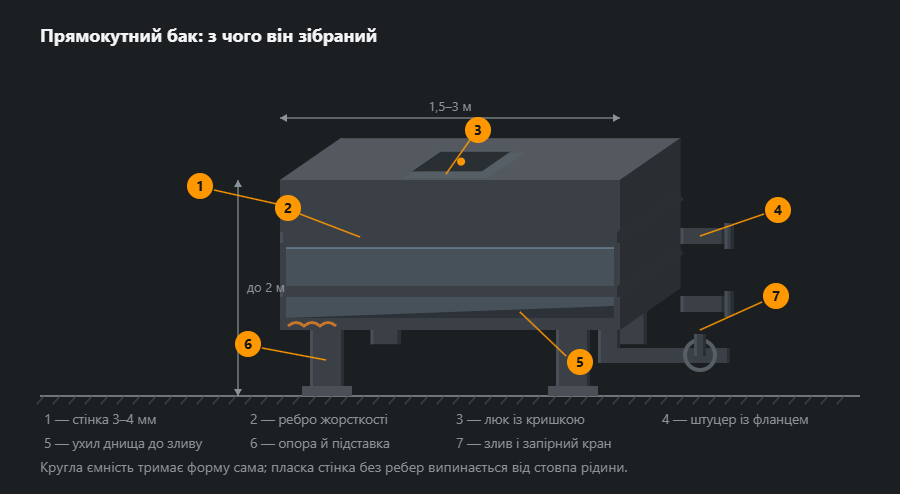
Друге, про що забувають, — ухил днища. Один-два відсотки в бік зливу, і бак спорожнюється повністю. Горизонтальне днище виглядає охайніше, але в ньому завжди лишається сантиметр рідини з осадом, а взимку цей залишок розриває зварний кут ізсередини.
Які бувають роботи з ємностями


Прямокутний бак роблять за місцем: у підвал чи котельню, куди кругла ємність не пройде у двері. Горизонтальна на сідлах і вертикальний резервуар — заводська геометрія, але люки, патрубки й обв’язку під конкретну котельню все одно варять на замовлення.
Окремо про тиск. Усе, що працює під надлишковим тиском, — інша робота: з атестованою технологією, атестованим зварником і документами на виріб. Бак під воду, паливо чи зливовий збір такого режиму не потребує.
З’єднання трубопроводу
Шість способів з’єднати дві труби різняться не міцністю — її вистачає в усіх, — а тим, що буде за десять років, коли вузол доведеться розкрити. Зварний стик розкривається болгаркою, фланець та американка — ключем.

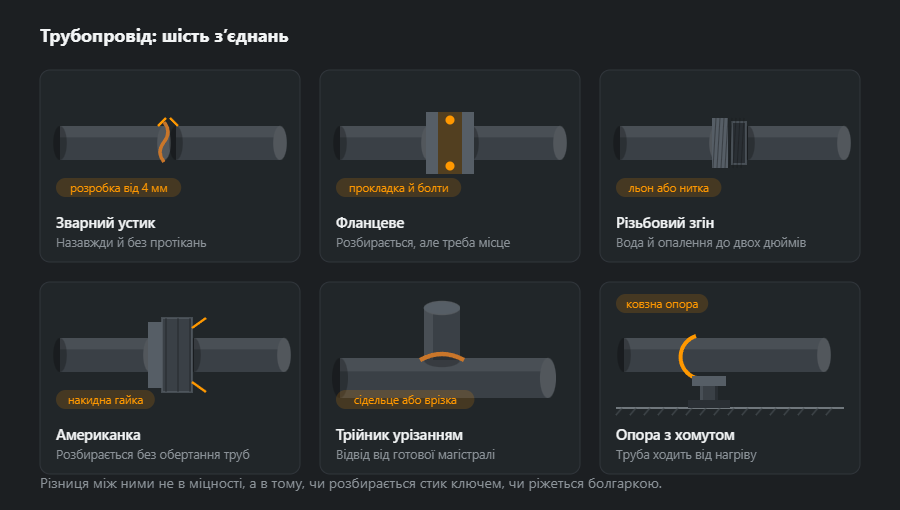
Ковзна опора — те, що пропускають найчастіше. Сталева труба завдовжки 20 метрів за нагріву на 60 °C довшає на півтора сантиметра. Якщо вона затиснута намертво у двох точках, це подовження виламує кріплення або гне саму трубу; хомут із ковзанням коштує копійки й знімає питання.
Вентиляція
Тут майстерня робить менше, ніж здається. Повітропроводи — типовий виріб: спіраль і прямокутний короб із фланцями купують дешевше, ніж варять. Варять три речі: парасолю за місцем, врізки в готовий короб і переходи, яких немає в каталозі.

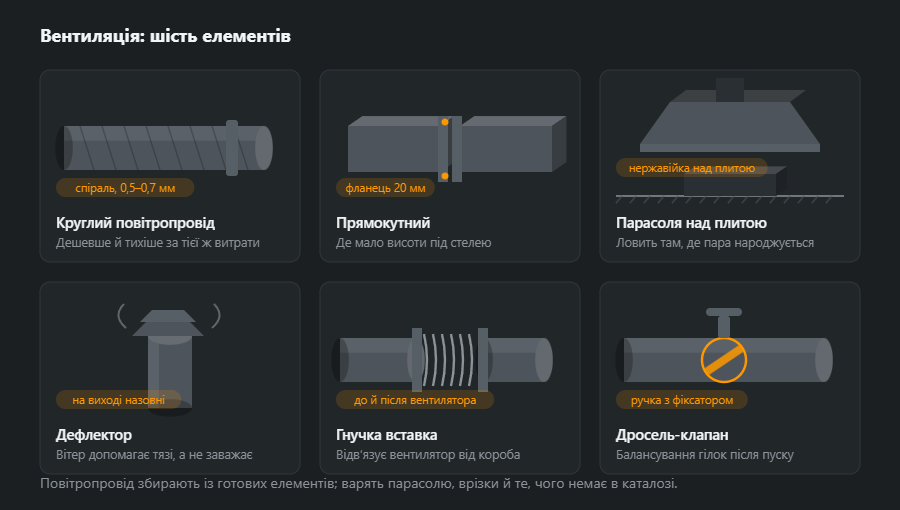
Парасолю над плитою або ванною варять із нержавійки, а не з оцинковки, і не з міркувань краси: над жиром і парою оцинковка живе пару років. Дефлектор на виході назовні потрібен там, де вітер може задавити тягу, — а це майже будь-який дах, нижчий за сусідній будинок.
З чого їх роблять і чому
У ємності головне — лист: саме він тримає рідину. Профілі лише допомагають — посилюють пласку стінку, дають раму під кришку й ноги. Тому масу бака рахують насамперед за площею листа.
- Стінки й дно — лист 3 мм, 23,5 кг/м², або 4 мм, 31,4 кг/м², за високого стовпа рідини; нержавійка зазвичай на міліметр тонша.
- Пояси жорсткості — кутник L 50×50×5, 3,77 кг/м, по периметру бака; унизу поясів більше, бо там тиск найбільший.
- Рама під кришку — L 40×40×4, 2,42 кг/м; заразом посилює верхню кромку, яка без неї йде хвилею.
- Обв’язка біля бака — труби 33,7×3,2, 2,41 кг/м, 48,3×3,2, 3,56 кг/м, 60,3×3,6, 5,03 кг/м.
Звідки беруться ребра, видно з простого розрахунку. Вода на глибині 1 м тисне з тиском близько 0,1 бар (9,81 кПа), а на всю стінку 1×1 м — із силою близько 4,9 кН, тобто як пів тонни. Циліндр тримає це розтягом стінки, пласка стінка — згином, і саме згин треба зупинити поясами. Маси листа рахує калькулятор листа, кутника — калькулятор кутника.
Шви: насамперед герметичність
- Шви стінок і дна — суцільні, без розривів, краще двобічні. Тут шов не так передає зусилля, як не має пропустити жодної краплі.
- Пояси жорсткості — ззовні, можна переривчастим швом: вони не ущільнюють, а тримають стінку. Кінці ділянок замикають, щоб у щілині не стояла вода.
- Патрубки — вварюють із повним проплавленням або з підсилювальною накладкою; це найчастіше місце течі через роки, бо сюди приходить вібрація трубопроводу.
- Нержавійка й труби — TIG із піддувом аргону в корінь; без газу зсередини корінь окиснюється й утрачає стійкість. Докладніше — у статтях TIG і зварювання нержавійки.
Герметичність перевіряють до фарбування: класична проба крейда–гас (крейда з одного боку шва, гас з іншого — кожна нещільність лишає пляму), а потім налив водою й огляд усіх швів. Фарбування до проби ховає пори під фарбою до першої зими.
Посудина під тиском: чого не роблять самі
Усе сказане вище стосується ємностей без надлишкового тиску. Ємність під тиском — ресивер компресора, гідроакумулятор, газовий балон, котел — це посудина під тиском. У ЄС понад 0,5 бар допустимого тиску на неї поширюється директива 2014/68/ЄС: проєкт за нормами (наприклад, EN 13445 для посудин, EN 13480 для промислових трубопроводів), технологія зварювання, атестована за EN ISO 15614-1, зварники із сертифікатом за EN ISO 9606-1, неруйнівний контроль, приймання й нагляд. Ремонт таких посудин теж виконує лише організація з допуском. Окремо про пальне: бак під дизель чи бензин не посудина під тиском, але ємності для горючих рідин можуть підпадати під технічний нагляд і пожежні норми — це з’ясовують до замовлення. Те саме з ємностями на залізничному рухомому складі: там зварювання ведуть за EN 15085, а клас виконання шва призначає конструктор.
Порядок виготовлення
- Замір місця — двері й коридор, крізь які бак має пройти, місце під злив, люк і підключення.
- Креслення — розміри, товщини, крок поясів, ухил дна 1–2 %, положення патрубків.
- Різання й гнуття листа — кути гнуті замість зварних, де можна: менше швів, менше місць для течі.
- Зварювання корпусу — дно, стінки, потім пояси й рама; короткими ділянками, щоб пласка стінка не пішла хвилею.
- Патрубки й люк — у корпус після перевірки розмірів.
- Проба на герметичність — крейда–гас і налив водою.
- Захист — усередині за середовищем, ззовні ґрунт і фарба.
Захист від корозії
Внутрішній захист добирають під те, що буде всередині. Питна вода — нержавійка або покриття з допуском до контакту з питною водою; дощова й технічна вода — епоксидне покриття; олива й пальне — часто чорна сталь без покриття всередині, бо середовище захищає її саме. Невеликі баки можна цинкувати гарячим способом, але з технологічними отворами й пам’ятаючи, що пласкі стінки від температури ванни можуть повести. Ззовні найбільше страждають дно й ноги: бак ставлять на підкладки, а не пласко на бетон, щоб під дном не стояла волога.
Типові помилки
- Пласка стінка без поясів — після наливу пузо на кілька сантиметрів, а згодом тріщина в куті.
- Фарбування до проби на герметичність — пори виходять лише за місяць.
- Горизонтальне дно — залишок рідини з осадом лишається назавжди.
- Нержавійка без піддуву — кольоровий корінь іржавіє зсередини.
- «Маленька» посудина під тиском із майстерні — обладнання без документів і приймання, яке не можна експлуатувати.
Як порахувати матеріали: бак 1 м³ для води
Прямокутний бак 1,0×1,0×1,0 м без тиску: дно й чотири стінки з листа 3 мм (5 м²), кришка з листа 2 мм (1 м²), два пояси жорсткості й верхня рама з кутника, чотири короткі ноги. Розміри умовні — для вищих баків товщини й ребра добирає конструктор.
| Елемент | Профіль | Довжина, м | Шт. | кг/м | кг |
|---|---|---|---|---|---|
| Пояс жорсткості | L 50×50×5 | 4,00 | 2 | 3,77 | 30,2 |
| Верхня рама | L 40×40×4 | 4,00 | 1 | 2,42 | 9,7 |
| Нога | L 50×50×5 | 0,30 | 4 | 3,77 | 4,5 |
| Разом | 44,4 | ||||
| Із запасом 5 % | 47 | ||||
Кутник — це 47 кг із запасом, але найбільше важить лист: стінки й дно близько 118 кг, кришка близько 16 кг. Порожній бак — це неповних 200 кг сталі, а повний — понад 1,1 т на чотирьох ногах: цю цифру треба назвати, обираючи підлогу чи перекриття під бак. Листи краще розкласти так, щоб стінки виходили з одного гнуття, а відомість цілком порахує калькулятор відомості матеріалів.
Що далі
Нержавійка для кухні та цеху, столи й мийки — нержавійка й обладнання. Якщо ємність уже є і потекла — ремонт і відновлення. Ціна й строки — як замовляють.
Часті питання
Чи можна зварити бак під тиском?
Це інша робота. Посудина під тиском потребує атестованої технології зварювання, атестованого зварника й документів на виріб. Звичайний бак під воду, паливо чи зливовий збір, що працює без надлишкового тиску, роблять без цього — і коштує він учетверо дешевше.
Чому прямокутний бак дорожчий за круглий за того самого об’єму?
Через ребра. Циліндр тримає форму сам: тиск розпирає його рівномірно, і стінка працює на розтяг. Пласку стінку той самий стовп рідини вигинає назовні, і її доводиться підсилювати поясами через кожні 400–600 мм. Прямокутний беруть не заради економії, а коли круглий не проходить у двері.
Який ухил робити днищу?
1–2 % у бік зливу — цього досить, щоб бак спорожнювався повністю. Горизонтальне днище виглядає охайніше, але в ньому завжди лишається сантиметр рідини з осадом, а взимку цей залишок розриває зварний кут.
Що дешевше — зварити витяжку чи купити?
Повітропроводи купують: спіраль і прямокутний короб із фланцями коштують дешевше за будь-яке зварювання. Варять три речі — парасолю за місцем, врізки в готовий короб і переходи, яких немає в каталозі. Правило просте: типове купується, нетипове вариться.
Якої товщини лист брати на прямокутний бак для води?
Для бака близько 1 м³ заввишки 1 м зазвичай беруть лист 3–4 мм із чорної сталі або 2–3 мм із нержавійки, завжди з поясами жорсткості з кутника. Товщина й крок ребер залежать від висоти стовпа рідини, тож для вищих баків їх добирає конструктор. Для питної води всередині потрібна нержавійка або покриття, допущене до контакту з питною водою.
З якого тиску ємність вважається посудиною під тиском?
У ЄС директива 2014/68/ЄС (PED) поширюється на обладнання з максимально допустимим тиском понад 0,5 бар; в Україні діє технічний регламент обладнання, що працює під тиском, гармонізований із нею. Таку посудину проєктують за нормами, варять за атестованою технологією атестовані зварники, а приймають під наглядом. Це не виріб, який роблять «на око» в гаражній майстерні.
Оновлено: