Nierdzewka do kuchni i zakładu
Stoły, zlewy, okapy, regały i wózki dla produkcji spożywczej. Ta robota różni się od każdej innej w warsztacie jednym: odbiera ją nie klient okiem, tylko inspektor palcem — a patrzy nie na to, co widać na zdjęciu.
Od jakiego gatunku zaczyna się rozmowa
Do produkcji spożywczej bierze się AISI 304 — to nie asekuracja, tylko wymóg odbioru. Gatunek 201 wygląda tak samo i kosztuje mniej, ale przy stałej wilgoci wychodzi rdzą już w pierwszym roku i trzeba go wymieniać w całości. Molibdenowy 316 potrzebny jest tam, gdzie jest sól i chlor: przetwórnia ryb, solenie, basen, wybrzeże.
Z czego składa się stół produkcyjny
Od góry: blat z blachy 1,2–1,5 mm na stelażu, rant przy tylnej krawędzi, żeby woda nie schodziła za stół, wspawana komora z promieniem w narożnikach, rama z rury 40×40 i stopki z regulacją. Półka na dole nie jest obowiązkowa, ale prosi się o nią prawie zawsze.

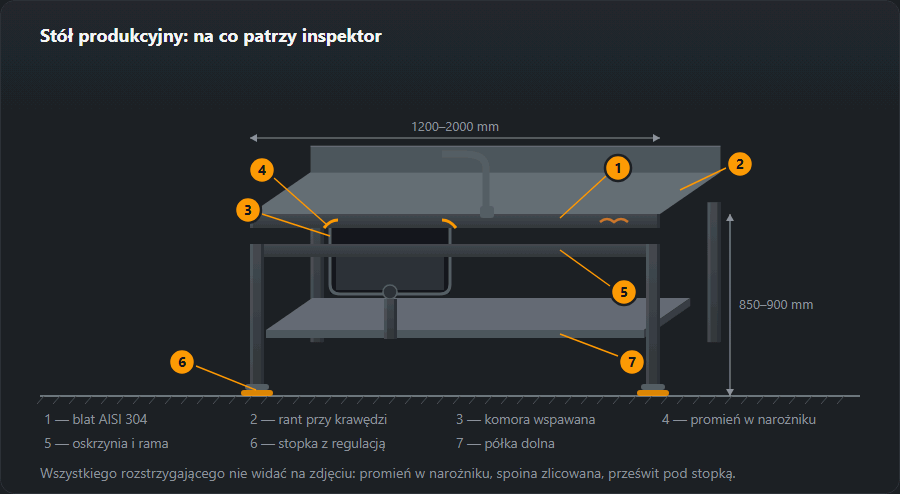
Kluczowym szczegółem stołu nie jest blat, tylko sposób wykonania zlewu. Wspawana komora daje ciągłą powierzchnię bez szczeliny po obwodzie: myje się ją jednym ruchem. Komora wpuszczana z kołnierzem oszczędza godzinę pracy i tworzy styk, w którym zbiera się wszystko, co na tym stole krojono.
Co robi się z nierdzewki


Stół, stół ze zlewem, regał, okap, półka wisząca i wózek — to cały asortyment, z którego składa się dowolny zakład. Różnica między warsztatami nie leży w tej liście, tylko w tym, jak zrobione są u nich narożniki, spoiny i stopki.
Sześć miejsc, po których odbiera się robotę
Odbiór w zakładzie spożywczym idzie nie według rysunku, tylko według zasady „wszystko da się zmyć szmatą jednym ruchem”. Stąd wymagania: żadnych szczelin, żadnych ostrych narożników wewnętrznych, żadnej zgorzeliny przy spoinie i prześwit pod wyrobem, żeby dało się pod nim umyć podłogę.

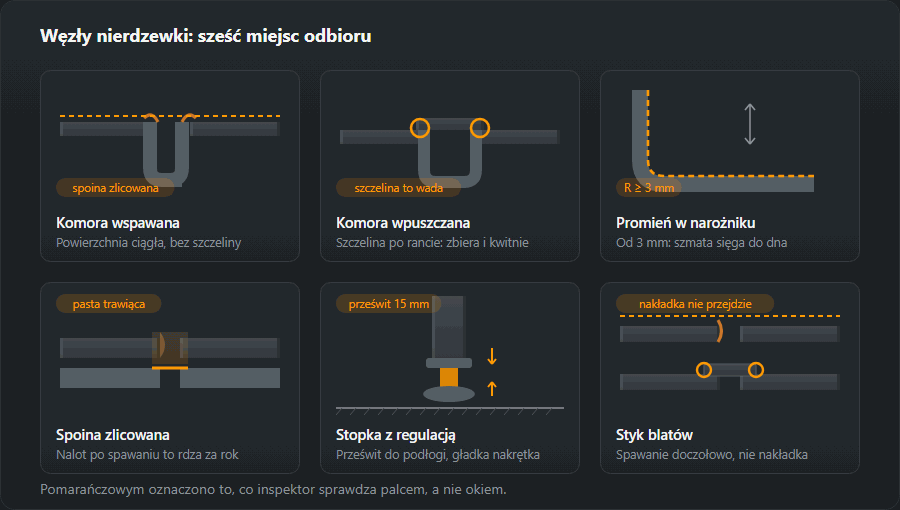
O nalotach po spawaniu warto powiedzieć osobno, bo uchodzą za kosmetykę. Przy spawaniu nierdzewki chrom przy spoinie wypala się i odchodzi w zgorzelinę; niebieski i złoty nalot to już metal bez ochrony. Zdejmuje się go szczotką z drutu nierdzewnego i pastą trawiącą, inaczej za rok dokładnie wzdłuż spoiny pójdzie rdza.
Z czego się robi i dlaczego
Wyroby z nierdzewki do zakładu są lekkie konstrukcyjnie — obciążenie to garnki, skrzynki i ciasto — więc profil wybiera się pod sztywność i higienę, a nie pod nośność. Masę liczy się jak dla stali czarnej: nierdzewka jest cięższa tylko o około 1 % (współczynnik 1,01 z tablicy gęstości).
- Nogi — rura 40×40×2, 2,31 kg/m w stali czarnej; zamknięta, bez półek, na których zbiera się brud.
- Rama pod blatem i półką — 40×20×2, 1,68 kg/m, długą stroną pionowo, żeby blat 1,2–1,5 mm nie uginał się pod ciężarem.
- Blat — blacha 1,5 mm, 11,8 kg/m², z giętym rantem; półka dolna 1 mm, 7,9 kg/m².
- Okap — blacha 1 mm na ramie z kątownika; ciężar jest mały, ważne są szczelne rynienki na skropliny i filtry dające się wyjąć.
Gięcie zastępuje spawanie wszędzie, gdzie się da: rant blatu, narożniki półki i fartuch okapu robi się na prasie krawędziowej, bo każda spoina to miejsce do szlifowania i trawienia. Masy blach liczy kalkulator blach.
Spoiny: TIG, osłona grani i czyste narzędzia
- TIG z właściwym spoiwem — 308L do 304, 316L do 316; spoiwo o niskim węglu nie traci odporności w strefie nagrzania.
- Formowanie grani — rury i profile zamknięte przepłukuje się argonem od środka, inaczej grań utlenia się w kolor i od wewnątrz zaczyna korozję.
- Cienka blacha 1–1,5 mm — krótkie ściegi, podkładka miedziana odbierająca ciepło, sczepy gęsto; blat szybko faluje od nadmiaru ciepła.
- Osobne narzędzia — tarcze, szczotki, pilniki i stół tylko do nierdzewki. Opiłki stali czarnej wtopione w powierzchnię rdzewieją za kilka tygodni.
Po spawaniu zgorzelinę usuwa się trawieniem, a powierzchnię pasywuje, żeby odtworzyła się warstwa tlenku chromu. Technikę opisują artykuły TIG i spawanie stali nierdzewnej.
Kolejność wykonania
- Pomiar pomieszczenia — ściany, przyłącza wody i kanalizacji, prześwit pod urządzeniami, droga wniesienia.
- Rysunek i rozwinięcia — blat z rantem, komora, półki; gatunek stali i wykończenie powierzchni zapisane na rysunku.
- Cięcie i gięcie — laser i prasa krawędziowa, folia ochronna zostaje na blachach.
- Spawanie ramy — TIG z formowaniem, na płaskim stole.
- Blat i komora — wspawanie komory, spoina zlicowana do gładka.
- Trawienie i pasywacja — pasta lub kąpiel, potem płukanie czystą wodą.
- Montaż — stopki z regulacją, poziom, uszczelnienie przy ścianie, zdjęcie folii na końcu.
Kiedy nierdzewka jednak rdzewieje
Nierdzewka nie jest odporna na wszystko: chroni ją cienka warstwa tlenku chromu, którą można zniszczyć. Rdzawe punkty dają opiłki stali czarnej, naloty po spawaniu, chlor w środkach myjących i szczeliny, w których stoi woda. Stąd zasady eksploatacji: myć środkami przeznaczonymi do stali nierdzewnej, nie używać zmywaków z drutu stalowego, spłukiwać środki z chlorem i nie zostawiać soli na blacie przez noc. Tam, gdzie chlor i sól są stale — przetwórnia ryb, solenie — od razu bierze się gatunek 316.
Typowe błędy
- Tarcza po stali czarnej — rdzawe kropki na całym blacie po miesiącu.
- Rura spawana bez formowania — czarna grań od środka i korozja w nodze stołu.
- Blat spawany długimi ściegami — fale, których nie da się wyprostować.
- Trawienie bez płukania — resztki pasty wyżerają plamy.
- Zmywak stalowy przy sprzątaniu — ten sam efekt co tarcza po stali czarnej.
Jak policzyć materiał: stół roboczy 150×70 cm
Stół 1500×700×850 mm z półką dolną: cztery nogi z rury 40×40×2, rama pod blatem i rama półki z 40×20×2 (po 4 m), blat z blachy 1,5 mm z rantem (rozwinięcie około 1,36 m²) i półka z blachy 1 mm (0,84 m²). Masy w tabeli liczone dla stali czarnej; nierdzewka waży około 1 % więcej.
| Element | Profil | Długość, m | Szt. | kg/m | kg |
|---|---|---|---|---|---|
| Noga | 40×40×2 | 0,85 | 4 | 2,31 | 7,9 |
| Rama pod blatem | 40×20×2 | 4,00 | 1 | 1,68 | 6,7 |
| Rama półki | 40×20×2 | 4,00 | 1 | 1,68 | 6,7 |
| Razem | 21,3 | ||||
| Z zapasem 5 % | 22 | ||||
Profile to 22 kg z zapasem, blat około 16 kg, półka około 7 kg — razem mniej niż 50 kg, więc stół przenoszą dwie osoby. Najdroższa w takim stole nie jest stal, tylko godziny na spoinach, szlifowaniu i trawieniu. Kilka stołów naraz policzy kalkulator zestawienia materiałów, a arkusze pod blaty — kalkulator blach.
Co dalej
Zbiorniki, obwiązanie i wentylacja zakładu — zbiorniki i rurociągi. O spawalności samej nierdzewki, spoiwie i osłonie grani napisano w artykule spawanie stali nierdzewnej. Cena i terminy — jak zamawiać.
Częste pytania
Jaką nierdzewkę brać do kuchni?
AISI 304. Gatunek 201 jest tańszy mniej więcej o jedną trzecią, ale ma mniej niklu i przy wilgoci wychodzi rdzawymi plamami już w pierwszym roku. Dla zakładu spożywczego to kwestia nie estetyki, tylko odbioru.
Czym 316 różni się od 304 i kiedy jest potrzebny?
Molibdenem. Trzyma chlorki, więc 316 bierze się tam, gdzie jest sól i środki myjące z chlorem: przetwórnia ryb, solenie, basen, wybrzeże. W zwykłej kuchni różnicy nie widać, a kosztuje jakieś półtora raza więcej — branie go „na wszelki wypadek” nie ma sensu.
Po co szlifować i trawić spoinę, skoro i tak trzyma?
Bo trzyma ona, a rdzewieć będzie obok. Przy spawaniu nierdzewki chrom przy spoinie wypala się i odchodzi w zgorzelinę; niebieskie i złote naloty to już metal bez ochrony. Zdejmuje się je szczotką z drutu nierdzewnego i pastą trawiącą, inaczej za rok wzdłuż spoiny pójdzie rdza.
Dlaczego komora wspawana kosztuje więcej niż wpuszczana?
O godzinę–półtorej roboty: komorę trzeba dopasować, sczepić, przespawać i zeszlifować spoinę do gładka. Za to wychodzi ciągła powierzchnia bez szczeliny po obwodzie. Komora wpuszczana z kołnierzem tę godzinę oszczędza i tworzy styk, który przy odbiorze sprawdza się palcem w pierwszej kolejności.
Jakim spoiwem spawa się stół z nierdzewki 304?
Metodą TIG z drutem 308L (według EN ISO 14343 oznaczenie 19 9 L), a stal 316 — drutem 316L (19 12 3 L). Litera L oznacza niski węgiel: spoina nie traci odporności na korozję w strefie nagrzania. Rury i profile zamknięte spawa się z formowaniem grani argonem od środka.
Dlaczego nierdzewka rdzewieje?
Najczęściej przez zanieczyszczenie stalą czarną: tarcza, szczotka albo stół, na którym wcześniej cięto zwykłą stal, zostawia opiłki żelaza, a one rdzewieją na powierzchni. Druga przyczyna to naloty po spawaniu, trzecia — chlor w środkach myjących i szczeliny, w których stoi woda. Dlatego do nierdzewki trzyma się osobne narzędzia.
Aktualizacja: