Réparer et remettre en état
La réparation est le seul travail de cette rubrique qu’on apporte au lieu de le commander. Elle arrive en général après que quelqu’un d’autre a déjà essayé, si bien que la moitié du travail consiste à enlever la soudure précédente.
Six techniques

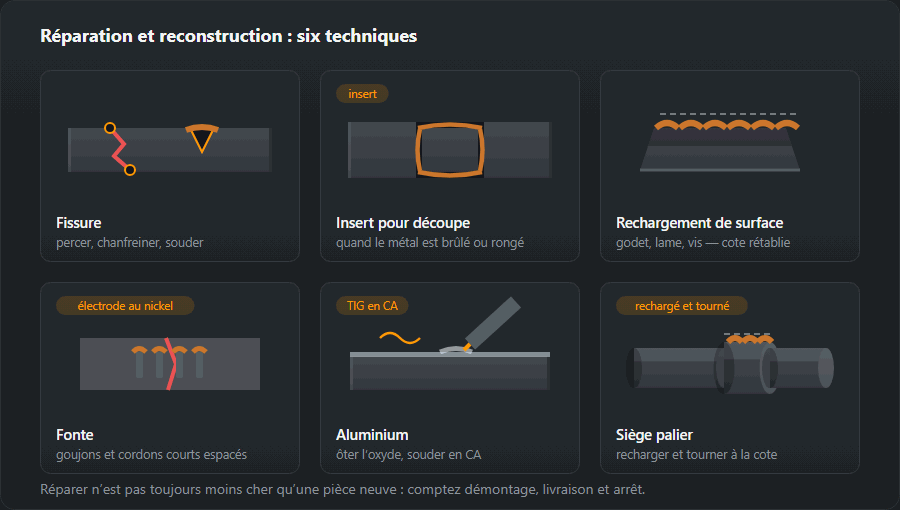
- Fissure — percer les extrémités, préparer les bords, souder. Sans perçage d’arrêt, la fissure repart au-delà de la soudure.
- Pièce rapportée à la place d’une découpe — quand le métal est brûlé ou perforé par la rouille et qu’il ne reste rien où souder.
- Rechargement de surface — godet, lame, vis sans fin : la cote est rétablie avec du métal d’apport et l’excédent est usiné.
- Fonte — électrode au nickel, goujons, cordons courts et dispersés, refroidissement lent.
- Aluminium — enlever l’oxyde, souder en TIG en courant alternatif.
- Portée de roulement sur un arbre — recharger et ramener à la cote du roulement.
Remorques et machines
Un groupe de travaux à part et très fréquent : châssis, timons, lames et tout ce qui casse sur les outils attelés. Ici, la réparation l’emporte presque toujours sur le remplacement, parce que l’ensemble est grand et le dommage local.

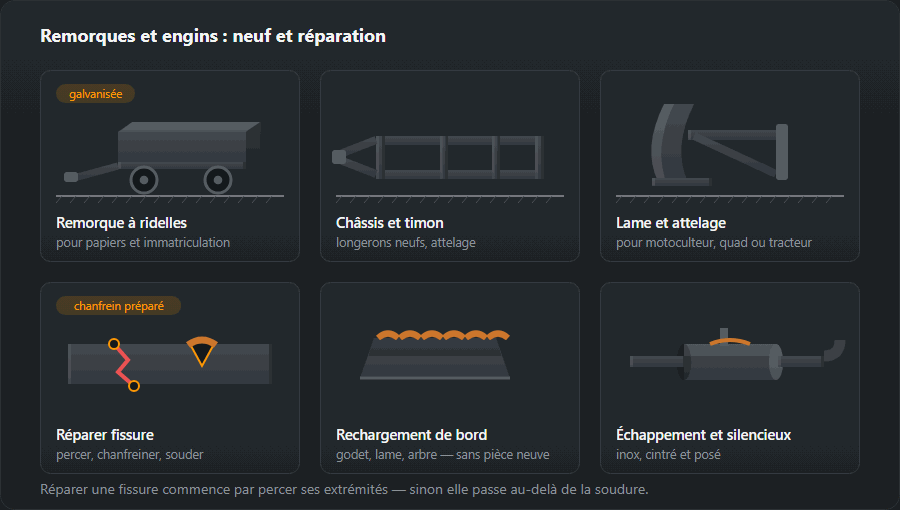
Une remorque à ridelles se construit pour l’homologation et l’immatriculation — c’est-à-dire que les dimensions, l’attelage et l’éclairage doivent satisfaire aux exigences plutôt qu’à la commodité. Une lame ou une timonerie pour une motobineuse ou un quad n’a aucune contrainte de ce genre et se fait sur mesure.
Quand la réparation n’a pas de sens
Trois cas où il est plus honnête de refuser :
- La pièce travaille sous pression ou dans un appareil de levage et personne ne connaît son historique de charge.
- La fissure traverse une zone déjà soudée deux fois : le métal y est surchauffé et fragile.
- Le démontage et l’immobilisation coûtent plus qu’une pièce neuve — un calcul à faire avant, pas après.
Réparer des structures en acier : de l’inspection à la réception
Réparer un abri de voiture, un escalier, un garde-corps ou l’ossature d’un bâtiment diffère de la réparation d’une pièce de machine, parce que l’élément porte encore quelque chose. Le travail commence donc non pas par le soudeur, mais par la question de savoir comment le décharger et combien de métal il reste. Une structure chargée relève de l’ingénieur : c’est lui qui décide si une pièce rapportée suffit ou s’il faut renforcer ou remplacer tout l’élément. L’atelier est responsable de l’exécution de la réparation conformément au projet.
- Inspection — trous de rouille, écailles en couches, fissures aux soudures, voilement et affaissement, boulons et ancrages desserrés.
- Mesure de la perte de section — l’épaisseur réelle de la paroi à la jauge d’épaisseur ou par un trou de sondage ; la rouille jugée à l’œil paraît toujours plus petite qu’elle n’est.
- Décision — une pièce rapportée à la place de la longueur découpée, une plaque de renfort ou un élément neuf ; pour les éléments porteurs, c’est le calcul qui tranche, pas l’apparence.
Avec quoi on répare : les mêmes profilés et les mêmes tôles
La pièce rapportée est faite dans le même profilé que l’élément : une autre rigidité au milieu d’un poteau ou d’une poutre change le comportement de toute la structure. La masse au mètre est dans les tableaux : un poteau 100×100×4 fait 11,7 kg/m, un 80×80×4 — 9,22 kg/m, une contrefiche en L 50×50×5 — 3,77 kg/m, une poutrelle IPE 160 — 15,8 kg/m. Les plaques de renfort et les nouvelles platines sont découpées dans de la tôle forte : 8 mm pèse 62,8 kg/m², 10 mm — 78,5 kg/m². Quand le profilé exact n’est plus vendu, on choisit un remplaçant d’après l’aire de la section et le moment d’inertie, pas d’après les dimensions extérieures — le calculateur de profils creux aide ici.
Les soudures en réparation : la taille se compte sur la paroi saine
L’erreur de réparation la plus courante est une soudure posée sur une paroi qui n’existe plus. La règle « a au plus 0,7 de l’épaisseur » s’applique à l’épaisseur réelle, mesurée : une paroi de 4 mm rongée jusqu’à 2,5 mm donne 0,7·2,5 = 1,75 mm, alors que la plus petite soudure d’angle porteuse est a3 (côté z ≈ 4,2 mm). Une telle soudure ne peut pas être posée sans percer la paroi, donc on découpe plus loin — jusqu’au métal en pleine épaisseur. Le calculateur de soudure d’angle montre la plage et la conversion.
- Fissures — percer un trou de 3 à 4 mm à chaque extrémité, gouger et seulement ensuite souder ; sinon la fissure repart de la même pointe.
- Acier inconnu — les vieilles structures peuvent être en acier plus riche en carbone ; le carbone équivalent montre le risque et le calculateur de préchauffage la température.
- Zone de soudure jusqu’à l’acier nu — la peinture, le zinc et la rouille donnent des porosités, et le zinc dégage en plus des fumées qui peuvent provoquer la fièvre des fondeurs.
- Plaques soudées sur tout le pourtour — le vide sous une plaque soudée par cordons discontinus est l’endroit où la rouille repart, et de l’intérieur.
Ordre de la réparation
- Décharge — étais provisoires sous la poutre ou la toiture avant de couper quoi que ce soit.
- Nettoyage — brosse métallique, meuleuse ou sablage de la zone à réparer jusqu’à l’acier nu.
- Mesure et traçage — la ligne de coupe là où la paroi est en pleine épaisseur.
- Découpe et préparation — chanfreins des bords pour une soudure bout à bout, la pièce rapportée ajustée avec un jeu à la racine pour une pénétration complète.
- Soudage — en alternant des côtés opposés pour que l’élément ne se déforme pas ; on soude la fissure des extrémités percées vers le milieu.
- Contrôle — contrôle visuel des soudures et, pour les éléments porteurs, évaluation selon les limites d’acceptation de la NF EN ISO 5817.
- Protection et dépose des étais — revêtement sur toute la zone réparée ; les étais s’enlèvent en dernier.
Protection après réparation
Une structure montée ne se trempe pas dans un bain de zinc : après une réparation, il ne reste que les revêtements appliqués sur place. Du zinc à froid passé au pinceau sur la soudure tient 5 à 7 ans, une couche d’apprêt et de peinture de finition 3 à 5 ans ; la galvanisation à chaud (25 ans et plus) n’a de sens que si l’élément est de toute façon déposé et remplacé en entier. La zone réparée est peinte plus largement que la soudure elle-même : la rouille aime la limite entre l’ancien et le nouveau revêtement.
Erreurs typiques
- Couper sans étais — un élément porteur coupé sous charge s’affaisse ou pince la lame.
- Souder sur la rouille et la peinture — porosités, manque de fusion et une soudure qui part avec la calamine.
- Rustine sur rustine — encore une plaque sur une paroi rouillée au lieu de découper et d’insérer une pièce.
- Une troisième soudure au même endroit — le métal surchauffé deux fois est fragile ; remplacer l’élément est la réponse honnête.
- Pas de protection après la réparation — une soudure nue rouille dès sa première saison.
Calculer les matériaux : la réparation d’un abri de voiture
Un abri de voiture avec quatre poteaux 100×100×4 dont les 0,6 m du bas sont percés par la rouille au niveau du béton, et quatre contrefiches rouillées. La réparation : de nouvelles pièces rapportées pour le pied des poteaux, de nouvelles platines de 200×200×10 mm, de nouvelles contrefiches.
| Élément | Profilé | Longueur, m | Qté | kg/m | kg |
|---|---|---|---|---|---|
| Pièce rapportée de poteau | 100×100×4 | 0,60 | 4 | 11,7 | 28,1 |
| Contrefiche | L 50×50×5 | 2,10 | 4 | 3,77 | 31,7 |
| Total | 59,7 | ||||
| Avec 5 % de marge | 63 | ||||
Les profilés font 60 kg net et 63 kg avec la marge ; les quatre platines ajoutent encore 13 kg. La soudure d’angle a3 autour des quatre poteaux aux platines fait 1,6 m et environ 0,12 kg de métal d’apport. L’acier est une petite part d’une réparation — la plus grande part, c’est l’étayage, la découpe, la préparation et le revêtement. Votre propre liste, avec platines et boulons, se refait dans le calculateur de nomenclature.
Pour aller plus loin
La métallurgie est traitée à part : souder la fonte pour les électrodes au nickel et les paramètres, souder l’aluminium pour l’oxyde et le courant alternatif, et les fissures dans les soudures pour savoir pourquoi elles apparaissent. Les articles fabriqués neufs plutôt que réparés sont dans les produits d’atelier.
Questions fréquentes
Pourquoi perce-t-on d’abord la fissure ?
Parce qu’une fissure a une pointe aiguë où les contraintes se concentrent. Soudée sans perçage d’arrêt, elle continue de progresser au-delà de la soudure — à partir de la même pointe, toujours dans le métal. Un trou de 3 à 4 mm à chaque extrémité supprime le point de concentration.
La réparation est-elle toujours moins chère qu’une pièce neuve ?
Non. Le calcul doit inclure le démontage, le transport et l’immobilisation. La réparation l’emporte quand la pièce est grande, rare ou n’est plus fabriquée ; sur une pièce de série bon marché, le démontage seul coûte souvent plus que le remplacement.
Avec quoi soude-t-on la fonte ?
Avec des électrodes au nickel, en cordons courts et dispersés, martelés et sans jamais surchauffer. On ajoute souvent des goujons : ils tiennent la soudure mécaniquement, et pas seulement par adhérence. La fonte n’aime pas le chauffage rapide, et encore moins le refroidissement rapide.
Pourquoi soude-t-on l’aluminium en courant alternatif ?
À cause de la couche d’oxyde. L’oxyde d’aluminium fond vers 2050 °C, le métal lui-même à 660 °C. En TIG, le courant alternatif brise cette couche pendant l’alternance positive, et c’est seulement grâce à cela qu’une soudure se forme.
Comment réparer un poteau en acier rouillé ?
D’abord étayer ce que le poteau porte, puis découper la partie corrodée jusqu’au métal sain, ajuster une pièce neuve de même section (un 100×100×4 pèse 11,7 kg/m) et la souder sur tout le pourtour, enfin protéger les soudures avec du zinc à froid ou de la peinture. Souder sur la rouille et la peinture donne des porosités, et une soudure sur une paroi plus mince que prévu ne reprendra pas la charge. Pour un élément porteur, l’étendue de la réparation se décide avec un ingénieur structure.
Peut-on souder sur une paroi rouillée ?
Pas si l’élément doit porter quelque chose. La plus petite soudure d’angle porteuse est a3, et la limite supérieure raisonnable est de 0,7 de l’épaisseur de la paroi : une paroi rongée de 4 à 2,5 mm donne 1,75 mm, donc aucune soudure d’angle porteuse n’y tient. L’épaisseur restante se mesure à la jauge d’épaisseur ou par un trou de sondage, et l’élément est découpé jusqu’au métal en pleine épaisseur.
Que faut-il faire avant de souder une vieille structure ?
Savoir en quoi elle est faite : la nuance des vieux aciers est souvent inconnue, et c’est la composition qui décide si un préchauffage est nécessaire. Le carbone équivalent, tiré du certificat ou d’une analyse, indique le risque de fissuration, et le calculateur de préchauffage la température. La peinture, le zinc et la rouille sont enlevés de la zone de soudure jusqu’à l’acier nu.
Mis à jour :