Рамы, станины и оснастка
То, что варят не на продажу, а под конкретную машину: рама под насос, сёдла под ёмкость, транспортная рама, кондуктор, кожух, ограждение. Размеры здесь берут не из каталога, а с самого оборудования.
Из чего собрана фундаментная рама
Рама под насос — не подставка. От неё зависит, встанут ли валы двигателя и насоса на одну ось, а от этого — как долго проживут подшипники и муфта. Поэтому в раме важнее жёсткость, чем прочность: она не должна играть под затяжкой анкеров и под пуском.

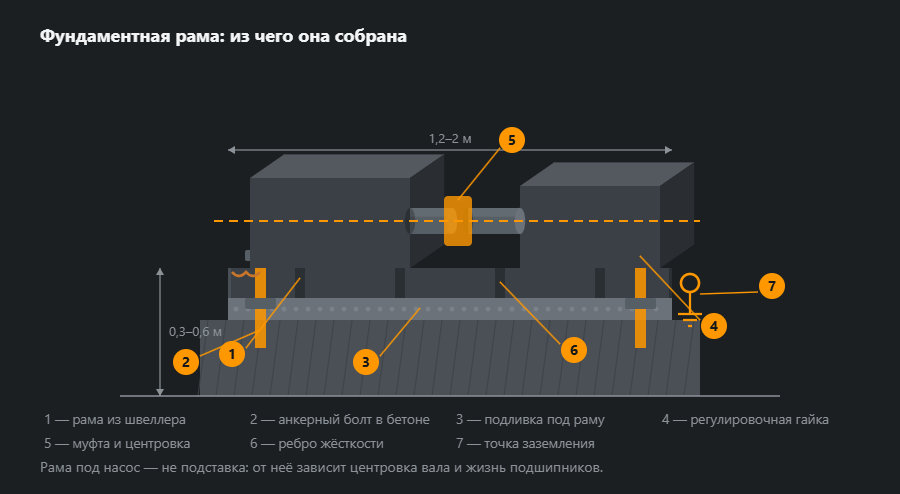
Порядок работ обратный тому, что кажется. Сначала раму ставят на регулировочные гайки и выводят по уровню, потом затягивают анкеры, и только после этого делают подливку безусадочным составом. Если залить сразу, выставить уже нечего — бетон схватится по случайному положению.
Какие бывают работы

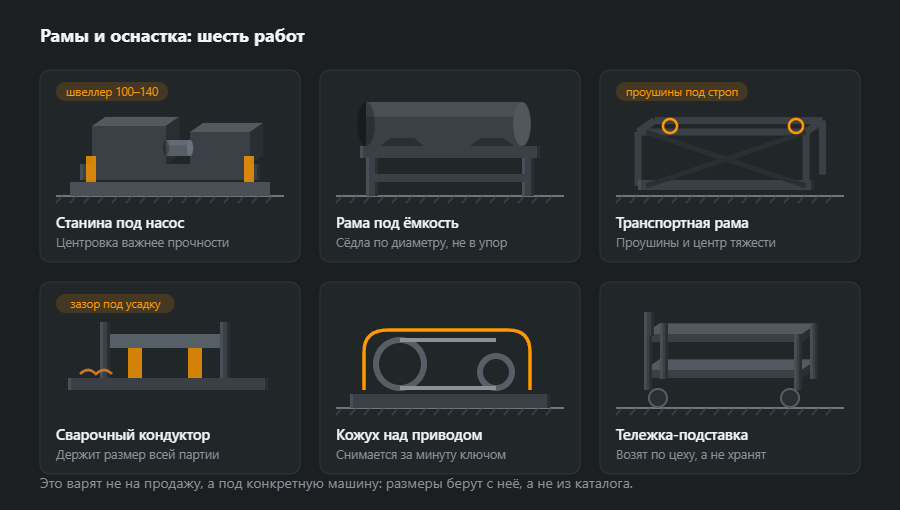
Транспортная рама отличается от станины тем, что её считают на подъём, а не на стояние: проушины ставят так, чтобы строп проходил через центр тяжести, иначе груз перекашивает на весу. Это тот случай, когда лишние полчаса расчёта дешевле одного погнутого узла.
Сварочный кондуктор — не изделие, а инструмент. Он держит размер всей партии и окупается штук с десяти; на трёх деталях его делать дороже, чем подгонять каждую по месту.
Ограждения станка
Главное про ограждение известно любому механику: то, которое мешает работать, снимут в первую же неделю. Поэтому вопрос не в прочности — её хватает у всех, — а в том, как быстро ограждение открывается на наладку и возвращается обратно.

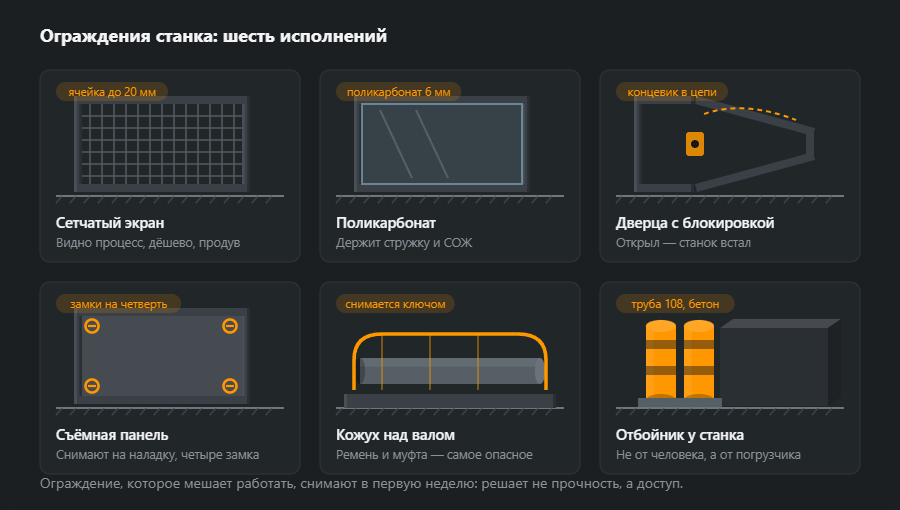
Дверца с блокировкой — единственное исполнение, которое работает без дисциплины: концевик в цепи управления останавливает станок при открывании. Остальное держится на том, что человек закроет ограждение сам, а он закроет только то, что не мешает.
Отбойник стоит особняком: он защищает не человека от станка, а станок от погрузчика. Трубу 108 в бетон ставят там, где мимо ездят, — и это едва ли не самая частая позиция в списке.
Из каких профилей и почему
В рамах и оснастке главное — жёсткость, поэтому профили подбирают иначе, чем в строительной конструкции: скорее выше и тяжелее, чем требовала бы одна прочность.
- Рама под насос или компрессор — продольные балки из швеллера UPN 160, 18,8 кг/м, или UPN 120, 13,4 кг/м, у небольших агрегатов; поперечины из UPN 100, 10,6 кг/м. Швеллер ставят полками внутрь: снаружи остаётся гладкая спинка, внутри — место под анкеры.
- Транспортная рама — квадратная труба 100×100×5, 14,4 кг/м, или HEB 100, 20,4 кг/м, под более тяжёлый груз. Замкнутый профиль лучше держит кручение, когда стропы тянут неравномерно.
- Сварочный кондуктор — базовая плита из толстого листа и рама из трубы 80×80×4, 9,22 кг/м. Толстую плиту труднее повести теплом от сварки деталей, которые на ней лежат.
- Сетчатое ограждение — рама из трубы 30×30×2, 1,68 кг/м, и сварная сетка; лёгкое, потому что его должно быть легко открывать.
Массу листа на подкладки и плиты считают по толщине: лист 20 мм весит 157,0 кг/м², 10 мм — 78,5 кг/м². Другие размеры профилей — в калькуляторах швеллеров и листа.
Швы и поводки
Рама под машину редко трескается, зато часто ведётся. Каждый шов при остывании укорачивается и тянет за собой профиль, поэтому порядок сварки важнее самого катета.
- Симметрично и вразбежку — сначала прихватки по всему контуру, потом короткие участки попеременно с обеих сторон и по диагонали.
- Шва не больше, чем на чертеже — шов a5 вместо a4 — это 0,216 вместо 0,138 кг наплавки на метр, то есть больше тепла и больше усадки при той же прочности узла.
- Подкладки под машины с припуском — после сварки и правки их фрезеруют с одной установки; сварщик плоскость рукой не выведет.
- Грузовые проушины — это грузоподъёмный элемент: его рассчитывает проектировщик, варит сварщик с соответствующим допуском, а перед первым подъёмом швы проверяют. «На глаз» здесь не бывает.
Толстая плита и тонкая стенка в одном узле — отдельная тема: у листа 20 мм тепло уходит в плиту, а труба 2 мм прожигается раньше, чем плита прогреется. Ток и угол горелки подбирают так, чтобы дуга грела больше толстую деталь. Катеты проверяет калькулятор углового шва, а про тонкие стенки есть отдельная статья как варить тонкий металл.
Порядок изготовления
- Данные с машины — разметка отверстий в лапах двигателя и насоса, высоты осей, масса агрегата; из документации производителя, а не на глаз.
- Чертёж — рама, подкладки с припуском, отверстия под анкеры и регулировочные болты, проушины, если раму будут поднимать.
- Резка и прихватка — на ровном столе, с проверкой диагоналей до первого шва.
- Сварка по порядку — вразбежку, с контролем плоскости после каждого этапа.
- Правка и мехобработка — фрезеровка подкладок, сверловка и нарезка резьбы под машины.
- Покраска — с закрытыми фрезерованными поверхностями.
- Установка — регулировочные гайки, уровень, анкеры, подливка, а в конце центровка валов механиком.
Защита от коррозии
Рама под насосом живёт во влаге: капает с сальников, потеют трубы, пол моют. Грунт и эмаль подбирают как для улицы, а не как для сухого цеха. Швеллер полками внутрь образует жёлоб, поэтому в нижних полках сверлят сливные отверстия, чтобы вода не стояла под машиной. Фрезерованные поверхности защищают смазкой или консервантом вместо краски: краска под лапой машины — это неконтролируемая прокладка, которая за год продавливается и сбивает центровку валов.
Типичные ошибки
- Рама слишком гибкая — прочности хватает, но при затяжке анкеров раму крутит, и подшипники начинают греться через несколько недель.
- Подкладки без фрезеровки — под лапы идёт стопка пластин, которая оседает от вибрации.
- Сварка «от одного конца» — рама выходит дугой, которую без нагрева уже не выправить.
- Нет сливных отверстий — вода стоит в швеллере и ржавит его изнутри, под машиной, куда никто не смотрит.
- Ограждение, которое быстро не открыть — через неделю оно лежит рядом со станком.
Как посчитать материалы: рама под насос 1,6×0,6 м
Рама под насос с двигателем: две продольные балки 1,6 м из UPN 160, три поперечины 0,5 м из UPN 100 и четыре подкладки 200×150 мм из листа 20 мм. Профили условные — размеры рамы под конкретный агрегат даёт производитель или проектировщик.
| Элемент | Профиль | Длина, м | Шт. | кг/м | кг |
|---|---|---|---|---|---|
| Продольная балка | UPN 160 | 1,60 | 2 | 18,8 | 60,2 |
| Поперечина | UPN 100 | 0,50 | 3 | 10,6 | 15,9 |
| Итого | 76,1 | ||||
| С запасом 5 % | 80 | ||||
Профиль — это 76 кг чистого веса и 80 кг с запасом, а четыре подкладки добавляют около 19 кг листа. У маленькой рамы обрезь весит больше, чем подсказывает запас: из шестиметрового хлыста UPN 160 уходит только 3,2 м, поэтому остаток стоит сразу отдать под следующий заказ или брать швеллер в размер. Раскрой посчитает карта раскроя, а всю ведомость — калькулятор ведомости материалов.
Что дальше
Площадки обслуживания и лестницы к ним — площадки и эстакады. Баки, обвязка и вентиляция — ёмкости и трубопроводы. Цена, сроки и крепёж по основаниям — как заказывают.
Частые вопросы
Зачем раме под насос подливка, если она стоит на анкерах?
Затем, что анкеры держат раму от смещения, а подливка — от прогиба. Бетон под рамой никогда не бывает ровным, и без подливки рама опирается на три-четыре случайные точки. При первом же пуске она играет, центровка уходит, и подшипники начинают греться. Подливку делают безусадочным составом после выставки рамы по уровню.
Насколько точно надо выставлять раму?
Сама рама — по уровню в пределах 0,1 мм на метр. Дальше центровку валов делают уже по муфте, а не по раме: индикатором или лазером, с допуском от производителя насоса. Рама лишь обязана дать возможность выставить агрегат и не увести его потом.
Чем сварочный кондуктор отличается от простой рамы?
Тем, что он не изделие, а инструмент: его задача — держать размер всей партии. Поэтому у него есть упоры и прижимы, а зазоры заложены с запасом на усадку от сварки. Кондуктор окупается партией от десяти штук, на трёх изделиях его делать смысла нет.
Обязательна ли блокировка на дверце ограждения?
Там, где за дверцей движется что-то опасное, — да. Концевик в цепи управления останавливает станок при открывании, и именно это отличает ограждение от декоративного щита. Дверца без блокировки в первую же неделю окажется открытой и подпёртой ключом.
Из какого швеллера варят раму под насос?
Под насос с двигателем средней величины чаще всего из UPN 120–160 на продольных балках и швеллера поменьше на поперечинах, с подкладками из листа 15–20 мм под лапы машин. Решает жёсткость, а не прочность: рама не должна скручиваться при затяжке анкеров и при пуске. У крупных агрегатов размеры рамы даёт производитель насоса или проектировщик.
Зачем подкладки под машину фрезеруют после сварки?
Потому что сварка всегда немного ведёт раму, а подкладки под лапы должны лежать в одной плоскости с точностью, которую сварщик рукой не выдержит. Раму варят с припуском на подкладках, правят, а потом фрезеруют их поверхности с одной установки. Тогда под двигатель и насос хватает нескольких тонких прокладок, а не стопки пластин.
Обновлено: