Рами, станини й оснащення
Те, що варять не на продаж, а під конкретну машину: рама під насос, сідла під ємність, транспортна рама, кондуктор, кожух, огорожа. Розміри тут беруть не з каталогу, а із самого обладнання.
З чого зібрана фундаментна рама
Рама під насос — не підставка. Від неї залежить, чи стануть вали двигуна й насоса на одну вісь, а від цього — як довго проживуть підшипники й муфта. Тому в рамі важливіша жорсткість, ніж міцність: вона не має грати під затягуванням анкерів і під пуском.

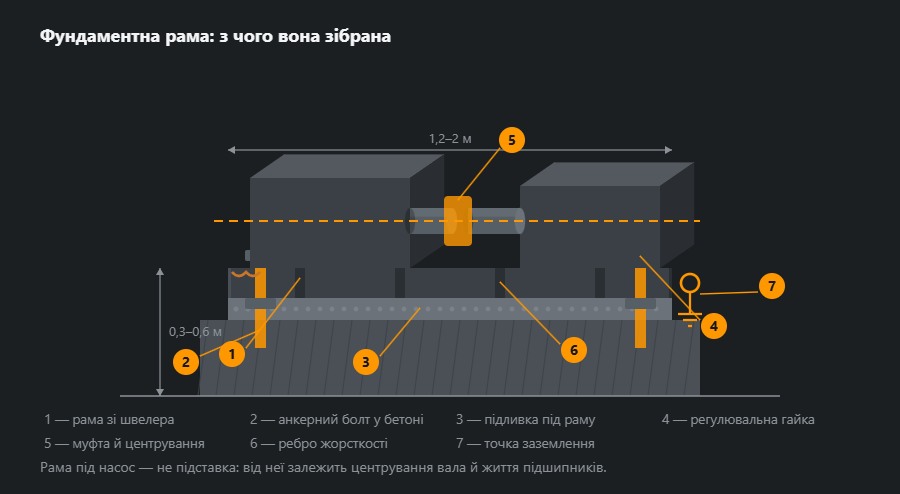
Порядок робіт зворотний до того, що здається. Спершу раму ставлять на регулювальні гайки й виводять за рівнем, потім затягують анкери, і лише після цього роблять підливку безусадковим складом. Якщо залити одразу, виставляти вже нічого — бетон схопиться за випадковим положенням.
Які бувають роботи

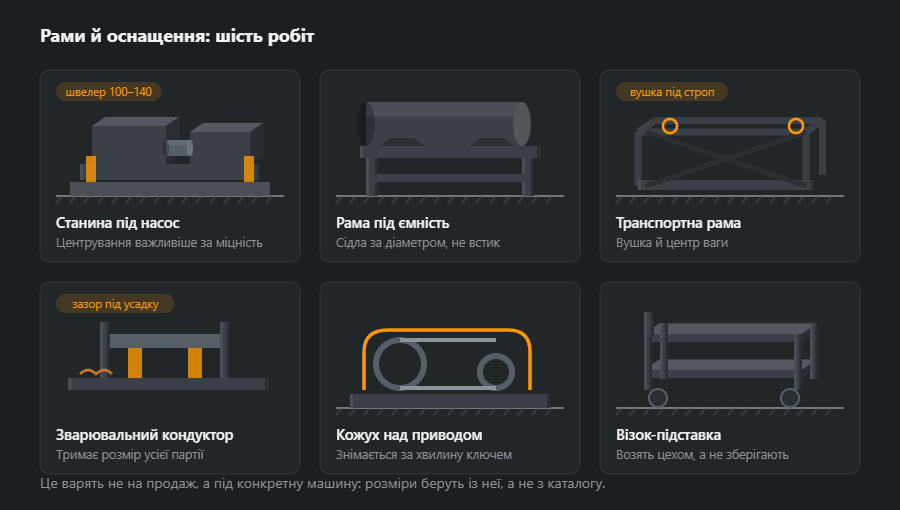
Транспортна рама відрізняється від станини тим, що її рахують на підйом, а не на стояння: вушка ставлять так, щоб строп проходив через центр ваги, інакше вантаж перекошує на вазі. Це той випадок, коли зайві півгодини розрахунку дешевші за один погнутий вузол.
Зварювальний кондуктор — не виріб, а інструмент. Він тримає розмір усієї партії й окупається штук із десяти; на трьох деталях робити його дорожче, ніж підганяти кожну за місцем.
Огорожі верстата
Головне про огорожу знає будь-який механік: та, яка заважає працювати, зникне першого ж тижня. Тому питання не в міцності — її вистачає в усіх, — а в тому, як швидко огорожа відкривається на наладку й повертається назад.

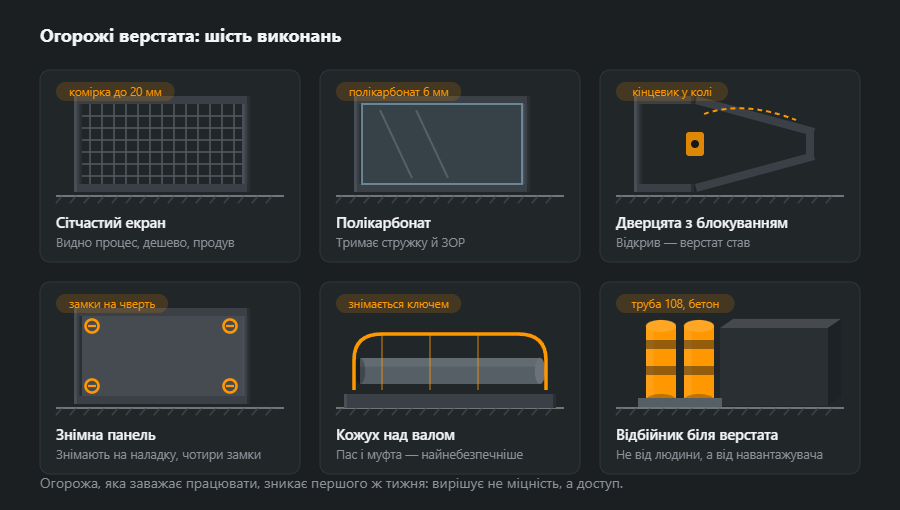
Дверцята з блокуванням — єдине виконання, яке працює без дисципліни: кінцевик у колі керування зупиняє верстат під час відкривання. Решта тримається на тому, що людина закриє огорожу сама, а закриє вона тільки те, що не заважає.
Відбійник стоїть осібно: він захищає не людину від верстата, а верстат від навантажувача. Трубу 108 у бетон ставлять там, де повз їздять, — і це чи не найчастіша позиція у списку.
З яких профілів і чому
У рамах і оснащенні головне — жорсткість, тож профілі добирають інакше, ніж у будівельній конструкції: радше вищі й важчі, ніж вимагала б сама міцність.
- Рама під насос чи компресор — поздовжні балки зі швелера UPN 160, 18,8 кг/м, або UPN 120, 13,4 кг/м, для невеликих агрегатів; поперечини з UPN 100, 10,6 кг/м. Швелер ставлять полицями всередину: зовні лишається гладка спинка, усередині — місце під анкери.
- Транспортна рама — квадратна труба 100×100×5, 14,4 кг/м, або HEB 100, 20,4 кг/м, під важчий вантаж. Замкнений профіль краще тримає кручення, коли стропи тягнуть нерівно.
- Зварювальний кондуктор — базова плита з товстого листа й рама з труби 80×80×4, 9,22 кг/м. Товсту плиту важче повести теплом від зварювання деталей, що на ній лежать.
- Сітчасте огородження — рама з труби 30×30×2, 1,68 кг/м, і зварна сітка; легке, бо його має бути легко відчиняти.
Масу листа на підкладки й плити рахують за товщиною: лист 20 мм важить 157,0 кг/м², 10 мм — 78,5 кг/м². Інші розміри профілів — у калькуляторах швелерів і листа.
Шви та жолоблення
Рама під машину рідко тріскається, зате часто жолобиться. Кожен шов, холонучи, коротшає й тягне за собою профіль, тому порядок зварювання важливіший за сам катет.
- Симетрично й урозбіг — спершу прихватки по всьому контуру, потім короткі ділянки почергово з обох боків і по діагоналі.
- Шва не більше, ніж на кресленні — шов a5 замість a4 — це 0,216 замість 0,138 кг наплавлення на метр, тобто більше тепла й більше усадки за тієї самої міцності вузла.
- Підкладки під машини з припуском — після зварювання й правки їх фрезерують з одного встановлення; зварник площину рукою не виведе.
- Вантажні вушка — це вантажопідіймальний елемент: його розраховує проєктувальник, варить зварник із відповідним допуском, а перед першим підйомом шви перевіряють. «На око» тут не буває.
Товста плита й тонка стінка в одному вузлі — окрема тема: у листа 20 мм тепло йде в плиту, а труба 2 мм пропалюється раніше, ніж плита прогріється. Струм і кут пальника добирають так, щоб дуга гріла більше товсту деталь. Катети перевіряє калькулятор кутового шва, а про тонкі стінки є окрема стаття як варити тонкий метал.
Порядок виготовлення
- Дані з машини — розмітка отворів у лапах двигуна й насоса, висоти осей, маса агрегату; з документації виробника, а не на око.
- Креслення — рама, підкладки з припуском, отвори під анкери й регулювальні болти, вушка, якщо раму підніматимуть.
- Різання й прихоплення — на рівному столі, з перевіркою діагоналей до першого шва.
- Зварювання за порядком — урозбіг, із контролем площини після кожного етапу.
- Правка й мехобробка — фрезерування підкладок, свердління й нарізання різьби під машини.
- Фарбування — із закритими фрезерованими поверхнями.
- Встановлення — регулювальні гайки, рівень, анкери, підливка, а наприкінці центрування валів механіком.
Захист від корозії
Рама під насосом живе у вологості: капає із сальників, пітніють труби, підлогу миють. Ґрунт і емаль добирають як для вулиці, а не як для сухого цеху. Швелер полицями всередину утворює жолоб, тому в нижніх полицях свердлять зливні отвори, щоб вода не стояла під машиною. Фрезеровані поверхні захищають мастилом чи консервантом замість фарби: фарба під лапою машини — це неконтрольована прокладка, яка за рік продавлюється й збиває центрування валів.
Типові помилки
- Рама надто гнучка — міцності вистачає, але під час затягування анкерів раму крутить, і підшипники починають грітися за кілька тижнів.
- Підкладки без фрезерування — під лапи йде стос пластин, який осідає від вібрації.
- Зварювання «від одного кінця» — рама виходить дугою, яку без нагрівання вже не виправити.
- Немає зливних отворів — вода стоїть у швелері й роз’їдає його зсередини, під машиною, куди ніхто не зазирає.
- Огородження, яке швидко не відчинити — за тиждень воно лежить поруч із верстатом.
Як порахувати матеріали: рама під насос 1,6×0,6 м
Рама під насос із двигуном: дві поздовжні балки 1,6 м з UPN 160, три поперечини 0,5 м з UPN 100 і чотири підкладки 200×150 мм з листа 20 мм. Профілі умовні — розміри рами під конкретний агрегат дає виробник або проєктувальник.
| Елемент | Профіль | Довжина, м | Шт. | кг/м | кг |
|---|---|---|---|---|---|
| Поздовжня балка | UPN 160 | 1,60 | 2 | 18,8 | 60,2 |
| Поперечина | UPN 100 | 0,50 | 3 | 10,6 | 15,9 |
| Разом | 76,1 | ||||
| Із запасом 5 % | 80 | ||||
Профіль — це 76 кг чистої ваги й 80 кг із запасом, а чотири підкладки додають близько 19 кг листа. У маленької рами обрізки важать більше, ніж підказує запас: із шестиметрового хлиста UPN 160 іде лише 3,2 м, тож решту варто одразу віддати під наступне замовлення або брати швелер у розмір. Розкрій порахує карта розкрою, а всю відомість — калькулятор відомості матеріалів.
Що далі
Майданчики обслуговування й сходи до них — майданчики й естакади. Баки, обв’язка та вентиляція — ємності й трубопроводи. Ціна, строки й кріплення по основах — як замовляють.
Часті питання
Навіщо рамі під насос підливка, якщо вона стоїть на анкерах?
Потім, що анкери тримають раму від зміщення, а підливка — від прогину. Бетон під рамою ніколи не буває рівним, і без підливки рама спирається на три-чотири випадкові точки. За першого ж пуску вона грає, центрування йде, і підшипники починають грітися. Підливку роблять безусадковим складом після виставлення рами за рівнем.
Наскільки точно треба виставляти раму?
Саму раму — за рівнем у межах 0,1 мм на метр. Далі центрування валів роблять уже за муфтою, а не за рамою: індикатором або лазером, з допуском від виробника насоса. Рама лише зобов’язана дати змогу виставити агрегат і не звести його потім.
Чим зварювальний кондуктор відрізняється від простої рами?
Тим, що він не виріб, а інструмент: його завдання — тримати розмір усієї партії. Тому в нього є упори й притискачі, а зазори закладені із запасом на усадку від зварювання. Кондуктор окупається партією від десяти штук, на трьох виробах робити його сенсу немає.
Чи обов’язкове блокування на дверцятах огорожі?
Там, де за дверцятами рухається щось небезпечне, — так. Кінцевик у колі керування зупиняє верстат під час відкривання, і саме це відрізняє огорожу від декоративного щита. Дверцята без блокування першого ж тижня виявляться відкритими й підпертими ключем.
З якого швелера варять раму під насос?
Під насос із двигуном середнього розміру найчастіше з UPN 120–160 на поздовжніх балках і швелера меншого номера на поперечинах, із підкладками з листа 15–20 мм під лапи машин. Вирішує жорсткість, а не міцність: рама не повинна скручуватися під час затягування анкерів і пуску. Для великих агрегатів розміри рами дає виробник насоса або проєктувальник.
Навіщо підкладки під машину фрезерують після зварювання?
Бо зварювання завжди трохи веде раму, а підкладки під лапи мають лежати в одній площині з точністю, якої зварник рукою не витримає. Раму варять із припуском на підкладках, правлять, а потім фрезерують їхні поверхні з одного встановлення. Тоді під двигун і насос вистачає кількох тонких прокладок, а не стосу пластин.
Оновлено: