Chassis, quadros e dispositivos
O que se solda não para vender mas para uma máquina concreta: chassis de bomba, berços para um depósito, quadro de transporte, gabari, carenagem, resguardo. As medidas aqui saem do equipamento, não do catálogo.
De que é feito um chassis
Um chassis de bomba não é um suporte. Dele depende se os veios do motor e da bomba ficam no mesmo eixo, e disso dependem a vida dos rolamentos e do acoplamento. Por isso no chassis conta mais a rigidez do que a resistência: não pode trabalhar nem ao apertar os chumbadouros nem ao arrancar.

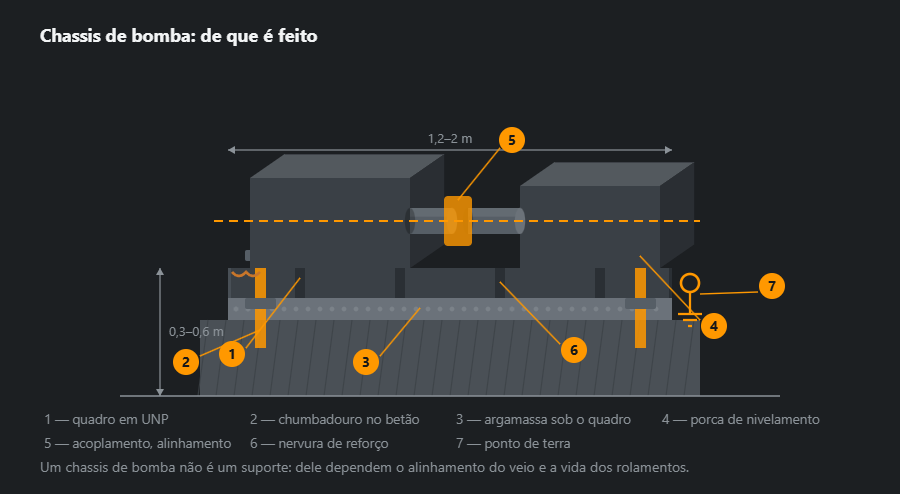
A ordem dos trabalhos é a inversa da intuitiva. Primeiro o chassis assenta em porcas de nivelamento e é posto ao nível, depois apertam-se os chumbadouros e só então entra a argamassa sem retração. Se se enche primeiro, já não há nada para alinhar: o betão presa na posição que calhou.
Que trabalhos existem

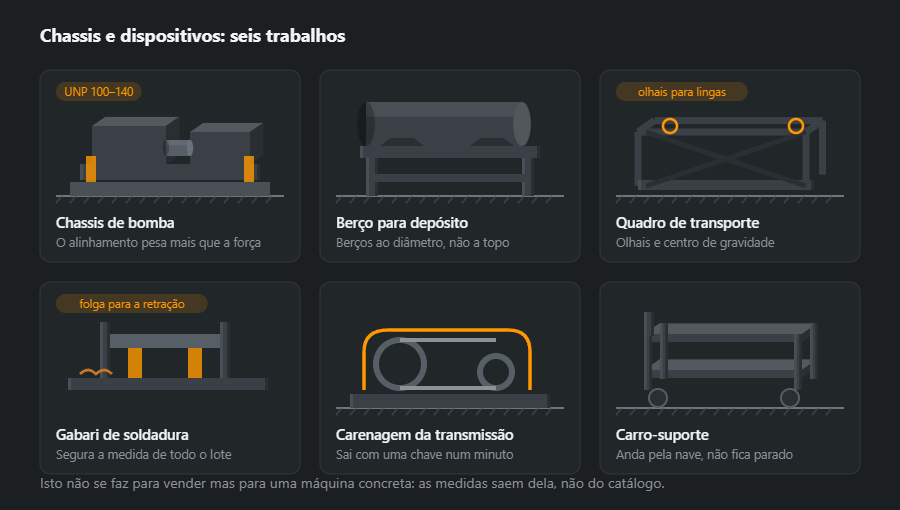
O quadro de transporte difere do chassis por ser calculado ao içamento e não ao apoio: os olhais ficam onde as lingas passam pelo centro de gravidade, senão a carga torce no ar. É o caso em que meia hora a mais de cálculo sai mais barata do que um único conjunto empenado.
O gabari de soldadura não é produto mas ferramenta. Segura a medida de todo o lote e paga-se a partir de umas dez peças; com três sai mais barato ajustar cada uma à mão.
Resguardos de máquina
O essencial sobre um resguardo qualquer mecânico sabe: aquele que atrapalha desaparece na primeira semana. A pergunta não é de resistência — chega em todos — mas de quão depressa o resguardo abre para a afinação e volta ao lugar.

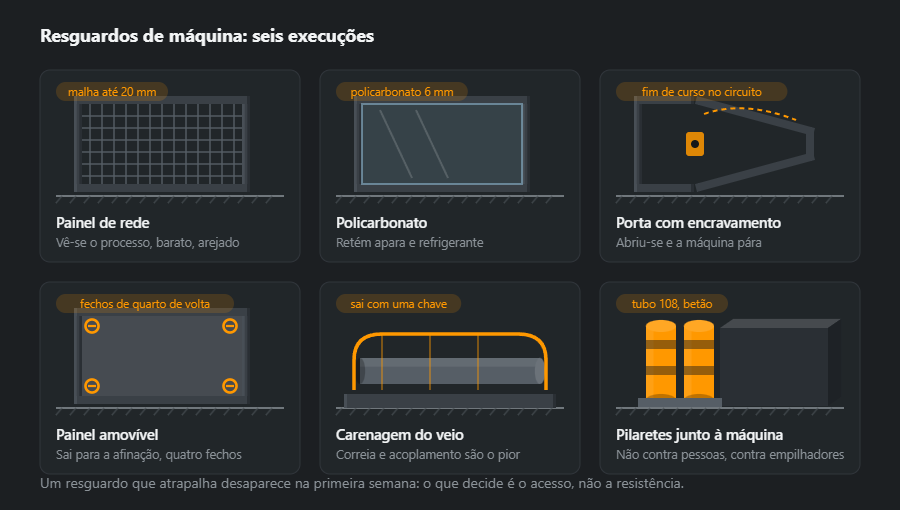
A porta com encravamento é a única execução que funciona sem disciplina: o fim de curso no circuito de comando pára a máquina ao abrir. O resto assenta em o homem fechar o resguardo por si — e ele só fecha aquele que não o atrapalha.
Os pilaretes ficam à parte: protegem não a pessoa da máquina mas a máquina do empilhador. O tubo de 108 em betão põe-se onde passa trânsito ao lado — e é quase a posição mais frequente da lista.
Que perfis e porquê
Em chassis e dispositivos o que conta é a rigidez, por isso os perfis escolhem-se de outra forma que na construção metálica: mais altos e pesados do que a resistência sozinha pediria.
- Chassis de bomba ou compressor — longarinas em UPN 160, 18,8 kg/m, ou UPN 120, 13,4 kg/m, em grupos menores; travessas em UPN 100, 10,6 kg/m. Os UPN ficam com as abas para dentro: por fora as costas lisas, por dentro espaço para as ancoragens.
- Quadro de transporte — tubo quadrado 100×100×5, 14,4 kg/m, ou HEB 100, 20,4 kg/m, para cargas maiores. O perfil fechado aguenta melhor a torção quando as lingas não puxam por igual.
- Gabarito de soldadura — chapa de base grossa e quadro em tubo 80×80×4, 9,22 kg/m. Uma chapa grossa deforma-se pouco com o calor das peças soldadas em cima dela.
- Protecção em rede — aro em tubo 30×30×2, 1,68 kg/m, e rede electrossoldada; leve, porque tem de abrir com facilidade.
A chapa para apoios e placas pesa-se pela espessura: a de 20 mm pesa 157,0 kg/m², a de 10 mm 78,5 kg/m². Outras medidas nas calculadoras de perfis U e de chapa.
Soldaduras e empenos
Um chassis de máquina raramente fissura, mas empena muitas vezes. Cada cordão contrai ao arrefecer e puxa o perfil consigo, por isso a sequência de soldadura importa mais do que a espessura do cordão.
- Simétrico e alternado — primeiro pingos em todo o contorno, depois troços curtos alternando lados e na diagonal.
- Nem mais cordão do que o desenho pede — a5 em vez de a4 são 0,216 em vez de 0,138 kg de metal depositado por metro: mais calor e mais contracção para a mesma resistência da ligação.
- Apoios com sobre-espessura — depois de soldar e endireitar fresam-se numa só fixação; o plano não sai da mão do soldador.
- Olhais de elevação — são pontos de elevação: calcula-os o projectista, solda-os um soldador qualificado para isso, e as soldaduras são verificadas antes da primeira elevação. Aqui não há «a olho».
Chapa grossa e parede fina na mesma ligação são outra história: com 20 mm o calor foge para a chapa, e o tubo de 2 mm fura antes de a chapa aquecer. Corrente e ângulo da tocha ajustam-se para que o arco aqueça mais a peça grossa. As espessuras confirmam-se na calculadora de soldadura de ângulo, e a parede fina tem artigo próprio, como soldar chapa fina.
Ordem de fabrico
- Dados da máquina — furação dos pés do motor e da bomba, alturas de veio, peso do grupo; da documentação do fabricante, não a olho.
- Desenho — chassis, apoios com sobre-espessura, furos para ancoragens e parafusos de nivelamento, olhais se o chassis for içado.
- Corte e pingagem — em mesa plana, verificando as diagonais antes do primeiro cordão.
- Soldadura em sequência — alternada, controlando a planeza após cada fase.
- Endireitamento e maquinagem — fresagem dos apoios, furação e roscagem para as máquinas.
- Pintura — com as faces maquinadas protegidas.
- Assentamento — porcas de nivelamento, nível, ancoragens, grout e, por fim, o alinhamento dos veios pelo mecânico.
Protecção contra a corrosão
O chassis de uma bomba vive no molhado: pingam os bucins, as tubagens condensam, o chão é lavado à mangueira. Primário e acabamento escolhem-se como para exterior, não como para uma nave seca. O UPN com as abas para dentro faz de caleira, por isso nas abas de baixo fazem-se furos de escoamento para a água não ficar debaixo da máquina. As faces maquinadas protegem-se com massa ou produto de conservação em vez de tinta: tinta debaixo do pé da máquina é um calço sem controlo que num ano esmaga e desalinha os veios.
Erros típicos
- Chassis demasiado flexível — aguenta, mas ao apertar as ancoragens torce, e os rolamentos começam a aquecer ao fim de umas semanas.
- Apoios sem maquinagem — debaixo dos pés vai uma pilha de chapinhas que assenta com a vibração.
- Soldar «a partir de uma ponta» — o chassis sai arqueado e já não endireita sem calor.
- Sem furos de escoamento — a água fica no UPN e corrói-o por dentro, debaixo da máquina, onde ninguém olha.
- Protecção lenta de abrir — ao fim de uma semana está no chão ao lado da máquina.
Como calcular o material: chassis de bomba de 1,6×0,6 m
Chassis para bomba e motor: duas longarinas de 1,6 m em UPN 160, três travessas de 0,5 m em UPN 100 e quatro apoios de 200×150 mm em chapa de 20 mm. Os perfis são indicativos — as medidas para um grupo concreto dá-as o fabricante ou o projectista.
| Elemento | Perfil | Comprimento, m | Qt. | kg/m | kg |
|---|---|---|---|---|---|
| Longarina | UPN 160 | 1,60 | 2 | 18,8 | 60,2 |
| Travessa | UPN 100 | 0,50 | 3 | 10,6 | 15,9 |
| Total | 76,1 | ||||
| Com margem 5 % | 80 | ||||
Os perfis dão 76 kg líquidos e 80 kg com margem, e os quatro apoios juntam cerca de 19 kg de chapa. Num chassis pequeno a sobra pesa mais do que a margem sugere: de uma barra de 6 m de UPN 160 usam-se só 3,2 m, por isso convém atribuir logo o resto ao trabalho seguinte ou comprar o perfil cortado à medida. O plano de corte faz as contas, e a lista toda, a calculadora da lista de materiais.
O que vem a seguir
As plataformas de serviço e as escadas para elas estão em plataformas e passadiços. Reservatórios, tubagem e ventilação estão em reservatórios e tubagem. Preço, prazos e buchas conforme o suporte, em como encomendar.
Perguntas frequentes
Para que leva o chassis argamassa, se assenta em chumbadouros?
Porque os chumbadouros o seguram contra deslocamento e a argamassa contra flexão. O betão sob um chassis nunca é plano e, sem argamassa, o quadro apoia em três ou quatro pontos ao acaso. No primeiro arranque trabalha, o alinhamento foge e os rolamentos começam a aquecer. A argamassa é sem retração e entra depois de o chassis estar nivelado.
Com que rigor tem de ser nivelado o chassis?
O quadro em si, dentro de 0,1 mm por metro. O alinhamento dos veios faz-se depois no acoplamento e não no chassis: com comparador ou laser, na tolerância do fabricante da bomba. O chassis só tem de permitir o alinhamento e depois não o estragar.
Em que difere um gabari de soldadura de um quadro normal?
Em não ser produto mas ferramenta: a função dele é segurar a medida de todo o lote. Por isso tem batentes e apertos, e as folgas ficam com margem para a retração da soldadura. O gabari paga-se a partir de umas dez peças; com três não compensa fazê-lo.
O encravamento na porta do resguardo é obrigatório?
Onde por trás se mexe algo perigoso, é. Um fim de curso no circuito de comando pára a máquina ao abrir, e é isso que separa um resguardo de uma chapa decorativa. Uma porta sem encravamento aparecerá aberta e calçada com uma chave na primeira semana.
Com que perfil UPN se solda o chassis de uma bomba?
Para uma bomba com motor de tamanho médio, o mais comum é UPN 120–160 nas longarinas e um UPN mais pequeno nas travessas, com chapas de 15–20 mm debaixo dos pés das máquinas. Decide a rigidez, não a resistência: o chassis não pode torcer ao apertar as ancoragens nem no arranque. Em grupos grandes as medidas vêm do fabricante da bomba ou do projectista.
Porque é que as chapas de apoio se maquinam depois de soldar?
Porque a soldadura deforma sempre um pouco o chassis, e as chapas debaixo dos pés têm de ficar num só plano com uma precisão que nenhum soldador garante à mão. Solda-se com sobre-espessura nas chapas, endireita-se e depois fresam-se as faces numa só fixação. Assim, debaixo do motor e da bomba chegam uns calços finos em vez de uma pilha de chapinhas.
Actualizado: