Bancadas, bastidores y utillaje
Lo que se suelda no para vender sino para una máquina concreta: bancada de bomba, cunas para un depósito, bastidor de transporte, utillaje, carcasa, resguardo. Aquí las medidas salen del equipo, no del catálogo.
De qué se compone una bancada
Una bancada de bomba no es un pedestal. De ella depende que los ejes del motor y de la bomba queden en la misma línea, y de eso dependen la vida de los rodamientos y del acoplamiento. Por eso en la bancada importa más la rigidez que la resistencia: no debe trabajar ni al apretar los anclajes ni al arrancar.

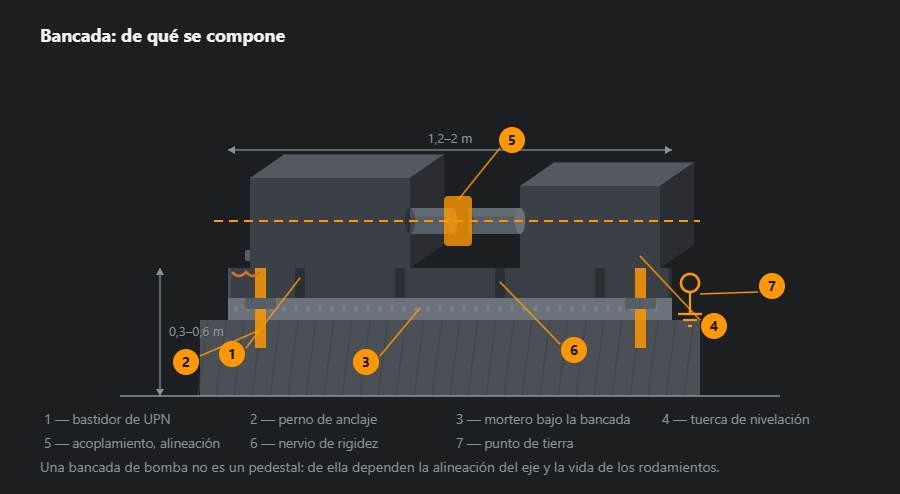
El orden de trabajo es el contrario al intuitivo. Primero la bancada se pone sobre tuercas de nivelación y se saca a nivel, luego se aprietan los anclajes y solo después se echa el mortero sin retracción. Si se rellena antes, ya no hay nada que nivelar: el hormigón fragua en la posición que pilló.
Qué trabajos hay

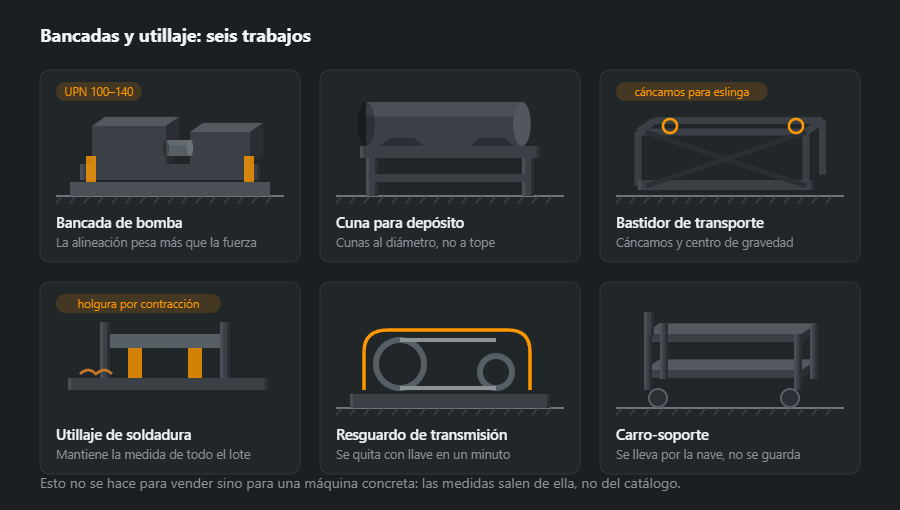
El bastidor de transporte se diferencia de la bancada en que se calcula a izado y no a apoyo: los cáncamos van donde las eslingas pasan por el centro de gravedad, o la carga se retuerce en el aire. Es el caso en que media hora más de cálculo sale más barata que un solo conjunto doblado.
El utillaje de soldadura no es un producto sino una herramienta. Mantiene la medida de todo el lote y se amortiza a partir de unas diez piezas; con tres sale más barato ajustar cada una a mano.
Resguardos de máquina
Lo esencial de un resguardo lo sabe cualquier mantenedor: el que estorba desaparece la primera semana. La pregunta no es de resistencia —a todos les sobra— sino de con qué rapidez se abre para el reglaje y vuelve a su sitio.

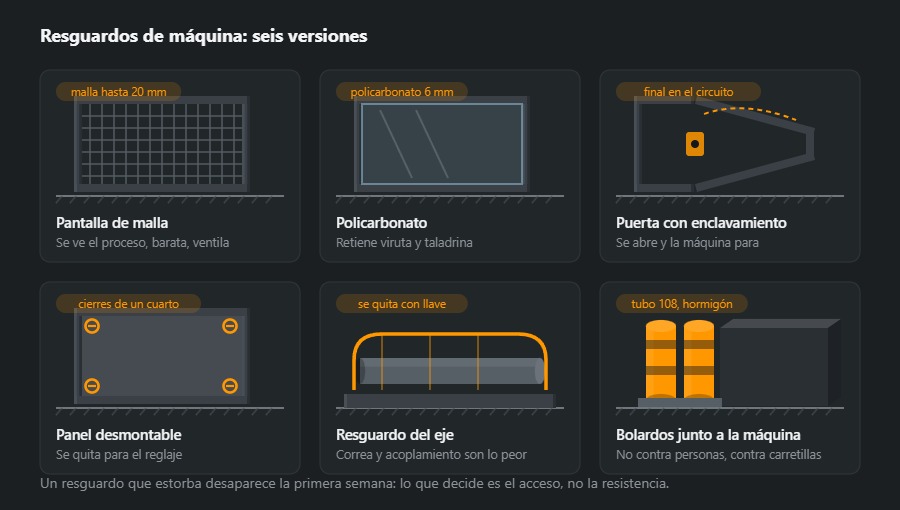
La puerta con enclavamiento es la única versión que funciona sin disciplina: el final de carrera en el circuito de mando para la máquina al abrirse. Lo demás se apoya en que la persona cierre el resguardo por su cuenta, y solo cierra el que no le estorba.
Los bolardos van aparte: no protegen a la persona de la máquina sino a la máquina de la carretilla. El tubo de 108 en hormigón se pone donde pasa tráfico al lado, y es casi la posición más frecuente de la lista.
Qué perfiles y por qué
En bancadas y utillaje lo que cuenta es la rigidez, así que los perfiles se eligen de otra manera que en estructura: más altos y pesados de lo que pediría solo la resistencia.
- Bancada de bomba o compresor — largueros de UPN 160, 18,8 kg/m, o UPN 120, 13,4 kg/m, en grupos pequeños; travesaños de UPN 100, 10,6 kg/m. Las UPN van con las alas hacia dentro: fuera queda el lomo liso y dentro, sitio para los anclajes.
- Bastidor de transporte — tubo cuadrado 100×100×5, 14,4 kg/m, o HEB 100, 20,4 kg/m, para cargas mayores. El perfil cerrado aguanta mejor la torsión cuando las eslingas no tiran por igual.
- Utillaje de soldadura — placa base de chapa gruesa y bastidor de tubo 80×80×4, 9,22 kg/m. Una placa gruesa se deforma poco con el calor de las piezas que se sueldan encima.
- Resguardo de malla — marco de tubo 30×30×2, 1,68 kg/m, y malla electrosoldada; ligero, porque tiene que abrirse con facilidad.
La chapa de placas y apoyos se pesa por espesor: la de 20 mm pesa 157,0 kg/m² y la de 10 mm, 78,5 kg/m². Otras medidas en las calculadoras de UPN y de chapa.
Soldaduras y deformaciones
Una bancada rara vez se agrieta, pero a menudo se deforma. Cada cordón encoge al enfriarse y arrastra el perfil, así que la secuencia de soldeo importa más que la garganta.
- Simétrico y alterno — primero puntos en todo el contorno, luego tramos cortos alternando lados y en diagonal.
- Ni un milímetro más de lo que marca el plano — a5 en lugar de a4 son 0,216 en lugar de 0,138 kg de aporte por metro: más calor y más contracción con la misma resistencia de la unión.
- Placas de apoyo con sobreespesor — tras soldar y enderezar se fresan en una sola atada; el plano no lo saca el soldador a mano.
- Orejetas de izado — son elementos de elevación: las calcula el proyectista, las suelda un soldador homologado para ello y se inspeccionan antes del primer izado. Aquí no hay «a ojo».
Chapa gruesa y pared fina en la misma unión es un tema aparte: con 20 mm el calor se va a la placa y el tubo de 2 mm se perfora antes de que la placa se caliente. Intensidad y ángulo de antorcha se ajustan para que el arco caliente más la pieza gruesa. Las gargantas las comprueba la calculadora de soldadura en ángulo, y la pared fina tiene su artículo, cómo soldar chapa fina.
Orden de fabricación
- Datos de la máquina — taladros de las patas de motor y bomba, alturas de eje, peso del grupo; de la documentación del fabricante, no a ojo.
- Plano — bancada, placas con sobreespesor, taladros de anclaje y tornillos de nivelación, orejetas si se va a izar.
- Corte y punteado — en mesa plana, comprobando diagonales antes del primer cordón.
- Soldeo por secuencia — alterno, controlando la planitud tras cada fase.
- Enderezado y mecanizado — fresado de placas, taladrado y roscado para las máquinas.
- Pintura — con las caras mecanizadas enmascaradas.
- Colocación — tuercas de nivelación, nivel, anclajes, grout y, al final, alineación de ejes por el mecánico.
Protección contra la corrosión
La bancada de una bomba vive en húmedo: gotean los prensaestopas, sudan las tuberías, se baldea el suelo. Imprimación y acabado se eligen como para exterior, no como para una nave seca. La UPN con alas hacia dentro hace de canalón, por eso en las alas inferiores se taladran drenajes para que el agua no se quede bajo la máquina. Las caras mecanizadas se protegen con grasa o producto de conservación en vez de pintura: la pintura bajo la pata de la máquina es una galga sin control que en un año se aplasta y desalinea los ejes.
Errores típicos
- Bancada demasiado flexible — resiste, pero al apretar anclajes se tuerce y los rodamientos empiezan a calentarse a las pocas semanas.
- Placas sin mecanizar — bajo las patas acaba un taco de chapitas que se asienta con la vibración.
- Soldar «desde un extremo» — la bancada sale arqueada y ya no se endereza sin calor.
- Sin drenajes — el agua se estanca en la UPN y la corroe por dentro, bajo la máquina, donde nadie mira.
- Resguardo lento de abrir — a la semana está en el suelo junto a la máquina.
Cómo calcular el material: bancada de bomba de 1,6×0,6 m
Bancada para bomba y motor: dos largueros de 1,6 m de UPN 160, tres travesaños de 0,5 m de UPN 100 y cuatro placas de 200×150 mm en chapa de 20 mm. Los perfiles son orientativos: las medidas para un grupo concreto las da el fabricante o el proyectista.
| Elemento | Perfil | Longitud, m | Uds. | kg/m | kg |
|---|---|---|---|---|---|
| Larguero | UPN 160 | 1,60 | 2 | 18,8 | 60,2 |
| Travesaño | UPN 100 | 0,50 | 3 | 10,6 | 15,9 |
| Total | 76,1 | ||||
| Con margen 5 % | 80 | ||||
Los perfiles suman 76 kg netos y 80 kg con margen, y las cuatro placas añaden unos 19 kg de chapa. En una bancada pequeña el retal pesa más de lo que sugiere el margen: de una barra de 6 m de UPN 160 solo se usan 3,2 m, así que conviene asignar el resto al siguiente trabajo o pedir el perfil cortado a medida. El plan de corte lo calcula, y la lista entera, la calculadora de lista de materiales.
Qué sigue
Las plataformas de servicio y sus escaleras están en plataformas y pasarelas. Los depósitos, el conexionado y la ventilación están en depósitos y tuberías. Precio, plazos y anclajes según el soporte, en cómo se encarga.
Preguntas frecuentes
¿Para qué lleva mortero la bancada si va sobre anclajes?
Porque los anclajes la sujetan contra el desplazamiento y el mortero contra la flexión. El hormigón bajo una bancada nunca está plano, y sin relleno el bastidor apoya en tres o cuatro puntos al azar. En el primer arranque trabaja, la alineación se va y los rodamientos empiezan a calentarse. El mortero se echa sin retracción, después de nivelar la bancada.
¿Con qué precisión hay que nivelar la bancada?
La bancada en sí, dentro de 0,1 mm por metro. La alineación de ejes se hace luego en el acoplamiento, no sobre la bancada: con comparador o láser, con la tolerancia del fabricante de la bomba. La bancada solo tiene que permitir alinear y después no mover nada.
¿En qué se diferencia un utillaje de soldadura de un bastidor normal?
En que no es un producto sino una herramienta: su trabajo es mantener la medida de todo el lote. Por eso lleva topes y bridas, y las holguras se dejan con margen para la contracción de la soldadura. El utillaje se amortiza a partir de unas diez piezas; con tres no compensa hacerlo.
¿Es obligatorio el enclavamiento en la puerta del resguardo?
Donde detrás se mueve algo peligroso, sí. Un final de carrera en el circuito de mando para la máquina al abrir, y eso es lo que separa un resguardo de una chapa decorativa. Una puerta sin enclavamiento aparecerá abierta y calzada con una llave en la primera semana.
¿Con qué UPN se suelda una bancada para bomba?
Para una bomba con motor de tamaño medio, lo más habitual es UPN 120–160 en los largueros y un UPN más pequeño en los travesaños, con placas de 15–20 mm bajo las patas de las máquinas. Manda la rigidez, no la resistencia: la bancada no puede torcerse al apretar los anclajes ni en el arranque. En grupos grandes las medidas las da el fabricante de la bomba o el proyectista.
¿Por qué se mecanizan las placas de apoyo después de soldar?
Porque la soldadura siempre deforma algo la bancada, y las placas bajo las patas tienen que quedar en un plano con una precisión que ningún soldador mantiene a mano. Se suelda con sobreespesor en las placas, se endereza y luego se fresan sus caras en una sola atada. Así bajo motor y bomba bastan unas pocas galgas finas y no un taco de chapitas.
Actualizado: