Grundrahmen, Rahmen und Vorrichtungen
Was nicht für den Verkauf geschweißt wird, sondern für eine bestimmte Maschine: Pumpenrahmen, Sättel für einen Behälter, Transportrahmen, Vorrichtung, Haube, Schutzeinrichtung. Die Maße kommen hier vom Gerät, nicht aus dem Katalog.
Kurze Antwort
Ein typischer Rahmen für eine Pumpe mit Motor von 1,6×0,6 m besteht aus zwei Längsträgern UPN 160 à 1,6 m und drei Querträgern UPN 100 à 0,5 m: rund 76 kg netto, 80 kg mit Zuschlag, dazu etwa 19 kg für vier Unterlegplatten 200×150×20 mm. Die Maße des Rahmens für ein bestimmtes Aggregat nennt allerdings dessen Hersteller. Die vollständige Rechnung steht im Abschnitt Material berechnen: Pumpengrundrahmen 1,6×0,6 m.
Woraus ein Grundrahmen besteht
Ein Pumpenrahmen ist kein Untersatz. Von ihm hängt ab, ob die Wellen von Motor und Pumpe auf einer Achse stehen, und davon wiederum die Lebensdauer von Lagern und Kupplung. Deshalb zählt beim Rahmen Steifigkeit mehr als Festigkeit: er darf sich weder beim Anziehen der Dübel noch beim Anlauf verformen.

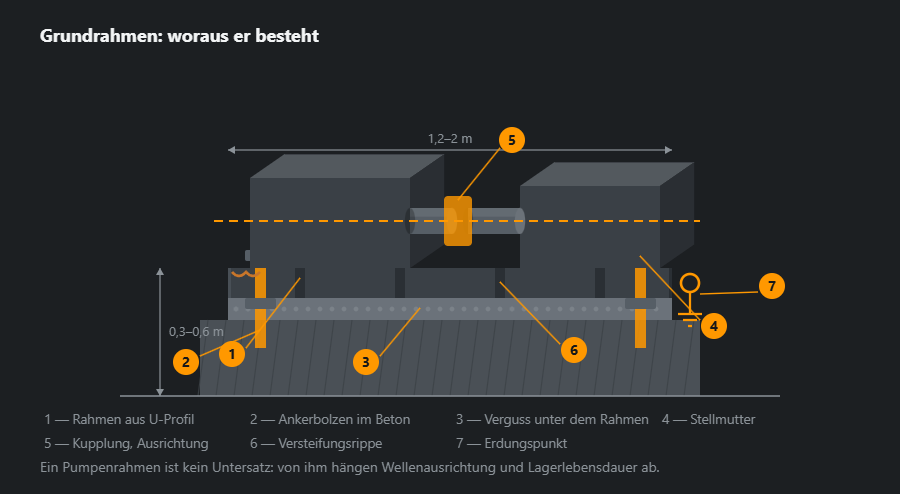
Die Reihenfolge ist umgekehrt zur Erwartung. Zuerst wird der Rahmen auf Stellmuttern gesetzt und ausgerichtet, dann werden die Anker angezogen, und erst danach wird mit schwindfreiem Mörtel vergossen. Wer zuerst vergießt, hat nichts mehr auszurichten — der Beton bindet in der zufälligen Lage ab.
Welche Arbeiten es gibt

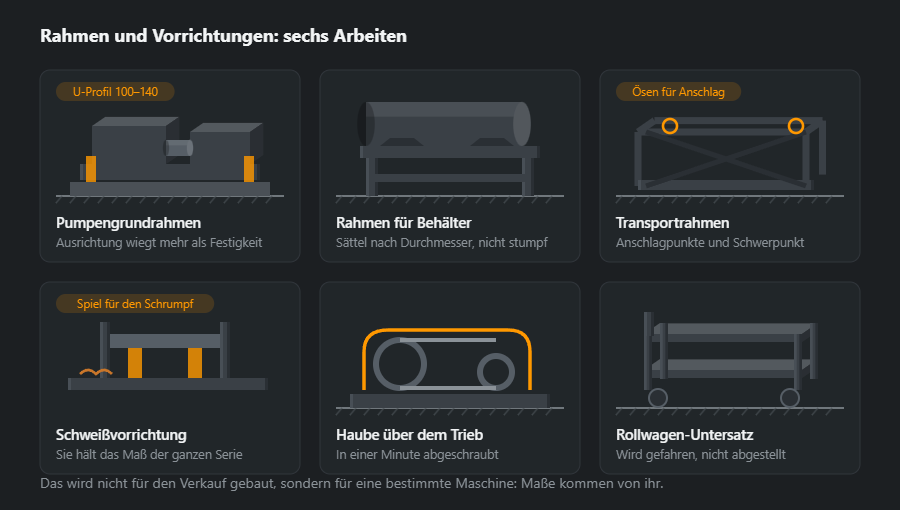
Ein Transportrahmen unterscheidet sich vom Grundrahmen dadurch, dass er für das Heben bemessen wird und nicht für das Stehen: die Ösen kommen dorthin, wo die Anschlagmittel durch den Schwerpunkt gehen, sonst verdreht sich die Last in der Luft. Das ist der Fall, in dem eine halbe Stunde Rechnen billiger ist als eine verbogene Baugruppe.
Die Schweißvorrichtung ist kein Erzeugnis, sondern Werkzeug. Sie hält das Maß der ganzen Serie und rechnet sich ab etwa zehn Stück; bei drei Teilen ist es billiger, jedes einzeln anzupassen. In beiden Fällen braucht es eine ebene, steife Arbeitsfläche — wie man sie selbst aus Vierkantrohr 40×40 schweißt, zeigt das Projekt Schweißwerkbank mit Zuschnittliste.
Maschinenschutz
Das Wichtigste über Schutzeinrichtungen weiß jeder Instandhalter: die, die beim Arbeiten stört, ist in der ersten Woche verschwunden. Die Frage ist also nicht Festigkeit — die reicht bei allen — sondern wie schnell sich der Schutz zum Einrichten öffnet und wieder zurückkommt.

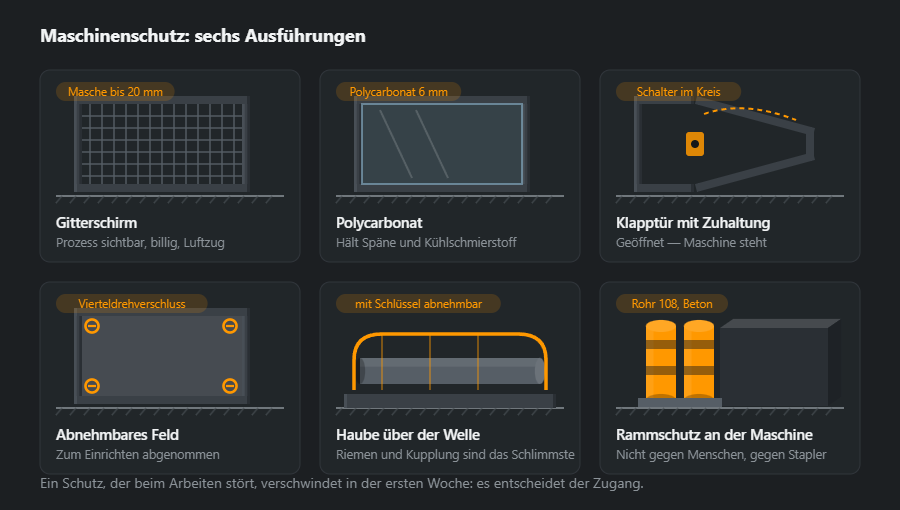
Die verriegelte Tür ist die einzige Ausführung, die ohne Disziplin funktioniert: der Endschalter im Steuerkreis hält die Maschine beim Öffnen an. Alles Übrige beruht darauf, dass der Mensch den Schutz selbst schließt — und er schließt nur den, der ihn nicht stört.
Der Rammschutz steht für sich: er schützt nicht den Menschen vor der Maschine, sondern die Maschine vor dem Stapler. Ein Rohr Ø108 im Beton kommt dorthin, wo daneben gefahren wird — und das ist beinahe die häufigste Position der Liste.
Welche Profile und warum
Bei Rahmen und Vorrichtungen zählt die Steifigkeit. Profile werden deshalb anders gewählt als im Stahlbau: eher höher und schwerer, als es die Tragfähigkeit allein verlangen würde.
- Grundrahmen für Pumpe oder Verdichter — Längsträger aus UPN 160, 18,8 kg/m, oder UPN 120, 13,4 kg/m, bei kleineren Aggregaten; Querträger aus UPN 100, 10,6 kg/m. Die U-Profile zeigen mit den Flanschen nach innen: außen ein glatter Steg, innen Platz für die Anker.
- Transportrahmen — Quadratrohr 100×100×5, 14,4 kg/m, oder HEB 100, 20,4 kg/m, für schwerere Lasten. Das Hohlprofil verträgt Torsion besser, wenn die Anschlagmittel ungleich ziehen.
- Schweißvorrichtung — dicke Grundplatte und Rahmen aus Rohr 80×80×4, 9,22 kg/m. Eine schwere Platte verzieht sich kaum unter der Wärme der Teile, die darauf geschweißt werden.
- Gitterschutz — Rahmen aus Rohr 30×30×2, 1,68 kg/m, mit Schweißgitter; leicht, weil er sich leicht öffnen lassen muss.
Blech für Auflagen und Platten rechnet man über die Dicke: 20 mm wiegen 157,0 kg/m², 10 mm 78,5 kg/m². Andere Größen stehen in den Rechnern für U-Profile und Bleche.
Nähte und Verzug
Ein Maschinenrahmen reißt selten, verzieht sich aber oft. Jede Naht schrumpft beim Abkühlen und zieht das Profil mit, deshalb ist die Schweißfolge wichtiger als die Nahtdicke.
- Symmetrisch und versetzt — erst ringsum heften, dann kurze Abschnitte abwechselnd von beiden Seiten und über Kreuz.
- Nicht mehr Naht als gezeichnet — a5 statt a4 bedeutet 0,216 statt 0,138 kg Schweißgut je Meter: mehr Wärme und mehr Schrumpfung bei gleicher Tragfähigkeit.
- Auflagen mit Zugabe — nach Schweißen und Richten in einer Aufspannung gefräst; eine Ebene schafft kein Schweißer von Hand.
- Anschlagösen — das sind Lastaufnahmepunkte: Der Konstrukteur bemisst sie, ein entsprechend geprüfter Schweißer schweißt sie, und vor dem ersten Hub werden die Nähte geprüft. „Nach Gefühl“ gibt es hier nicht.
Dicke Platte und dünne Wand in einem Stoß sind ein eigenes Thema: Bei 20 mm Blech fließt die Wärme in die Platte ab, während ein 2-mm-Rohr durchbrennt, bevor die Platte warm wird. Strom und Brennerwinkel stellt man so ein, dass der Lichtbogen das dickere Teil stärker erwärmt. Nahtdicken prüft der Kehlnahtrechner, dünne Wände behandelt der Artikel Dünnblech schweißen.
Fertigungsablauf
- Maschinendaten — Lochbild der Motor- und Pumpenfüße, Wellenhöhen, Aggregatgewicht; aus den Herstellerunterlagen, nicht nach Augenmaß.
- Zeichnung — Rahmen, Auflagen mit Zugabe, Bohrungen für Anker und Stellschrauben, Ösen, falls der Rahmen gehoben wird.
- Zuschnitt und Heften — auf einem ebenen Tisch, Diagonalen vor der ersten Naht prüfen.
- Schweißen nach Folge — versetzt, Ebenheit nach jedem Schritt prüfen.
- Richten und Bearbeiten — Auflagen fräsen, Bohren und Gewinde für die Maschinen.
- Beschichten — gefräste Flächen abgeklebt.
- Aufstellen — Stellmuttern, Wasserwaage, Anker, Vergussmörtel und zum Schluss das Ausrichten der Wellen durch den Monteur.
Korrosionsschutz
Ein Pumpenrahmen lebt im Nassen: Stopfbuchsen tropfen, Rohre schwitzen, der Boden wird abgespritzt. Grund- und Deckbeschichtung wählt man wie für außen, nicht wie für eine trockene Halle. Nach innen offene U-Profile bilden eine Rinne, deshalb bohrt man Ablauflöcher in die unteren Flansche, damit kein Wasser unter der Maschine steht. Gefräste Flächen schützt man mit Fett oder Konservierungsmittel statt Farbe: Farbe unter dem Maschinenfuß ist ein unkontrolliertes Futter, das sich binnen eines Jahres setzt und die Ausrichtung der Wellen ruiniert.
Typische Fehler
- Rahmen zu weich — tragfähig genug, aber beim Anziehen der Anker verwindet er sich, und die Lager laufen nach ein paar Wochen heiß.
- Ungefräste Auflagen — unter die Füße kommt ein Stapel Futterbleche, der sich unter Vibration setzt.
- Schweißen „von einem Ende her“ — der Rahmen wird krumm und lässt sich ohne Wärme nicht mehr richten.
- Keine Ablauflöcher — Wasser steht im U-Profil und frisst es von innen, unter der Maschine, wo niemand hinschaut.
- Schutz, der sich nicht schnell öffnen lässt — nach einer Woche liegt er neben der Maschine.
Material berechnen: Pumpengrundrahmen 1,6×0,6 m
Grundrahmen für Pumpe und Motor: zwei Längsträger 1,6 m aus UPN 160, drei Querträger 0,5 m aus UPN 100 und vier Auflagen 200×150 mm aus 20 mm Blech. Die Profile sind beispielhaft — die Maße für ein bestimmtes Aggregat gibt der Hersteller oder Konstrukteur vor.
| Bauteil | Profil | Länge, m | Stk. | kg/m | kg |
|---|---|---|---|---|---|
| Längsträger | UPN 160 | 1,60 | 2 | 18,8 | 60,2 |
| Querträger | UPN 100 | 0,50 | 3 | 10,6 | 15,9 |
| Summe | 76,1 | ||||
| Mit 5 % Zuschlag | 80 | ||||
Die Profile kommen auf 76 kg netto und 80 kg mit Zuschlag, die vier Auflagen bringen rund 19 kg Blech dazu. Bei einem kleinen Rahmen wiegt der Rest mehr, als der Zuschlag vermuten lässt: Von einem 6-m-Stab UPN 160 werden nur 3,2 m gebraucht, also den Rest gleich dem nächsten Auftrag zuordnen oder das Profil auf Länge gesägt bestellen. Den Zuschnitt rechnet der Zuschnittplan, die ganze Liste der Stücklistenrechner.
Wie es weitergeht
Wartungsbühnen und die Treppen dorthin stehen unter Bühnen und Stege. Behälter, Verrohrung und Lüftung stehen unter Behälter und Verrohrung. Preis, Termine und Dübel je Untergrund stehen unter Ablauf und Preis.
Häufige Fragen
Wozu braucht der Pumpenrahmen Verguss, wenn er auf Dübeln steht?
Weil die Dübel ihn gegen Verschieben halten und der Verguss gegen Durchbiegen. Der Beton unter einem Rahmen ist nie eben, und ohne Verguss liegt er auf drei oder vier zufälligen Punkten auf. Beim ersten Anlauf gibt er nach, die Ausrichtung läuft weg und die Lager werden warm. Vergossen wird mit schwindfreiem Mörtel, nachdem der Rahmen ausgerichtet ist.
Wie genau muss der Rahmen ausgerichtet werden?
Der Rahmen selbst auf 0,1 mm pro Meter. Die Wellenausrichtung erfolgt danach an der Kupplung und nicht am Rahmen: mit Messuhr oder Laser, in der Toleranz des Pumpenherstellers. Der Rahmen muss die Ausrichtung nur möglich machen und sie danach nicht wieder verziehen.
Worin unterscheidet sich eine Schweißvorrichtung von einem Rahmen?
Darin, dass sie kein Erzeugnis ist, sondern Werkzeug: ihre Aufgabe ist, das Maß der ganzen Serie zu halten. Deshalb hat sie Anschläge und Spanner, und die Maße sind mit Zugabe für die Schweißschrumpfung ausgelegt. Sie rechnet sich ab etwa zehn Stück; bei drei lohnt sie nicht.
Ist eine Verriegelung an der Schutztür Pflicht?
Dort, wo sich dahinter etwas Gefährliches bewegt: ja. Ein Endschalter im Steuerkreis hält die Maschine beim Öffnen an, und genau das unterscheidet eine Schutzeinrichtung von einem Zierblech. Eine Tür ohne Verriegelung steht schon in der ersten Woche offen, mit einem Schraubenschlüssel festgeklemmt.
Aus welchem U-Profil schweißt man einen Pumpengrundrahmen?
Für Pumpe und Motor mittlerer Größe meist aus UPN 120–160 für die Längsträger und einem kleineren U-Profil für die Querträger, mit Auflageplatten aus 15–20 mm Blech unter den Maschinenfüßen. Entscheidend ist die Steifigkeit, nicht die Tragfähigkeit: Der Rahmen darf sich beim Anziehen der Anker und beim Anlauf nicht verwinden. Bei großen Aggregaten gibt der Pumpenhersteller oder ein Konstrukteur die Maße vor.
Warum werden die Auflageplatten nach dem Schweißen gefräst?
Weil Schweißen den Rahmen immer etwas verzieht und die Auflagen in einer Ebene liegen müssen — mit einer Genauigkeit, die kein Schweißer von Hand hält. Man schweißt mit Bearbeitungszugabe, richtet und fräst die Flächen dann in einer Aufspannung. So reichen unter Motor und Pumpe ein paar dünne Passbleche statt eines Stapels Futterbleche.
Aktualisiert: