Ramy, podstawy i oprzyrządowanie
To, co spawa się nie na sprzedaż, tylko pod konkretną maszynę: rama pod pompę, siodła pod zbiornik, rama transportowa, przyrząd, osłona, ogrodzenie. Wymiary bierze się tu nie z katalogu, tylko z samego urządzenia.
Z czego składa się rama fundamentowa
Rama pod pompę to nie podstawka. Od niej zależy, czy wały silnika i pompy staną w jednej osi, a od tego — jak długo pożyją łożyska i sprzęgło. Dlatego w ramie ważniejsza jest sztywność niż wytrzymałość: nie może pracować pod dokręceniem kotew ani pod rozruchem.

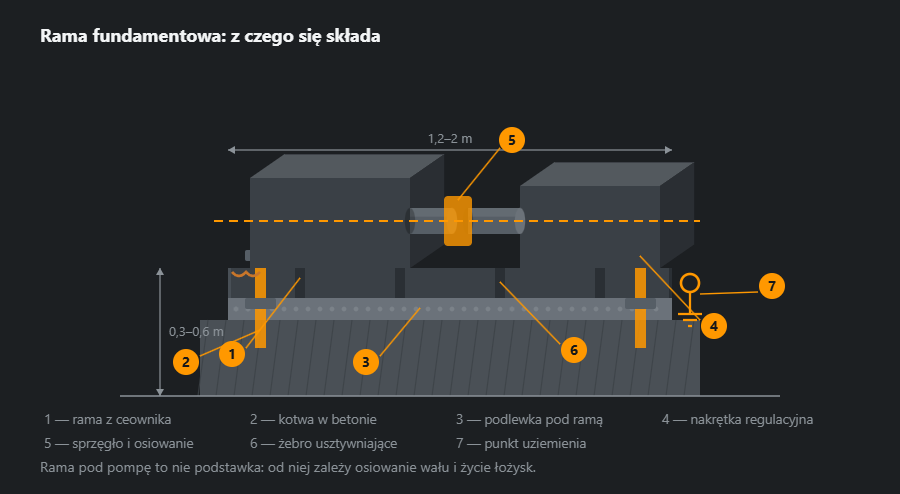
Kolejność prac jest odwrotna do intuicyjnej. Najpierw ramę stawia się na nakrętkach regulacyjnych i wyprowadza po poziomie, potem dokręca kotwy i dopiero wtedy robi podlewkę zaprawą bezskurczową. Zalane od razu nie da się już ustawić — beton zwiąże w przypadkowym położeniu.
Jakie bywają prace

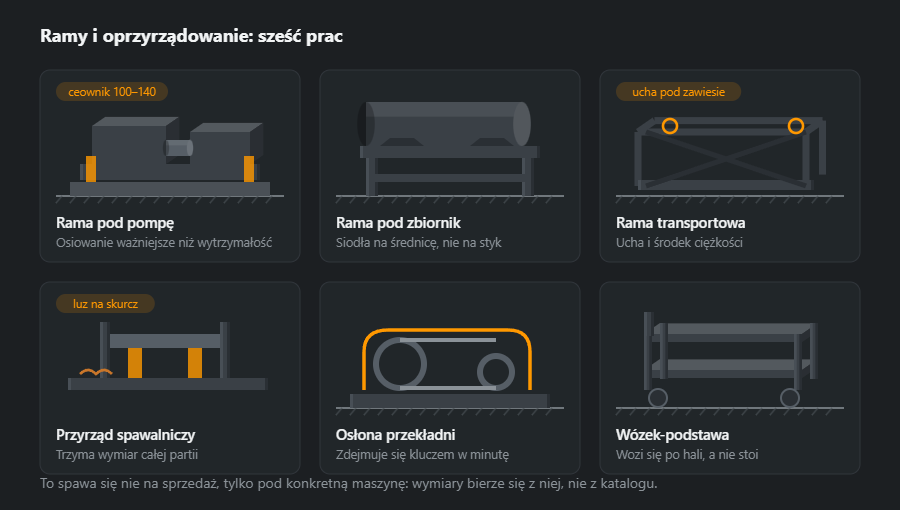
Rama transportowa różni się od podstawy tym, że liczy się ją na podnoszenie, a nie na stanie: ucha stawia się tak, żeby zawiesie przechodziło przez środek ciężkości, inaczej ładunek przekręca się w powietrzu. To przypadek, w którym dodatkowe pół godziny liczenia jest tańsze od jednego pogiętego węzła.
Przyrząd spawalniczy nie jest wyrobem, tylko narzędziem. Trzyma wymiar całej partii i zwraca się od jakichś dziesięciu sztuk; przy trzech detalach taniej wychodzi dopasować każdy na miejscu.
Osłony maszyny
Najważniejsze o osłonie wie każdy mechanik: ta, która przeszkadza pracować, zniknie w pierwszym tygodniu. Pytanie nie brzmi więc o wytrzymałość — tej wystarcza wszystkim — tylko o to, jak szybko osłona otwiera się na ustawianie i wraca na miejsce.

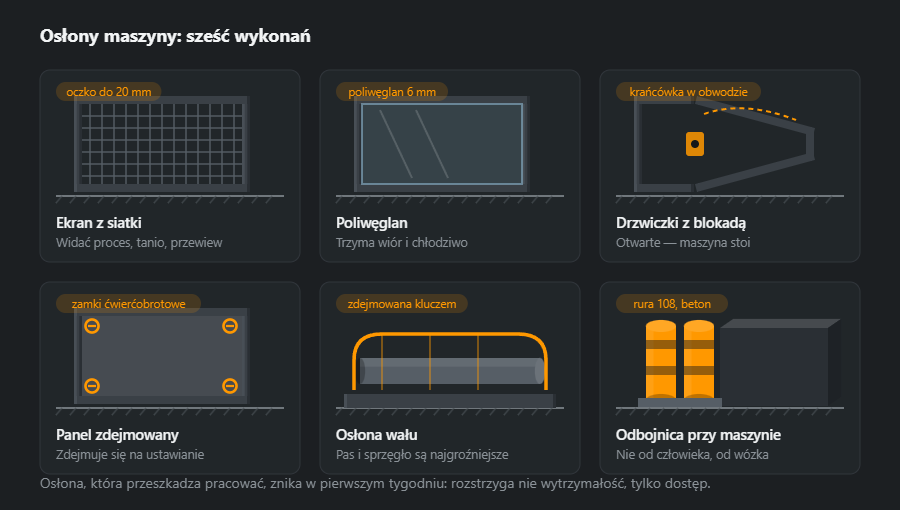
Drzwiczki z blokadą to jedyne wykonanie działające bez dyscypliny: krańcówka w obwodzie sterowania zatrzymuje maszynę przy otwarciu. Reszta opiera się na tym, że człowiek zamknie osłonę sam — a zamknie tylko taką, która nie przeszkadza.
Odbojnica stoi osobno: chroni nie człowieka przed maszyną, tylko maszynę przed wózkiem widłowym. Rurę 108 w betonie stawia się tam, gdzie obok się jeździ — i jest to bodaj najczęstsza pozycja na liście.
Z jakich profili i dlaczego
W ramach i przyrządach liczy się sztywność, dlatego profile dobiera się inaczej niż w konstrukcji budowlanej: raczej wyższe i cięższe, niż wymagałaby sama nośność.
- Rama pod pompę lub sprężarkę — podłużnice z ceownika UPN 160, 18,8 kg/m, albo UPN 120, 13,4 kg/m, przy mniejszych agregatach; poprzeczki z UPN 100, 10,6 kg/m. Ceownik układa się półkami do środka: z zewnątrz zostaje gładki grzbiet, a wewnątrz miejsce na kotwy.
- Rama transportowa — rura kwadratowa 100×100×5, 14,4 kg/m, albo HEB 100, 20,4 kg/m, pod cięższy ładunek. Profil zamknięty lepiej znosi skręcanie, kiedy zawiesia nie ciągną równo.
- Przyrząd spawalniczy — płyta bazowa z grubej blachy i rama z rury 80×80×4, 9,22 kg/m. Grubą płytę trudniej wykrzywić ciepłem spawania detali, które na niej leżą.
- Osłona siatkowa — rama z rury 30×30×2, 1,68 kg/m, i siatka zgrzewana; lekka, bo ma się łatwo otwierać.
Masę blachy na podkładki i płyty liczy się z grubości: arkusz 20 mm waży 157,0 kg/m², 10 mm — 78,5 kg/m². Inne rozmiary profili są w kalkulatorach ceowników i blach.
Spoiny i odkształcenia
Rama pod maszynę rzadko pęka, za to często się krzywi. Każda spoina kurczy się przy stygnięciu i ciągnie za sobą profil, więc kolejność spawania ważniejsza jest niż sama grubość spoiny.
- Symetrycznie i na zmianę — najpierw sczepy na całym obwodzie, potem krótkie odcinki naprzemiennie po obu stronach i po przekątnej.
- Nie więcej spoiny niż na rysunku — spoina a5 zamiast a4 to 0,216 zamiast 0,138 kg stopiwa na metr, czyli więcej ciepła i więcej skurczu przy tej samej wytrzymałości węzła.
- Podkładki pod maszyny z naddatkiem — po spawaniu i prostowaniu frezuje się je w jednym zamocowaniu; spawacz nie wyprowadzi płaszczyzny ręką.
- Ucha transportowe — to element do podnoszenia: oblicza je projektant, spawa spawacz z odpowiednimi uprawnieniami, a przed pierwszym użyciem spoiny się sprawdza. Tu nie ma miejsca na „na oko”.
Gruba płyta i cienka ścianka w jednym węźle to osobny temat: przy blasze 20 mm ciepło ucieka w płytę, a rura 2 mm przepala się, zanim płyta się nagrzeje. Tak dobiera się prąd i kąt palnika, żeby łuk grzał bardziej grubszy element. Grubości spoin sprawdza kalkulator spoiny pachwinowej, a o spawaniu cienkich ścianek jest osobny artykuł jak spawać cienką blachę.
Kolejność wykonania
- Dane z maszyny — rozstaw otworów w łapach silnika i pompy, wysokości osi, masa agregatu; z dokumentacji producenta, nie z pomiaru na oko.
- Rysunek — rama, podkładki z naddatkiem, otwory pod kotwy i śruby regulacyjne, ucha, jeśli rama będzie podnoszona.
- Cięcie i sczepianie — na płaskim stole, z kontrolą przekątnych przed pierwszą spoiną.
- Spawanie w kolejności — naprzemiennie, z kontrolą płaskości po każdym etapie.
- Prostowanie i obróbka — frezowanie podkładek, wiercenie i gwintowanie otworów pod maszyny.
- Malowanie — z zamaskowanymi powierzchniami frezowanymi.
- Ustawienie — nakrętki regulacyjne, poziom, kotwy, podlewka, a na końcu osiowanie wałów przez mechanika.
Ochrona przed korozją
Rama pod pompą żyje w wilgoci: kapie z dławnic, parują rury, podłogę się myje. Farbę z gruntem dobiera się więc jak na zewnątrz, a nie jak do suchej hali. Ceownik półkami do środka tworzy rynnę, więc w dolnych półkach wierci się otwory spustowe, żeby woda nie stała pod maszyną. Powierzchnie frezowane zabezpiecza się smarem lub środkiem konserwującym zamiast farby — farba pod łapą maszyny to niekontrolowana podkładka, która po roku się wygniata i rozosiowuje wały.
Typowe błędy
- Rama za wiotka — nośność wystarcza, ale przy dokręcaniu kotew rama się skręca, a łożyska zaczynają grzać po kilku tygodniach.
- Podkładki bez frezowania — pod łapy trafia stos blaszek, który osiada pod drganiami.
- Spawanie „od jednego końca” — rama wychodzi łukiem, którego nie da się już wyprostować bez grzania.
- Brak otworów spustowych — woda stoi w ceowniku i rdzewieje od środka, pod maszyną, gdzie nikt nie zagląda.
- Osłona, której nie da się szybko otworzyć — po tygodniu leży obok maszyny.
Jak policzyć materiał: rama pod pompę 1,6×0,6 m
Rama pod pompę z silnikiem: dwie podłużnice 1,6 m z UPN 160, trzy poprzeczki 0,5 m z UPN 100 i cztery podkładki 200×150 mm z blachy 20 mm. Profile są przykładowe — wymiary ramy pod konkretny agregat podaje producent lub projektant.
| Element | Profil | Długość, m | Szt. | kg/m | kg |
|---|---|---|---|---|---|
| Podłużnica | UPN 160 | 1,60 | 2 | 18,8 | 60,2 |
| Poprzeczka | UPN 100 | 0,50 | 3 | 10,6 | 15,9 |
| Razem | 76,1 | ||||
| Z zapasem 5 % | 80 | ||||
Profile to 76 kg netto i 80 kg z zapasem, a cztery podkładki dokładają około 19 kg blachy. Przy małej ramie odpad z cięcia waży więcej, niż sugeruje zapas: z sześciometrowej sztangi UPN 160 zużywa się tylko 3,2 m, więc resztę warto od razu przypisać do następnego zlecenia albo kupić ceownik na wymiar. Rozkrój policzy mapa rozkroju, a całe zestawienie — kalkulator zestawienia materiałów.
Co dalej
Podesty obsługowe i schody do nich — podesty i estakady. Zbiorniki, obwiązanie i wentylacja — zbiorniki i rurociągi. Cena, terminy i kotwy pod różne podłoża — jak zamawiać.
Częste pytania
Po co ramie pod pompę podlewka, skoro stoi na kotwach?
Po to, że kotwy trzymają ramę przed przesunięciem, a podlewka przed ugięciem. Beton pod ramą nigdy nie jest równy i bez podlewki rama opiera się na trzech–czterech przypadkowych punktach. Przy pierwszym rozruchu pracuje, osiowanie ucieka, a łożyska zaczynają się grzać. Podlewkę robi się zaprawą bezskurczową po wypoziomowaniu ramy.
Jak dokładnie trzeba wypoziomować ramę?
Samą ramę — w granicach 0,1 mm na metr. Dalej osiowanie wałów robi się już po sprzęgle, a nie po ramie: czujnikiem albo laserem, z tolerancją od producenta pompy. Rama ma tylko dać możliwość ustawienia zespołu i potem go nie ruszyć.
Czym przyrząd spawalniczy różni się od zwykłej ramy?
Tym, że nie jest wyrobem, tylko narzędziem: jego zadaniem jest trzymać wymiar całej partii. Dlatego ma oporniki i dociski, a luzy zakłada się z zapasem na skurcz od spawania. Przyrząd zwraca się przy partii od dziesięciu sztuk; przy trzech nie ma sensu go robić.
Czy blokada w drzwiczkach osłony jest obowiązkowa?
Tam, gdzie za drzwiczkami porusza się coś groźnego — tak. Krańcówka w obwodzie sterowania zatrzymuje maszynę przy otwarciu i właśnie to odróżnia osłonę od dekoracyjnej blachy. Drzwiczki bez blokady w pierwszym tygodniu okażą się otwarte i podparte kluczem.
Z jakiego ceownika spawa się ramę pod pompę?
Pod pompę z silnikiem średniej wielkości najczęściej z UPN 120–160 na podłużnicach i mniejszego ceownika na poprzeczkach, z podkładkami z blachy 15–20 mm pod łapy maszyn. O wyborze decyduje sztywność, a nie nośność: rama nie może się skręcać przy dokręcaniu kotew ani przy rozruchu. Przy większych agregatach wymiary ramy podaje producent pompy lub projektant.
Dlaczego podkładki pod maszynę frezuje się po spawaniu?
Bo spawanie zawsze trochę ramę wykrzywia, a podkładki pod łapy muszą leżeć w jednej płaszczyźnie z dokładnością, której spawacz ręką nie utrzyma. Ramę spawa się z naddatkiem na podkładkach, prostuje, a potem frezuje ich powierzchnie w jednym zamocowaniu. Wtedy pod silnik i pompę wystarcza kilka cienkich podkładek wyrównujących, a nie stos blaszek.
Aktualizacja: