Châssis, cadres et gabarits
Les ouvrages soudés non pas pour la vente mais pour une machine précise : un châssis de pompe, des berceaux pour une cuve, un cadre de transport, un gabarit, un capot, un carter de protection. Les cotes viennent de l’équipement, pas d’un catalogue.
Comment est fait un châssis de pompe
Un châssis de pompe n’est pas un simple support. C’est de lui que dépend l’alignement des arbres du moteur et de la pompe sur un même axe, et de cela dépendent à leur tour la durée de vie des paliers et de l’accouplement. C’est pourquoi la rigidité compte ici plus que la résistance : le cadre ne doit pas travailler au serrage des ancrages, ni au démarrage.

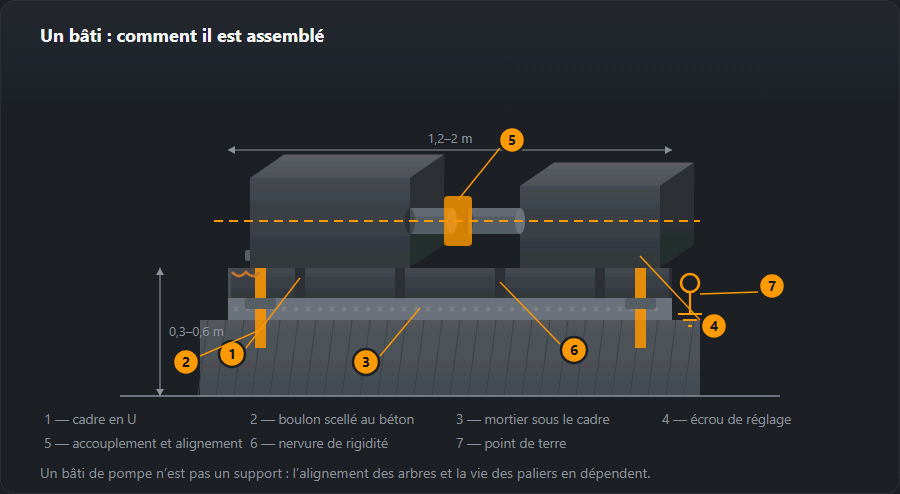
L’ordre des opérations est l’inverse de ce qui semble naturel. D’abord le cadre est posé sur des écrous de calage et mis de niveau, puis les ancrages sont serrés, et seulement ensuite le scellement est coulé avec un mortier sans retrait. Coulez d’abord et il n’y a plus rien à régler : le béton prend dans la position où il s’est trouvé.
À quoi ressemblent les ouvrages

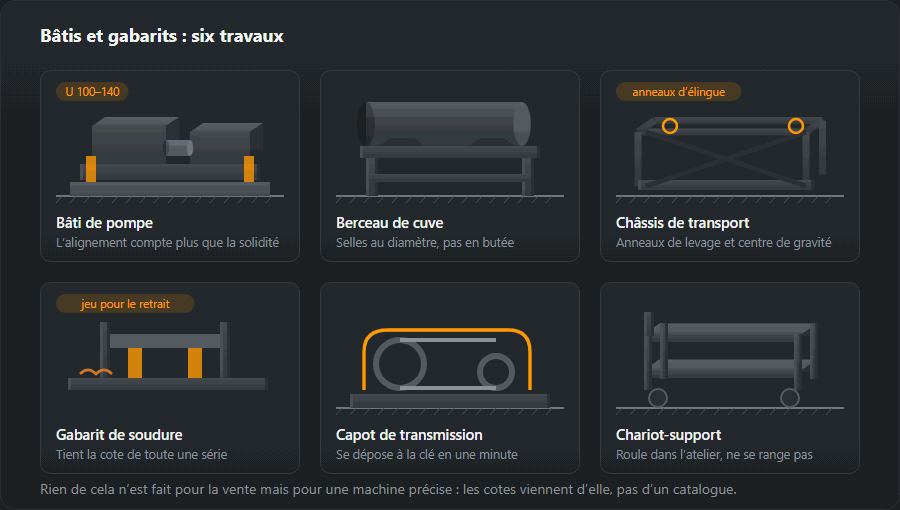
Un cadre de transport diffère d’un châssis de pompe parce qu’il est dimensionné pour le levage plutôt que pour rester posé : les anneaux sont placés là où les élingues passent par le centre de gravité, sinon la charge vrille en l’air. C’est le cas où une demi-heure de calcul supplémentaire coûte moins cher qu’un seul ensemble faussé.
Un gabarit de soudage n’est pas un produit mais un outil. Il tient la cote de toute une série et se rentabilise à partir d’environ dix pièces ; pour trois pièces, il est moins cher d’ajuster chacune sur l’établi.
Protecteurs de machines
L’essentiel d’un protecteur est connu de tout mécanicien de maintenance : celui qui gêne aura disparu dans la semaine. La question n’est donc pas la résistance — tous en ont assez — mais la rapidité avec laquelle le protecteur s’ouvre pour le réglage et se remet en place.

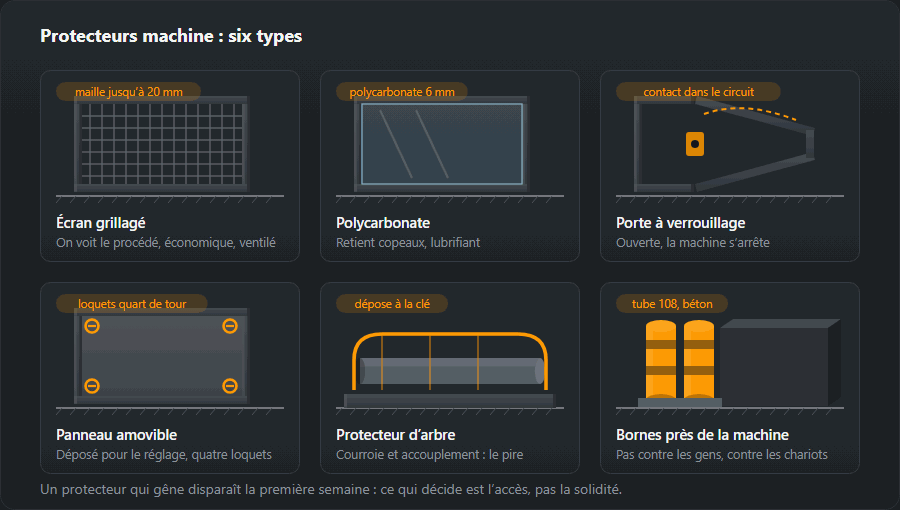
Une porte avec verrouillage est la seule version qui fonctionne sans discipline : un interrupteur de fin de course dans le circuit de commande arrête la machine à l’ouverture. Tout le reste repose sur quelqu’un qui referme lui-même le protecteur — et on ne refermera que celui qui ne gêne pas.
Les potelets sont à part : ils ne protègent pas la personne de la machine mais la machine du chariot élévateur. Un tube 108 scellé dans le béton va partout où la circulation passe tout près — et c’est presque l’article le plus fréquent de la liste.
Quels profilés, et pourquoi
Dans les cadres et les montages, c’est la rigidité qui compte, donc les profilés se choisissent autrement que pour la charpente de bâtiment : plus hauts et plus lourds que la seule résistance ne l’exigerait.
- Châssis de pompe ou de compresseur — longerons en UPN 160, 18,8 kg/m, ou UPN 120, 13,4 kg/m, pour les petits groupes ; traverses en UPN 100, 10,6 kg/m. Les profilés sont tournés vers l’intérieur : un dos propre à l’extérieur, de la place pour les ancrages à l’intérieur.
- Cadre de transport — tube carré 100×100×5, 14,4 kg/m, ou HEB 100, 20,4 kg/m, pour les charges plus lourdes. Un profil fermé résiste mieux à la torsion quand les élingues ne tirent pas également.
- Gabarit de soudage — une épaisse plaque de base et un cadre en tube 80×80×4, 9,22 kg/m. Une plaque lourde se déforme moins sous la chaleur des pièces soudées dessus.
- Protecteur grillagé — cadre en tube 30×30×2, 1,68 kg/m, avec un grillage soudé ; léger, parce qu’il doit s’ouvrir facilement.
La tôle des platines et des plaques de base se pèse selon l’épaisseur : la tôle de 20 mm fait 157,0 kg/m², celle de 10 mm 78,5 kg/m². Les autres dimensions sont dans les calculateurs de profilés en U et de tôles.
Soudures et déformations
Un cadre de machine se fissure rarement, mais il se déforme souvent. Chaque soudure se rétracte en refroidissant et tire le profilé avec elle, donc la séquence de soudage compte plus que la taille de la soudure.
- Symétrique et alterné — pointez d’abord tout le tour, puis de courts cordons alternés d’un côté à l’autre et en diagonale.
- Pas plus de soudure que dessiné — un a5 au lieu d’un a4, c’est 0,216 au lieu de 0,138 kg de métal déposé par mètre : plus de chaleur et plus de retrait pour la même résistance de l’assemblage.
- Portées des machines avec surépaisseur — après soudage et redressage, elles sont fraisées en une prise ; aucun soudeur ne produit un plan parfait à la main.
- Anneaux de levage — ce sont des points de levage : un ingénieur les dimensionne, un soudeur dûment qualifié les soude, et les soudures sont contrôlées avant le premier levage. Il n’y a pas de « à l’œil » ici.
Forte épaisseur et paroi mince dans un même assemblage forment un sujet à part : avec une tôle de 20 mm, la chaleur s’écoule dans la tôle, alors qu’un tube de 2 mm perce avant que la tôle ne chauffe. Le courant et l’angle de la torche se règlent pour que l’arc chauffe davantage la pièce la plus épaisse. Le calculateur de soudure d’angle vérifie les dimensions des soudures, et les parois minces ont leur propre article, comment souder le métal mince.
Ordre de fabrication
- Données de la machine — implantation des trous dans les pieds du moteur et de la pompe, hauteurs d’arbre, poids du groupe ; d’après les documents du constructeur, pas à l’œil.
- Plan — cadre, platines avec surépaisseur, trous pour les ancrages et les vis de réglage, anneaux si le cadre sera levé.
- Coupe et pointage — sur une table plane, avec contrôle des diagonales avant la première soudure.
- Soudage en séquence — en alterné, avec contrôle de la planéité après chaque étape.
- Redressage et usinage — fraisage des platines, perçage et taraudage pour les machines.
- Peinture — faces usinées protégées par un masquage.
- Mise en place — écrous de calage, niveau, ancrages, scellement, et enfin alignement des arbres par le monteur.
Protection contre la corrosion
Un châssis de pompe vit dans l’humidité : les presse-étoupes gouttent, les tuyaux suintent, le sol est lavé au jet. Le primaire et la couche de finition se choisissent comme pour l’extérieur, pas pour un bâtiment sec. Les profilés tournés vers l’intérieur forment une gouttière, donc des trous d’évacuation sont percés dans les ailes inférieures pour que l’eau ne stagne pas sous la machine. Les faces usinées sont protégées par de la graisse ou un produit de conservation au lieu de peinture : la peinture sous un pied de machine est une cale non maîtrisée qui s’écrase en moins d’un an et désaligne les arbres.
Erreurs fréquentes
- Cadre trop souple — assez résistant, mais il se vrille au serrage des ancrages, et les paliers se mettent à chauffer au bout de quelques semaines.
- Platines non usinées — un empilement de cales se glisse sous les pieds et se tasse avec les vibrations.
- Souder « d’un bout à l’autre » — le cadre sort cintré et ne peut pas être redressé sans chauffe.
- Pas de trous d’évacuation — l’eau stagne dans le profilé et le ronge de l’intérieur, sous la machine où personne ne regarde.
- Un protecteur lent à ouvrir — une semaine plus tard, il traîne à côté de la machine.
Comment calculer la matière : un châssis de pompe de 1,6×0,6 m
Châssis pour une pompe et un moteur : deux longerons de 1,6 m en UPN 160, trois traverses de 0,5 m en UPN 100 et quatre platines de 200×150 mm en tôle de 20 mm. Les profilés sont donnés à titre d’exemple — les dimensions du châssis d’un groupe précis viennent du constructeur ou d’un ingénieur.
| Élément | Profilé | Longueur, m | Qté | kg/m | kg |
|---|---|---|---|---|---|
| Longeron | UPN 160 | 1,60 | 2 | 18,8 | 60,2 |
| Traverse | UPN 100 | 0,50 | 3 | 10,6 | 15,9 |
| Total | 76,1 | ||||
| Avec 5 % de marge | 80 | ||||
Les profilés font 76 kg nets et 80 kg avec marge, et les quatre platines ajoutent environ 19 kg de tôle. Sur un petit cadre, la chute pèse plus que la marge ne le laisse croire : seuls 3,2 m d’une longueur de 6 m d’UPN 160 sont utilisés, donc le reste doit être affecté tout de suite au chantier suivant, ou le profilé acheté coupé à longueur. Le plan de débit calcule l’imbrication, et le calculateur de nomenclature la liste complète.
Pour aller plus loin
Les plates-formes d’accès et leurs escaliers sont dans plates-formes et passerelles. Les cuves, la tuyauterie et la ventilation sont dans cuves et tuyauterie. Le prix, le délai et les fixations selon le support sont dans comment se passe une commande.
Questions fréquentes
Pourquoi un châssis de pompe a-t-il besoin d’un scellement s’il est sur des tiges d’ancrage ?
Parce que les ancrages le retiennent contre le déplacement et le scellement contre la flexion. Le béton sous un châssis n’est jamais plan, et sans scellement le cadre porte sur trois ou quatre points au hasard. Au premier démarrage, il fléchit, l’alignement dérive et les paliers se mettent à chauffer. Le scellement se coule avec un mortier sans retrait une fois le cadre mis de niveau.
Avec quelle précision faut-il mettre le châssis de niveau ?
Le cadre lui-même à 0,1 mm par mètre près. L’alignement des arbres se fait ensuite à l’accouplement plutôt que sur le cadre : au comparateur ou au laser, selon la tolérance du constructeur de la pompe. Le cadre doit seulement rendre l’alignement possible, puis ne pas le défaire.
En quoi un gabarit de soudage diffère-t-il d’un cadre ordinaire ?
Ce n’est pas un produit mais un outil : sa fonction est de tenir la cote de toute une série. Il a donc des butées et des serre-joints, et les jeux sont réglés en tenant compte du retrait de soudage. Un gabarit est rentabilisé à partir d’environ dix pièces ; pour trois, il ne vaut pas la peine d’être construit.
Un verrouillage sur la porte d’un carter de protection est-il obligatoire ?
Là où quelque chose de dangereux bouge derrière cette porte, oui. Un interrupteur de fin de course dans le circuit de commande arrête la machine à l’ouverture, et c’est ce qui sépare un protecteur d’un panneau décoratif. Une porte sans verrouillage sera trouvée ouverte et calée avec une clé dès la première semaine.
Dans quel profilé en U soude-t-on un châssis de pompe ?
Pour une pompe et un moteur de taille moyenne, en général de l’UPN 120–160 pour les longerons et un profilé plus petit pour les traverses, avec des platines de 15 à 20 mm sous les pieds de la machine. C’est la rigidité qui décide, pas la résistance : le cadre ne doit pas se vriller au serrage des ancrages ni au démarrage. Pour les grands groupes, les dimensions du cadre viennent du constructeur de la pompe ou d’un bureau d’études.
Pourquoi usine-t-on les portées des machines après soudage ?
Parce que le soudage déforme toujours un peu un cadre, et que les platines sous les pieds doivent être dans un même plan, avec une tolérance qu’aucun soudeur ne tient à la main. Le cadre est soudé avec une surépaisseur d’usinage sur les platines, redressé, puis les faces des platines sont fraisées en une seule prise. Ensuite quelques cales minces suffisent sous le moteur et la pompe, au lieu d’un empilement de cales.
Mis à jour :