Ile amperów na elektrodę: prąd wg średnicy i pozycji
Wybierz średnicę elektrody, pozycję spawania i rodzaj otuliny — kalkulator poda zalecany prąd oraz zakres roboczy, w którym łuk pali się stabilnie. Po podaniu grubości materiału sprawdzi dodatkowo, czy średnica elektrody jest dobrana właściwie.
Krótka odpowiedź
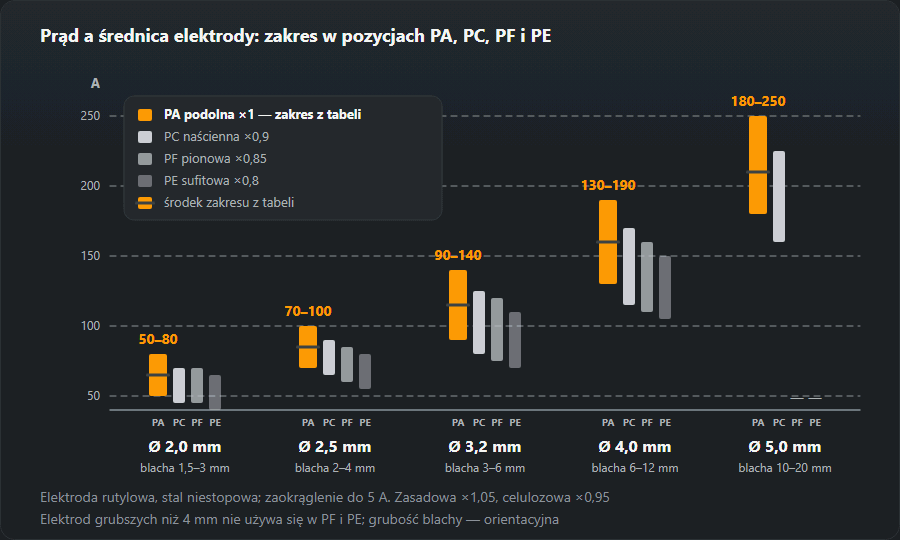
W pozycji podolnej: 2,0 mm — 50–80 A, 2,5 mm — 70–100 A, 3,0 mm — 80–130 A, 3,2 mm — 90–140 A, 4,0 mm — 130–190 A. Kalkulator niżej dokłada poprawkę na pozycję i otulinę oraz sprawdza, czy średnica pasuje do grubości.

Jak to liczymy
Podstawą jest empiryczna zależność prądu od średnicy elektrody. Najczęściej stosowany wzór dla elektrod 3–6 mm wygląda tak:
I = (20 + 6·d) · d, gdzie d to średnica elektrody w mm.
Dla elektrod cienkich (1,6–2,5 mm) wzór trafia mniej więcej w środek zakresu
z tabeli (2 mm — 64 A, 2,5 mm — 87,5 A); prostsze I = 30·d
(60 i 75 A) daje wartości bliżej dolnej granicy — to bezpieczniejszy start na cienkiej blasze. Kalkulator nie liczy z jednego wzoru na ślepo —
bierze zakres tabelaryczny dla każdej średnicy i nakłada na niego poprawki.
Zakres bazowy w pozycji podolnej
| Średnica, mm | Prąd, A | Środek, A | Grubość materiału, mm |
|---|---|---|---|
| 1,6 | 40–60 | 50 | 1–2 |
| 2,0 | 50–80 | 65 | 1,5–3 |
| 2,5 | 70–100 | 85 | 2–4 |
| 3,0 | 80–130 | 105 | 3–5 |
| 3,2 | 90–140 | 115 | 3–6 |
| 4,0 | 130–190 | 160 | 6–12 |
| 5,0 | 180–250 | 210 | 10–20 |
| 6,0 | 230–320 | 270 | od 16 |
Poprawki
- Pozycja spawania. Podolna — 1,0; naścienna — 0,9; pionowa — 0,85; sufitowa — 0,8. Zasada jest prosta: im większe ryzyko, że jeziorko spłynie, tym mniejsze musi być jeziorko.
- Otulina. Rutylowa — 1,0; zasadowa — 1,05; celulozowa — 0,95.
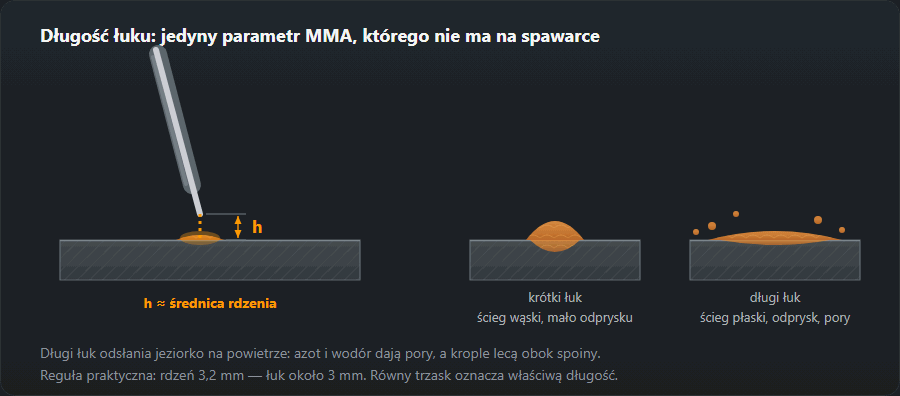
- Długość łuku. Utrzymuje się w granicach 0,8–1,0 średnicy elektrody. Łuk zbyt długi to rozprysk i pory, zbyt krótki — przyklejanie.
Producenci podają własny zakres prądu wprost na opakowaniu i bywa on o 10–15 % inny niż tabelaryczny. Jeśli zakres na opakowaniu jest — ma pierwszeństwo przed każdym wzorem.
Jak poznać, że prąd jest źle dobrany
| Objaw | Przyczyna | Co zrobić |
|---|---|---|
| Elektroda przykleja się, łuk gaśnie | Prąd za niski | Dodać 10–15 A |
| Spoina wąska, wysoka, z brakiem przetopu | Prąd za niski | Dodać prąd lub zwolnić prowadzenie |
| Dużo rozprysku, elektroda się czerwieni | Prąd za wysoki | Ująć 10–20 A, wziąć cieńszą elektrodę |
| Przepalenia, podtopienia na krawędziach | Prąd za wysoki | Ująć prąd, krócej zatrzymywać się na krawędzi |
| Jeziorko spływa w pionie | Prąd za wysoki dla pozycji | Obniżyć o 15 % względem podolnej |
Objawy „za małego prądu” przy prawidłowej nastawie daje też za cienki albo za długi przewód: przy 200 A na 20 m miedzi 16 mm² (w obie strony) ginie po drodze prawie 9 V. Właściwą grubość podaje kalkulator przekroju przewodu spawalniczego.
Biegunowość
Przy prądzie stałym biegunowość odwrotna (DC+, elektroda na plusie) daje dla większości elektrod otulonych stabilniejszy łuk i głębszy przetop; przy otulinie zasadowej to standard. Biegunowość prosta (DC−, elektroda na minusie) szybciej topi elektrodę przy płytszym przetopie — przydaje się na cienkiej blasze i przy napawaniu, gdy materiał rodzimy ma się mało wymieszać ze stopiwem. Zawsze decyduje oznaczenie na opakowaniu. Przy prądzie przemiennym biegunowości nie ma, a większość elektrod zasadowych pracuje na nim gorzej.
Jaki prąd do elektrody 2, 2,5, 3, 3,2 i 4 mm
Niżej te same liczby, które podaje kalkulator, dla elektrody rutylowej. Otulina zasadowa dodaje 5 %, celulozowa odejmuje 5 %.
Elektroda 2 mm
Podolna — 50–80 A, środek 65 A; pionowa — 45–70 A; sufitowa — 40–65 A. Materiał 1,5–3 mm: profile zamknięte, kątowniki, cienka blacha. Przy dwójce szczególnie widać, jak cienki materiał „ucieka” przy nadmiarowych 10 A, więc zaczynaj od środka.
Elektroda 2,5 mm
Podolna — 70–100 A, środek 85 A; naścienna — 65–90 A; pionowa — 60–85 A; sufitowa — 55–80 A. Zasadowa w podolnej — 75–105 A. Materiał 2–4 mm. Najpopularniejsza średnica do domowych inwertorów i spawania w pozycjach.
Elektroda 3 i 3,2 mm
Trójka w podolnej — 80–130 A, środek 105 A, w pionie — 70–110 A. Dla 3,2 mm zakres jest wyższy: podolna — 90–140 A, naścienna — 80–125 A, pionowa — 75–120 A, sufitowa — 70–110 A; zasadowa 3,2 w podolnej — 95–145 A. Materiał 3–6 mm.
Elektroda 4 mm
Podolna — 130–190 A, środek 160 A; naścienna — 115–170 A; pionowa — 110–160 A; sufitowa — 105–150 A; zasadowa w podolnej — 135–200 A. Materiał 6–12 mm. Sprawdź, czy spawarka utrzyma taki prąd przy potrzebnym cyklu pracy: domowy inwerter 160 A z czwórką pracuje na granicy.
Elektroda 5 mm
Podolna — 180–250 A, naścienna — 160–225 A. W pionie i na suficie piątką się nie spawa: jeziorko jest za duże. Materiał 10–20 mm, ściegi wypełniające.

Przykłady ustawień
- Furtka z profilu o ściance 2 mm. Elektroda 2,0 mm, rutyl. Spoiny poziome w podolnej — około 65 A (zakres 50–80), pionowe styki słupków — około 55 A (45–70).
- Złącze doczołowe blach 8 mm, elektrody zasadowe. Grań — 3,2 mm, zakres 95–145 A, przy grani bliżej dolnej granicy. Wypełnienie — 4 mm, 135–200 A, kalkulator zaproponuje 170 A.
- Spoina sufitowa na blasze 6 mm. Zasadowa 3,2 mm — 75–120 A, środek około 95 A. Łuk krótki.
- Spoina naścienna, blacha 5 mm. Rutylowa 3,2 mm — 80–125 A, około 105 A.
Ustawienie na odpadzie w pięć minut
- Ustaw prąd, który podał kalkulator — środek zakresu.
- Weź odpad tej samej grubości i połóż ścieg w tej samej pozycji, w jakiej będzie spoina.
- Obejrzyj ścieg i posłuchaj łuku: równe, gęste trzeszczenie, ścieg łagodnie przechodzi w materiał — prąd jest dobry.
- Klei się, ścieg wąski i garbaty — dodaj 10–15 A. Rozprysk, podtopienia, elektroda się czerwieni — ujmij 10–20 A.
- Spal elektrodę do końca: jeśli ostatnia jedna trzecia rozżarza się do czerwoności i otulina odpada, prąd jest na górnej granicy, nawet gdy początek był dobry.
Za duży i za mały prąd: jak to wygląda
Za mało prądu. Łuk cichy, rwie się, elektroda się klei. Ścieg wysoki, wąski, „leży” na powierzchni i nie jest wtopiony w brzegi; żużel miesza się z metalem i słabo schodzi. Na przekroju — brak przetopu grani.
Za dużo prądu. Łuk huczy, rozprysk leci daleko, na brzegach podtopienia, na cienkim materiale — przepalenia. Elektroda pod koniec się rozżarza, otulina pęka i odpada, zanim rdzeń się dopali.
Gdy spoina już wychodzi, przyda się rachunek zużycia — ile sztuk i kilogramów pójdzie na robotę, pokaże kalkulator zużycia elektrod. Jeśli klei się przy dobrym prądzie, przyczyny rozbiera artykuł dlaczego elektroda się przykleja.
Częste pytania
Jaki prąd ustawić na elektrodę 3 mm?
W pozycji podolnej elektrodą rutylową 3,0 mm — 80–130 A, środek zakresu około 105 A. Dla 3,2 mm zakres przesuwa się na 90–140 A. W pozycji pionowej prąd obniża się o około 15 %, w sufitowej o 20 %.
Dlaczego elektrody zasadowe wymagają wyższego prądu?
Otulina zasadowa (węglan wapnia i fluoryt) słabiej stabilizuje łuk niż rutylowa, więc łuk potrzebuje nieco więcej prądu: praktyczna poprawka to plus 5 % i zwykle biegunowość DC+ (prąd przemienny tylko wtedy, gdy dopuszcza go opakowanie). Elektrody rutylowe pracują spokojnie także na prądzie przemiennym.
Czy można spawać elektrodą 4 mm blachę 2 mm?
Nie. Minimalny prąd dla czwórki to około 130 A — dwumilimetrowa blacha przy takim prądzie zostanie przepalona. Do 2 mm bierze się elektrodę 2,0 mm i prąd 50–80 A, spawając z przerywaniem łuku lub krótkimi odcinkami.
Jaki prąd do elektrody 2,5?
Rutylowa w pozycji podolnej — 70–100 A, środek około 85 A. W pionie — 60–85 A, na suficie — 55–80 A. Zasadowa 2,5 w podolnej — 75–105 A. To elektroda do materiału 2–4 mm.
Jaki prąd do elektrody 2 mm?
W pozycji podolnej — 50–80 A, środek około 65 A. W pionie — 45–70 A, na suficie — 40–65 A. Dwójką spawa się materiał 1,5–3 mm: profile, cienką blachę, łaty.
Jaki amperaż do elektrody 3,2 i 4 mm?
Amperaż to po prostu prąd spawania w amperach. Dla rutylowej w pozycji podolnej: 3,2 mm — 90–140 A (środek około 115 A), 4 mm — 130–190 A (środek około 160 A). W pionie prąd obu schodzi o około 15 %, na suficie — o 20 %. Zasadowa dostaje o 5 % więcej, celulozowa o 5 % mniej.
Czy można spawać elektrodą 3,2 na 70 A?
W pozycji podolnej nie: dolna granica dla 3,2 mm to 90 A, poniżej elektroda będzie się kleić, a spoina wyjdzie wąska i bez przetopu. Nawet na suficie zakres zaczyna się od 70 A. Jeśli spawarka nie daje więcej, weź elektrodę 2,5 mm.
Aktualizacja: